Whatsapp
Біз әртүрлі салалардағы түтіктерге, штангаларға және сым материалдарына бейімделген түзету, салқын тарту, меңзеу, қиғаш кесу, кесу, жіптерді илемдеу станоктары мен сызғыш қалыптарды қоса алғанда, дәлме-дәл металл өңдеу жабдықтарының кең спектрін ұсынамыз.
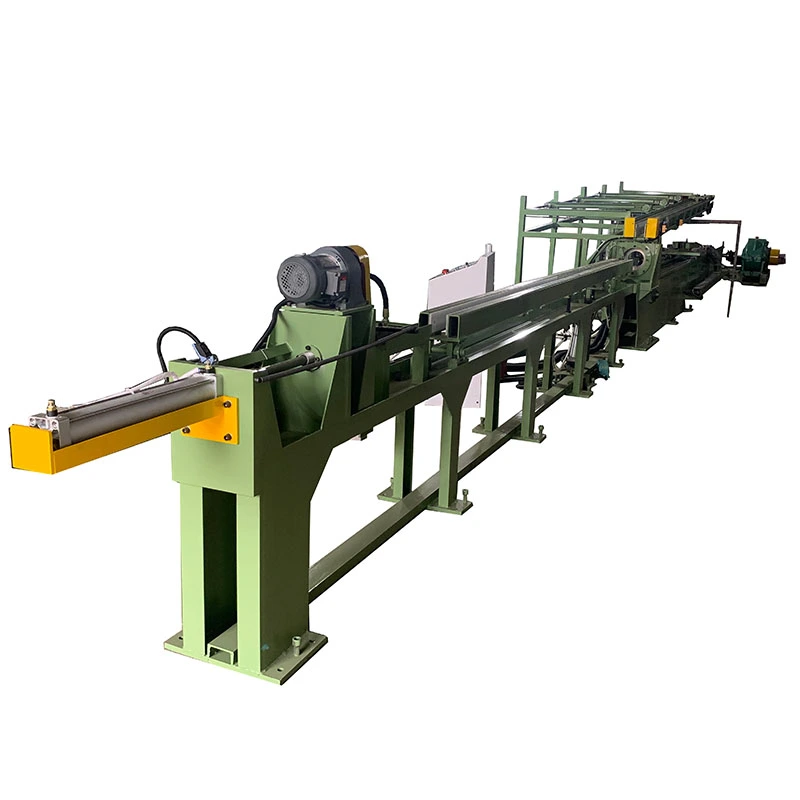
TheШина гидравликалық сызу машинасысуық сурет салуға арналғанмыс және алюминий шиналар, өлшемдік дәлдікті, бетті өңдеуді және қаттылықты жақсарту. Тарту күштері аралығы10-100 тонна, сызба ұзындықтарымен6–12 мжәне жылдамдықтары2–12 м/мин. Ол мыс шиналарын өңдейді40×2 мм-ден 400×30 мм-ге дейін. Гидравликалық күшті басқару және айнымалы жылдамдық беттік ақауларды азайтатын тұрақты сызуды қамтамасыз етеді. үшін қолайлықуатты тарату, трансформаторлар, тарату құрылғылары және электр жабдықтары.
TheШина гидравликалық сызу машинасы, сондай-ақ мыс шиналық стенд немесе гидравликалық шина сызу машинасы деп аталады, экструзиядан немесе құюдан кейін мыс және алюминий жалпақ жолақтарын салқын түрде тартуға арналған. Гидравликалық цилиндр ені мен қалыңдығын азайту, өлшемдік консистенцияны жақсарту, бетті тазарту және суық жұмыс арқылы беріктікті арттыру үшін дайындаманы дәлдікпен тартады.
FangRong компаниясының FR сериясына кіредіFR-10T, FR-20T, FR-30T, FR-50T және FR-100T, 10-нан 100 тоннаға дейінгі тарту күштерін жабу. Модельге байланысты машина шиналарды өңдейдіЕні 15-тен 400 мм-ге дейін, қалыңдығы 2-ден 30 мм-ге дейін және тиімді сызу ұзындығы 6-дан 12 м-ге дейін. Ол негізінен тарату құрылғыларына, тарату құрылғыларына, трансформаторларға, электр қосқыштарына және басқа қуат қолданбаларына арналған мыс және алюминий шиналар үшін қолданылады.
Шина гидравликалық сызу машинасы гидравликалық тарту процесін пайдаланады. Қалыптың нақты дизайнын, бір өтудегі азаюды және тарту күшін тек шина өлшемінен емес, бастапқы бөліктен, мақсатты бөліктен, материалдың күйінен және қажетті қасиеттерден анықтау керек.
1. Дайындаманы жүктеу
Экструдталған немесе құйылған мыс немесе алюминий шинасы беру сөресіне орналастырылған. Алдыңғы ұшы сызбаға кіре алатындай етіп сүйірленген немесе кішірейтілген.
2. Қалыпқа кіру
Дайындалған ұшы қажетті соңғы қимаға арналған қалып арқылы өтеді. Стандартты емес шиналық профильдер үшін қалып ұстағышы мен құралды секцияға сәйкестендіру үшін конфигурациялауға болады.
3. Гидравликалық сызба
Гидравликалық цилиндр шинаны қалып арқылы басқарылатын күшпен тартады. FR сериясы бойынша цилиндр саңылауларының өлшемдері125-тен 280 мм-ге дейін, поршеньдік штанганың диаметрлері бар70-тен 140 мм-ге дейін.
4. Сурет салу жылдамдығын реттеу
Сурет салу жылдамдығы келесіден реттеледі2 - 12 м/мин. Үлкен қысқартулар, қиын учаскелер немесе жақынырақ бақылауды қажет ететін технологиялық жағдайлар үшін төмен жылдамдықты таңдауға болады, ал тұрақты өндірістік желілер құрал-саймандар мен майлау жүйесі мүмкіндік беретін жоғары параметрді пайдалана алады.
5. Қайтару штрихы
Сурет салудан кейін каретка келесі айналымға кішірек үлгілерде 20 м/мин дейін және FR-100T-де 15 м/мин дейін оралады.
6. Қажет кезде түзету
Төменгі процесс иілуді немесе бұралуды қатаң бақылауды қажет еткенде, қосымша түзету құрылғысын қосуға болады.
PLC сызу және қайтару ретін басқара алады, ал HMI операторларға сурет салу жылдамдығы мен жүріс ұзындығы сияқты жұмыс параметрлерін орнатуға және бақылауға мүмкіндік береді.
Экструзиядан кейінгі бос өлшемді төзімділік
Экструзияның өзі дәл электрлік компоненттер үшін қажетті ені мен қалыңдығына төзімділікті қамтамасыз ете алмайды. Калибрленген матрица арқылы сызу көлденең қиманың бақыланатын қысқаруын қамтамасыз етеді және жолақ бойындағы өлшемдік консистенцияны жақсартады.
Алдыңғы процестің беткі ақаулары
Экструдталған беттерде ашық шиналар немесе дәл жанасу компоненттері үшін қолайсыз болатын белгілер немесе бұзылулар болуы мүмкін. Дұрыс таңдалған сызба құралдары мен майлау дайын бетті жақсарта алады.
Төмен қаттылық немесе жеткіліксіз беріктік
Суық сурет жұмысты шыңдаумен таныстырады. Бұл қаттылық пен созылу беріктігін арттырып, кейінгі иілу, құрастыру немесе орау кезінде шинаның пішінін сақтауға көмектеседі. Нақты механикалық-қасиеттік өзгеріс редукцияға және материал жағдайына байланысты.
Көлденең қиманың вариациясы
Дәл сызу қалыптары тек экструзияға сүйенгеннен гөрі дайын бөлікті дәйекті түрде басқарады, бұл шиналар бекітілген саңылауларға, терминалдарға, оқшаулағыштарға немесе электр жинақтарына сәйкес келуі керек болғанда маңызды.
Қайталанатын қолмен сурет салу операциялары
Гидравликалық іске қосу бағдарламаланатын тарту және қайтару циклдерін қамтамасыз етеді, қолмен басқарылатын немесе механикалық басқарылатын жабдықпен салыстырғанда қолмен араласуды азайтады.
Көлденең қиманың дәлдігін бақылау
Сызу процесінің негізгі мәні тартылу күшін арттыру емес, өлшемді түзету болып табылады. Бұл экструдталған бөлік қажетті соңғы өлшемге жақын болған кезде, бірақ құрастыру немесе электрлік құрамдас бөліктерге қажетті төзімділікке сәйкес келмейтін жағдайда өте пайдалы.
2-12 м/мин реттелетін тарту жылдамдығы
Айнымалы жылдамдық операторға процесті материалға, қима геометриясына, қысқарту және құрал жағдайына сәйкестендіруге мүмкіндік береді. Максималды жылдамдық автоматты түрде ең жақсы өндіріс параметрі емес; бетінің сапасы, қалып температурасы және майлау да пайдалану жылдамдығына әсер етеді.
10-100 тонна тарту күші
Қажетті тоннаж материалдың беріктігіне, азаюына, байланыс жағдайларына және қима геометриясына байланысты. Кеңірек шинаға көлденең қимасының ауданы бірдей тар жолақпен бірдей күшті қажет етпейді, сондықтан үлгіні таңдау тартылу күшін нақты есептеуге негізделуі керек.
6-12 м тиімді сызба ұзындығы
Бұл диапазон көптеген түзу шиналарды өндіру қолданбаларын қамтиды. Дайын өнімнің ұзындығы немесе өндіріс схемасы оларды талап еткенде ұзағырақ штрихтарды қарастыруға болады.
Гидравликалық күшті басқару
Гидравликалық жүйе инсульт бойы басқарылатын тарту күшін қамтамасыз етеді. Бұл әсіресе тартылу күшінің кенеттен өзгеруі бет сапасына немесе құралдың қызмет ету мерзіміне әсер етуі мүмкін үлкен мыс бөлімдері мен процестер үшін пайдалы.
PLC және HMI басқару
Бағдарламаланатын басқару сызба сызбасын, қайтару инсультін және цикл ретін басқара алады. Бұл қайталанатын өндіріс үшін пайдалы, себебі операторлар әрбір инсультті қолмен басқармай, анықталған процесс параметрлерімен жұмыс істей алады.
Қосымша түзету және сызықты біріктіру
Шиналарды бірнеше төменгі операциялар арқылы өңдейтін зауыттар үшін аралық өңдеуді азайту үшін тарту машинасын беру, түзету немесе басқа өңдеу жабдықтарымен конфигурациялауға болады.
Үлгіні таңдау мынадан басталуы керекБастапқы ені мен қалыңдығы, мақсатты ені мен қалыңдығы, мыс немесе алюминий маркасы, әр өтудегі қысқарту, қажетті сызба ұзындығы және күтілетін өнім өнімі. Содан кейін номиналды тоннажды есептелген тарту күшімен салыстыру керек.
| Үлгі | FR-10T | FR-20T | FR-30T | FR-50T | FR-100T |
| Тарту күші (тонна) | 10 | 20 | 30 | 50 | 100 |
| Шина ені (мм) | 40 | 15-60 | 20-120 | 30-180 | 30-400 |
| Шина қалыңдығы (мм) | 2-5 | 2-10 | 2-20 | 2-30 | 3-30 |
| Тиімді сызу ұзындығы (м) | 6-12 | 6-12 | 6-12 | 6-12 | 6-12 |
| Цилиндр саңылауының диаметрі (мм) | 125 | 150 | 180 | 200 | 280 |
| Поршеньдік штанганың диаметрі (мм) | 70 | 80 | 90 | 100 | 140 |
| Сурет салу жылдамдығы (м/мин) | 2-12 | 2-12 | 2-12 | 2-12 | 2-12 |
| Қайту жылдамдығы (м/мин) | 5-20 | 5-20 | 5-20 | 5-20 | 5-15 |
| Негізгі қозғалтқыш қуаты (кВт) | 22 | 45 | 55 | 75 | 75 × 2 |
| Жүйе қысымы (кгс/см²) | 140 | 170 | 230 | 210 | 250 |
Барлық FR сериялы модельдер негізінен мыс және алюминий шиналарына арналған. Өндірістік желіге сәйкес арнайы қалып ұстағыштарды, ұзағырақ сызу штрихтарын, арнайы ені/қалыңдығы диапазондарын, азықтандыру жүйелерін және түзету жабдықтарын қарастыруға болады.
Гидравликалық стендті тек каталогта көрсетілген шинаның максималды өлшемдері бойынша таңдамаңыз. Инженерлік ұсыныс үшін мынаны қамтамасыз етіңізматериалдың маркасы, бастапқы бөлім, дайын қима, сызба ұзындығы, өту саны және мақсатты шығыс. Бұл параметрлер машина көрсетілгенге дейін қажетті тарту күшін және қолайлы азайту кестесін бағалауға мүмкіндік береді.
Артық тоннаж бар шина гидравликалық сызу машинасы қажетті тарту күші әлдеқайда төмен болса, процесті жақсартпай жабдықтың құнын арттыруы мүмкін. Керісінше, станоктың күш шегінде үздіксіз жұмыс істеу материал жағдайындағы, майлаудағы немесе құрал-саймандағы өзгерістерге азырақ маржа қалдырады. Тиісті жұмыс диапазоны тек тоннадан емес, нақты процестен анықталуы керек.
Тарату құрылғыларына, тарату панельдеріне және шиналар арналарына арналған мыс шиналар тұрақты ені мен қалыңдығын қажет етеді, өйткені дайын бөлік оқшаулау жүйелеріне, терминалдарға және механикалық тіректерге сәйкес келуі керек. FR-30T - FR-50T класындағы машинаны күш есептегеннен кейін орташа секциялық қолданбалар үшін қарастыруға болады.
Типтік өндіріс мәселесі:экструдталған жолақ өлшемді түрде нысанаға жақын, бірақ құрастыру алдында қосымша өңдеуді қажет етеді. Сызба беттің консистенциясын жақсарта отырып, кесінді көрсетілген өлшемдерге жақындата алады.
Трансформатор жинақтарында қолданылатын жалпақ мыс өткізгіштер қалыптау немесе орау үшін бақыланатын өлшемдерді және қолайлы механикалық қасиеттерді қажет етуі мүмкін. Суық сызу өлшемді азайтудан басқа жұмысты күшейтуді қамтамасыз ете алады.
Типтік өндіріс мәселесі:тым жұмсақ немесе өлшемдері сәйкес келмейтін өткізгіш орау кезінде деформациялануы мүмкін. Сызу кестесін орау операциясына дейін қажетті соңғы қимаға және материал жағдайына қол жеткізу үшін таңдауға болады.
Терминалдар, қосқыштар және жерге қосу компоненттері үшін пайдаланылатын шағын мыс секциялар дәйекті көлденең қима өлшемдерінің пайдасын көреді, себебі вариациялар жинақтың сәйкестігіне және электр контактісіне әсер етуі мүмкін.
Типтік өндіріс мәселесі:штанганың қалыңдығының өзгеруі өңдеуге сәйкес келмейтін рұқсатты немесе құрастыру сәйкестігін тудырады. Калибрленген сызба қалып қайталанатын соңғы бөлікті қамтамасыз етеді.
Электролизде және басқа да жоғары ток жүйелерінде қолданылатын үлкен мыс өткізгіштер мен электрод шиналары айтарлықтай көлденең қиманың сыйымдылығын қажет етеді. TheFR-100T100 тоннаға дейін номиналды тарту күшін қамтамасыз етеді және көрсетілген үлгі диапазонында ені 400 мм және қалыңдығы 30 мм дейінгі шиналарды қолдайды.
Мыс шиналар күн инверторлық шкафтарда, энергия сақтау жүйелерінде және қуатты түрлендіру жабдықтарында қолданылады. Өткізгіш тесу, майыстыру, қаптау немесе түпкілікті құрастыру алдында бақыланатын өлшемдерге сәйкес келуі керек жерде сурет салу пайдалы.
Жалпақ мыс өткізгіштер аккумуляторлық жүйелерде, жоғары ток қосқыштарында және электр қуатын тарату жинақтарында қолданылады. Бұл қолданбалар үшін өлшемдік консистенция маңызды, себебі шиналар жиі сызудан кейін иілу, оқшаулау, тесу немесе терминалды жинақтау арқылы өтеді.
1998 жылдан бастап гидравликалық стендтік машина жасау
FangRong 1998 жылдан бері суық сызу жабдықтарын өндірумен айналысады. Оның инженерлік тәжірибесі гидравликалық тартпаларды, штамптарды жобалауды, тарту күшін есептеуді, қысқарту кестелерін және түсті және басқа металл бұйымдарының технологиялық процестерін автоматтандыруды қамтиды.
Екі өндіріс орны
FangRong компаниясы Дунгуан мен Янцзяндағы өндіріс орындарын басқарады. Екі орындық өндірісті ұйымдастыру стандартты және теңшелген сызу жабдықтары үшін қосымша өндірістік қуаттылықты қамтамасыз етеді.
Халықаралық қондырғылар
FangRong жабдығы 70-тен астам елдердегі тұтынушыларға жеткізіліп, мыс, алюминий, болат, тот баспайтын болат және басқа металл өңдеу қолданбаларында қолданылады.
Процесске спецификалық инженерия
Шина жобасы үшін маңызды инженерлік жұмыс гидравликалық цилиндрді таңдаумен шектелмейді. FangRong тарту күшін есептеуге, қалып конфигурациясына, азайту кестелеріне, гидравликалық параметрлерге, орналасу сызбаларына және тұтынушының нақты шина өлшемдеріне негізделген қосымша автоматтандыруға көмектесе алады.
Зауыттық қабылдау сынағы
Жөнелтуден бұрын машиналар бос жұмыс режиміне, содан кейін номиналды жүктеме сынағына ұшырауы мүмкін. Тұтынушы үлгілері қол жетімді болса, жеткізу алдында сызба жұмысын, гидравликалық тұрақтылықты, машина қозғалысын және дайын өнім талаптарын тексеру үшін нақты материалды пайдалануға болады.
1. Тапсырыс инженериясы— Өндіріс алдында шинаның өлшемдері, материалы, тарту күші, қалып конфигурациясы, гидравликалық параметрлер және автоматика талаптары қарастырылады.
2. Құрамдас бөліктерді тексеру— Цилиндр түтіктерін, поршеньдік шыбықтарды, тығыздағыштарды және құрылымдық болатты қоса алғанда, негізгі компоненттер құрастыру алдында тексеріледі.
3. Дәл өңдеу— Цилиндр саңылаулары, поршеньдік шыбықтар және бағыттаушы құрамдас бөліктер қажетті өлшемдік рұқсаттарға сәйкес өңделеді және өңделеді.
4. Гидравликалық жинақ— Гидравликалық қуат блоктары, клапандар, құбырлар және басқару тетіктері жиналып, қысымның тұрақтылығы мен ағып кетуіне тексеріледі.
5. Механикалық туралау— Негізгі цилиндр, тарту арбасы және бағыттаушы жүйе сызу кезінде тұрақты қозғалысты қамтамасыз ету үшін жиналып, тураланған.
6. Электр және PLC интеграциясы— Басқару жүйесі машина конфигурациясына және қажетті сурет цикліне сәйкес бағдарламаланған.
7. Жүктеме сынағы— Машинаның жұмысы белгіленген жүктеме жағдайында тексеріледі, үлгілер берілген жерде тұтынушы материалды сынау арқылы.
8. Қорытынды тексеру— Жөнелту алдында гидравликалық қысым, қозғалыс, электр функциялары, қауіпсіздік құрылғылары, өлшемдері және машинаның жалпы жағдайы тексеріледі.
9. Экспорттық қаптама— Құрамдас бөліктер тиеу алдында ылғалдан, коррозиядан және тасымалдаудың зақымдалуынан қорғалған.
ISO 9001:2015— Сәйкес жобалау, өндіру, орнату және қызмет көрсету әрекеттерін қамтитын сапа менеджменті жүйесі. Сертификат №UQ231211R1.
CE— Стандартты машина конфигурациялары қолданылатын техника қауіпсіздігі талаптарына CE сәйкестік құжаттамасымен қамтамасыз етілуі мүмкін. Нақты декларация мен қауіпсіздік конфигурациясы тапсырыс берілген машина мен тағайындалған нарық үшін расталуы керек.
SGS инспекциясы— Жөнелту алдында тәуелсіз тексеруді қажет ететін тұтынушылар үшін үшінші тарап инспекциясын ұйымдастыруға болады.
Патенттер— FangRong 32 өнертабыс патенті және 100-ден астам пайдалы модель патенттері, соның ішінде сызу жабдығының құрамдас бөліктері мен құрал жүйелеріне қатысты патенттер туралы хабарлайды.
Машина коррозиядан қорғайтын, ылғалдан қорғайтын және негізгі компоненттерге жарамды ағаш қаптамалары бар экспорттық тасымалдауға дайындалған. Ірі гидравликалық және механикалық жинақтарды контейнерге тиеу және алаңды орнату талаптарына сәйкес бөлек жөнелтуге болады.
Баға ұсыныстары үшін соңғы жеткізу әдісі, орау конфигурациясы, жөнелту порты және Incoterm тағайындалған жерге, машина өлшемдеріне және тапсырыс конфигурациясына сәйкес расталуы керек.
Стандартты қолданба болып табыладымыс және алюминий шиналар. Мыс қорытпалары, алюминий қорытпалары және басқа түсті материалдарды материалдың күйі, тарту күші және құрал-саймандары қолайлы болған кезде де қарастыруға болады. Модельді таңдау алдында материалдың сыныбын беру керек.
Көрсетілген үлгі ауқымы бастап ендерді қамтиды15-тен 400 мм-ге дейінжәне қалыңдығынан2-ден 30 мм-ге дейін, үлгіге байланысты нақты диапазонмен. FR-100T ені 30-400 мм және қалыңдығы 3-30 мм жабады.
Әрбір мыс немесе алюминий шинасына қолданылатын жалғыз азайту мәні жоқ. Практикалық қысқарту материалдың дәрежесіне және күйіне, бастапқы және соңғы қимасына, қалып геометриясына, майлауға және қажетті механикалық қасиеттерге байланысты. Үлкенірек жалпы қысқартулар үшін бірнеше сызу өтуі және аралық күйдіру қажет болуы мүмкін.
Иә. Суық деформация әдетте жұмысты шыңдау арқылы қаттылық пен беріктікті арттырады. Өзгеріс дәрежесі төмендеу және бастапқы материал жағдайына байланысты. Белгілі бір созылу күші, қаттылық немесе ұзарту қажет болса, сызу кестесі мақсатты механикалық қасиеттерге сәйкес жасалуы керек.
Сызу беттің күйін айтарлықтай жақсарта алады, бірақ түпкілікті нәтиже кіріс бетіне, қалып сапасына, қалып геометриясына және майлауға байланысты. Сызу машинасы бастапқы беттің астында бұрыннан бар терең ақауларды жоя алмайды.
Аяқталған шина ені бойынша ғана таңдаудың орнына қажетті тарту күшін салыстырыңыз. Бастапқы және мақсатты өлшемдерді, материал дәрежесін және азайту кестесін қамтамасыз етіңіз. FangRong болжамды тарту күшін есептеп, сәйкес үлгіні ұсына алады.
Жоқ2-12 м/миндиапазон - бұл реттелетін жұмыс диапазоны, өндірістің міндетті жылдамдығы емес. Сәйкес параметр қима геометриясына, қысқартуға, материалға, майлауға, қалып күйіне және қажетті бет сапасына байланысты. Жоғары жылдамдық толық процесс тұрақты сызу шарттарын сақтай алатын кезде ғана пайдалы болады.
Иә. Дайын шинаға иілуді немесе бұралуды қосымша бақылау қажет болғанда, қосымша түзету қондырғысын біріктіруге болады. Өндіріс схемасына сәйкес азықтандыру және басқа да ағынды өңдеу жабдықтарын қарастыруға болады.
Машинаның стандартты конфигурациясы гидравликалық сызу жүйесін, негізгі цилиндрді, тарту арбасын, қалып ұстағышын, гидравликалық қуат блогын және PLC/HMI басқару жүйесін қамтиды. Белгілі бір шинаның өлшеміне арналған құралды бөлек растау керек, өйткені қалыптар өлшемдері тұтынушының бастапқы және аяқталған бөліктеріне байланысты.
қамтамасыз етіңізматериал дәрежесі, бастапқы ені мен қалыңдығы, дайын ені мен қалыңдығы, қажетті сызба ұзындығы, өту саны, мақсатты өнім және қол жетімді зауыттық қуат көзі. Сызба немесе көлденең қима диаграммасы стандартты емес профильдер үшін де пайдалы.
FR сериясы тиімді сурет ұзындығын пайдаланады6-12 метр. Ұзынырақ немесе қолданбалы сызбаның ұзындығын инженерлік жобалау кезінде бағалауға болады.
Стандартты үлгілер әдетте шамамен талап етеді30-60 күн, ал үлкенірек немесе теңшелген машиналар қажет болуы мүмкін60-90 күн. Расталған жеткізу уақыты баға ұсыныстарында көрсетілуі керек, өйткені құрал-саймандар, автоматтандыру, станок өлшемі және зауыттың жұмыс көлемі өндіріс уақытына әсер етуі мүмкін. Жедел жеткізілім болжамды емес, әр жағдайда расталуы керек.
Стандартты коммерциялық келісім болып табыладыТапсырыс расталған кезде 30% депозит және зауыт қабылдау сынағынан кейін жөнелтілгенге дейін 70%. Арнайы жобалар үшін балама терминдерді талқылауға болады.
Стандартты кепілдік мерзімі болып табыладыПайдалануға берілген күннен бастап 12 ай. Кепілдік қамту және алып тастаулар соңғы сатып алу-сату шартында расталуы керек.
Иә. FangRong орнатуды қадағалауды, іске қосуды қолдауды және операторды оқытуды қамтамасыз етеді. Жұмыс орнындағы оқыту әдетте машинаның жұмысын, қалыптарды ауыстыруды, ағымдағы жөндеуді және негізгі ақауларды диагностикалауды қамтиды. Негіз сызбалары мен анкерлік болттардың орналасуларын орнату алдында беруге болады.
Иә. Тәжірибелік жағдайларда тұтынушы үлгілерін зауыттық сынақтар үшін пайдалануға болады. Бұл әсіресе шиналық бөлік үлкен, стандартты емес болса немесе тұтынушыда нақты өлшемдік, беттік немесе механикалық сипаттағы талаптар болғанда пайдалы.
CE құжаттамасы қолданылатын стандартты машина конфигурациялары үшін берілуі мүмкін. Машиналардың сәйкестігі нақты машина конфигурациясына және тағайындалған нарыққа байланысты болғандықтан, қолданыстағы декларация, қауіпсіздік құрылғылары және құжаттама тапсырыс алдында расталуы керек.
Иә. Мыс немесе алюминий сыныбын, бастапқы бөлігін, мақсатты бөлігін және қажетті процесті қамтамасыз етіңіз. FangRong бұл параметрлерді тарту күшін бағалау, сәйкес FR сериялы үлгісін таңдау және сәйкес қысқарту мен құрал конфигурациясын ұсыну үшін пайдалана алады.
Мекенжай
NO.163, Шатонг жолы, Шабу 2-ші өнеркәсіптік аймағы, Даланг Таун, Дунгуан қаласы, Гуандун, Қытай
Тел
Электрондық пошта