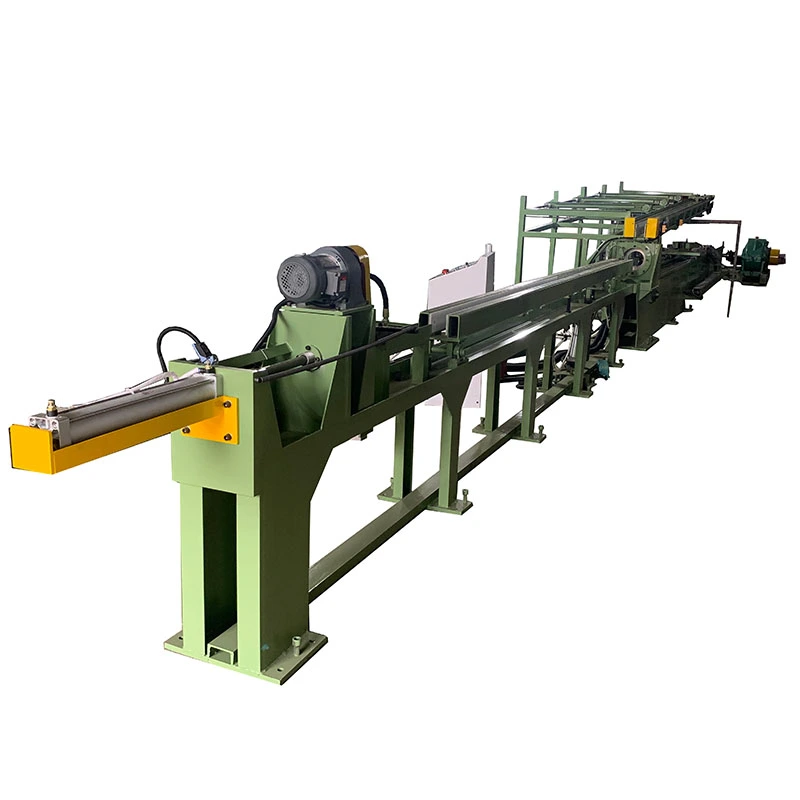
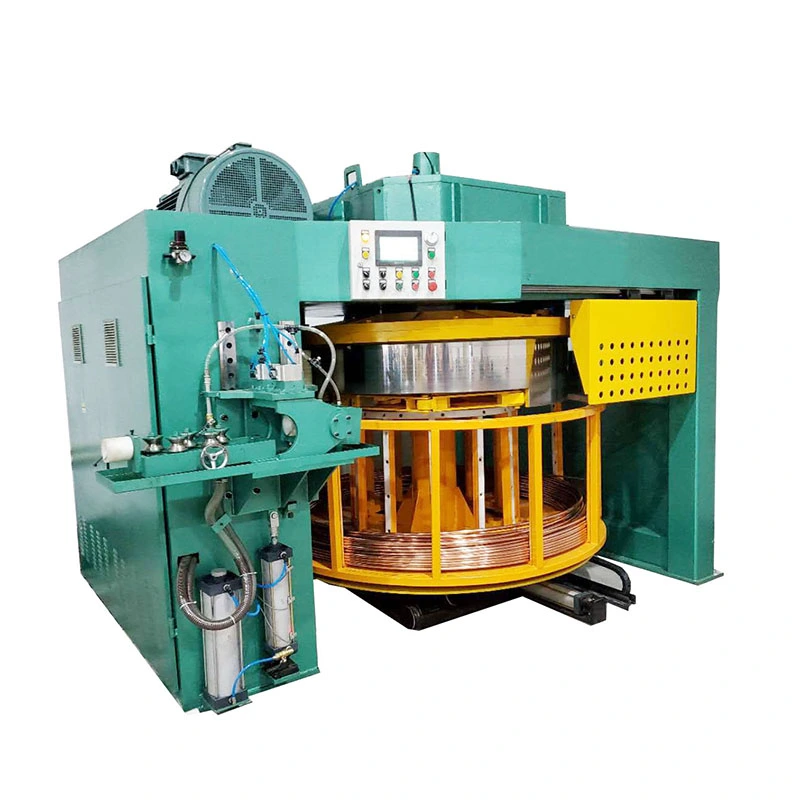
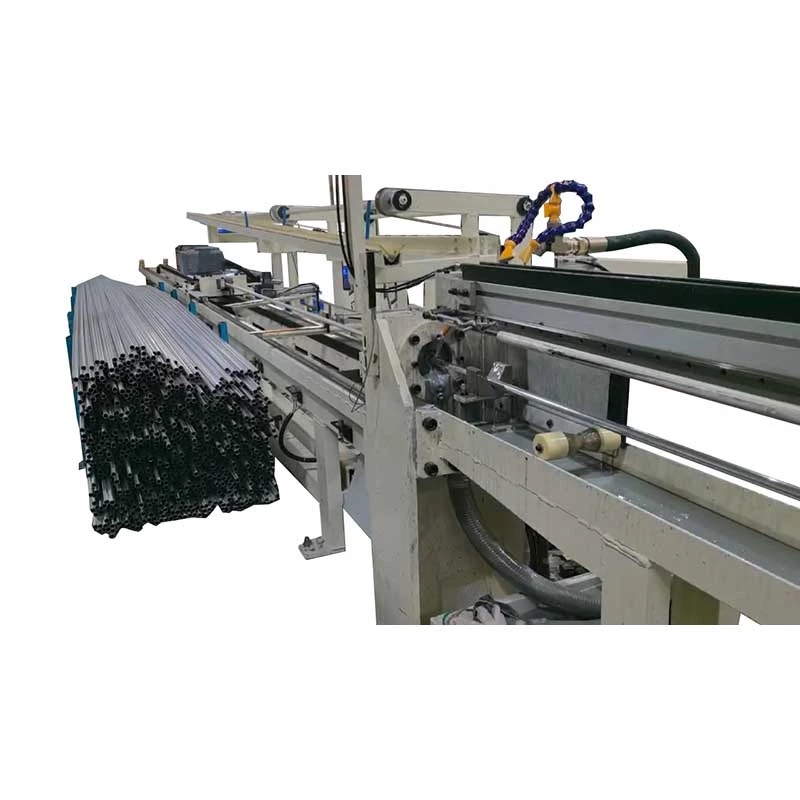
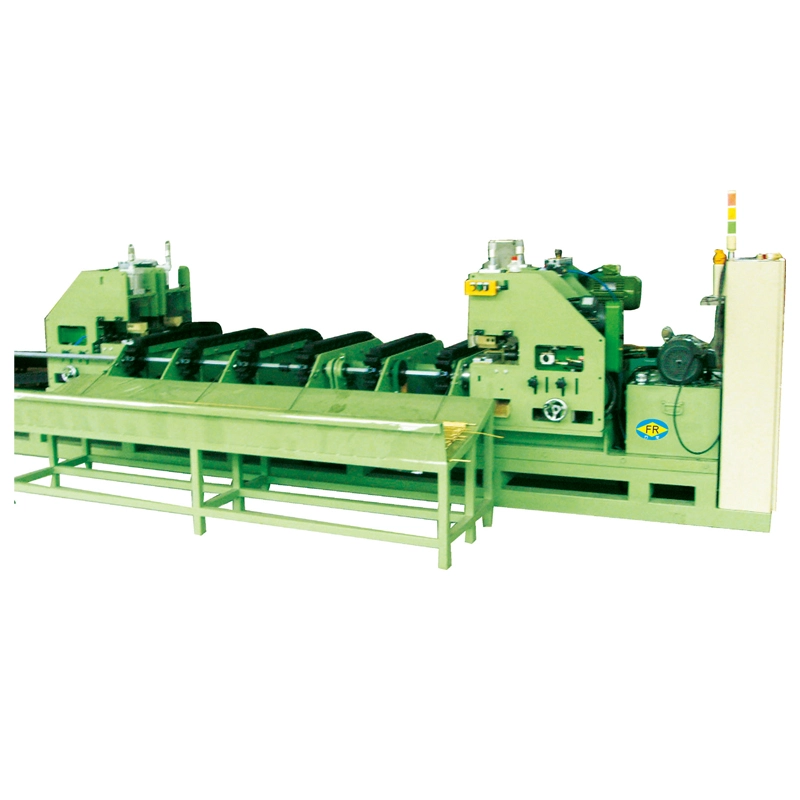
ФангРонгтікіШынжыр табанды суық сызу машинасыматериалды үздіксіз ұстау және тарту үшін шексіз жолды пайдаланады. Алды-артқа қозғалатын арбаға сүйенетін кәдімгі шынжырлы стендтен айырмашылығы, шынжыр табан жүйесі бүкіл тарту аймағында дайындамамен байланыста болады. Бұл оны әсіресе қолайлы етедіұзын катушкалар, үздіксіз материал және жоғары тарту жылдамдығы.
Ұзын материалға арналған үздіксіз ұстау
Тексерушіге материалды босатудың және әр сызба инсультінен кейін каретканы қайтарудың қажеті жоқ. Бірнеше жұп цилиндрлер тозуға төзімді резеңке төсемдерді дайындамаға басып, тарту үшін ұзын жанасу аймағын жасайды. Гидравликалық жолдың керілуі материал машина арқылы өтетін кезде ұстау қысымын салыстырмалы түрде тұрақты етіп ұстап, сырғып кетуді және біркелкі берілуді азайтуға көмектеседі.
Бұл реттеу сымның, түтіктің немесе жолақтың ұзын ұзындығы өндіріске қатысты болса және кәдімгі поршеньді тартпаның үзілуі өнімді шектейтін болса пайдалы. Ол әсіресе қатыстыэлектр сымы, дәнекерлеу сымы және кабельді экрандаушы түтіктер, мұнда үздіксіз азықтандыру жеке қысқа штангаларды өңдеу икемділігінен құндырақ.
Үздіксіз сурет салу - басты артықшылық.Тексеру жүйесі кіріс материал үздіксіз берілуі мүмкін болғанда және төменгі ағын процесі де сурет салу жылдамдығына ілесе алатын кезде өте пайдалы. Қысқа жолақтар немесе жиі өзгеретін өлшемдер үшін әдеттегі тізбек немесе гидравликалық тартпа әлі де практикалық болуы мүмкін.
FR-16, FR-25 және FR-38
Үш шынжыр табанды модель материал диаметрлерін шамамен φ5-тен φ40мм-ге дейін қамтиды, тарту күштері:10–50кНжәне максималды тарту жылдамдығы шамамен 80–100 м/мин. Негізгі қозғалтқыштың қуаты 15 кВт-тан 37 кВт-қа дейін.
FR-16φ5–16мм материал
10кН тарту күші
15 кВт қозғалтқыш
FR-25φ10–25 мм материал
30 кН тарту күші
22 кВт қозғалтқыш
FR-38φ10–40 мм материал
50kN pulling force
37 кВт қозғалтқыш
TheFR-168 жұп цилиндрді, 80 мм шынжыр табанды ені және 1800 мм контакт ұзындығын пайдаланады. TheFR-2510 цилиндр жұбын, 100 мм жол ені мен 2500 мм контакт ұзындығын пайдаланады. Үлкенірек материал үшінFR-3812 цилиндр жұбын, шынжыр табанының ені 120 мм және контакт ұзындығы 3500 мм пайдаланады.
| Үлгі |
Материалдың диаметрі |
Тарту күші |
Негізгі мотор |
Цилиндр жұптары |
Байланыс ұзындығы |
| FR-16 |
φ5–16мм |
10кН |
15кВт |
8 жұп |
1800мм |
| FR-25 |
φ10–25мм |
30кН |
22 кВт |
10 жұп |
2500мм |
| FR-38 |
φ10–40мм |
50кН |
37 кВт |
12 жұп |
3500мм |
Crawler vs. Chain Drawing
| Элемент |
Crawler-Type Drawing
|
Тізбекті тартпа |
| Материалдық қоректендіру |
Үздіксіз |
Үзіліссіз |
| Тарту әдісі |
Үздіксіз жолды ұстау |
Қозғалыс арба және шынжыр |
| Қолайлы материал |
Ұзын катушкалар, сым, үздіксіз түтік |
Барлар, түтіктер және кесілген ұзындықтар |
| Сурет салу жылдамдығы |
Шамамен 80-100 м/мин дейін |
Машинаға және процеске байланысты |
| Өндіріс сипаты |
Жоғары жылдамдықты үздіксіз өндіріс |
Икемді сериялы өндіріс |
| Ең жақсы пайдаланылған кезде |
Үздіксіз азықтандыру және жоғары өнімділік қажет |
Әртүрлі өлшемдер, қысқа жолақтар немесе жоғарырақ тарту күштері қатысады |
Шынжыр табы автоматты түрде шынжырлы сызғышты алмастырмайды. Егер өнім қысқа жеке жолақтар ретінде жеткізілсе немесе өте жоғары тарту күшін қажет етсе, шынжыр немесе гидравликалық тартпа неғұрлым практикалық таңдау болуы мүмкін. Шынжыр табанды жабдықтың айқын артықшылығы барүздіксіз материал және цикл жылдамдығынегізгі өндірістік шектеулер болып табылады.
Ұстау қысымы тұрақты болуы керек
Сызықтың жоғары жылдамдықтарында жол мен материал арасындағы сырғып кету беттің сапасы мен өлшемдік консистенцияға тез әсер етуі мүмкін. FangRong a пайдаланадыгидравликалық кернеу жүйесіжолдың қысымын және бөлінген контактіні қамтамасыз ету үшін тозуға төзімді резеңке жастықшаларды ұстап тұру. Ұзақ ұстау бөлімі сонымен қатар бір нүктеде шамадан тыс жергілікті қысымға сену қажеттілігін азайтады.
Материалдың беті мен ұстау күшін бірге қарастыру қажет.Төсек күйі, гидравликалық қысым және кіретін материалдың күйі - барлығы тартуға әсер етеді. Жұмсақ мыс немесе алюминий үшін материалды таңбалаусыз жеткілікті тартуға қол жеткізу үшін ұстау күшін мұқият бақылау керек.
Сымдар мен түтіктерді үздіксіз өңдеуге арналған
Тексергіш сызба әдетте үшін қарастырыладыэлектр сымдарын сызу, дәнекерлеу сымдарын өндіру және кабельді экрандау құбырлары. Сызылған материалды үздіксіз жинау қажет болған жағдайда, аҚайта орау машинасытолық сызу және спулировка процесін қалыптастыру үшін сызу бірлігінен кейін орналастырылуы мүмкін.
Үздіксіз сызудан үздіксіз өндіріске көшетін зауыттар үшін басты мәселе машинаның қаншалықты тарту күшін беретіні ғана емес. Кіріс материалы, талап етілетін қысқарту, мақсатты жылдамдық және орамның төменгі ағыны процесі үздіксіз жұмыс істей алатындығы маңыздырақ. Дәл осы жерде шынжыр табанды желі кәдімгі поршеньді стендке қарағанда практикалық артықшылық бере алады.


 Whatsapp