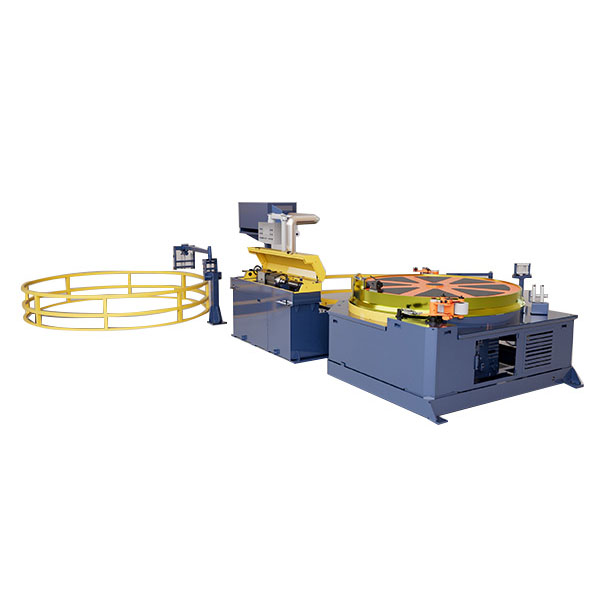
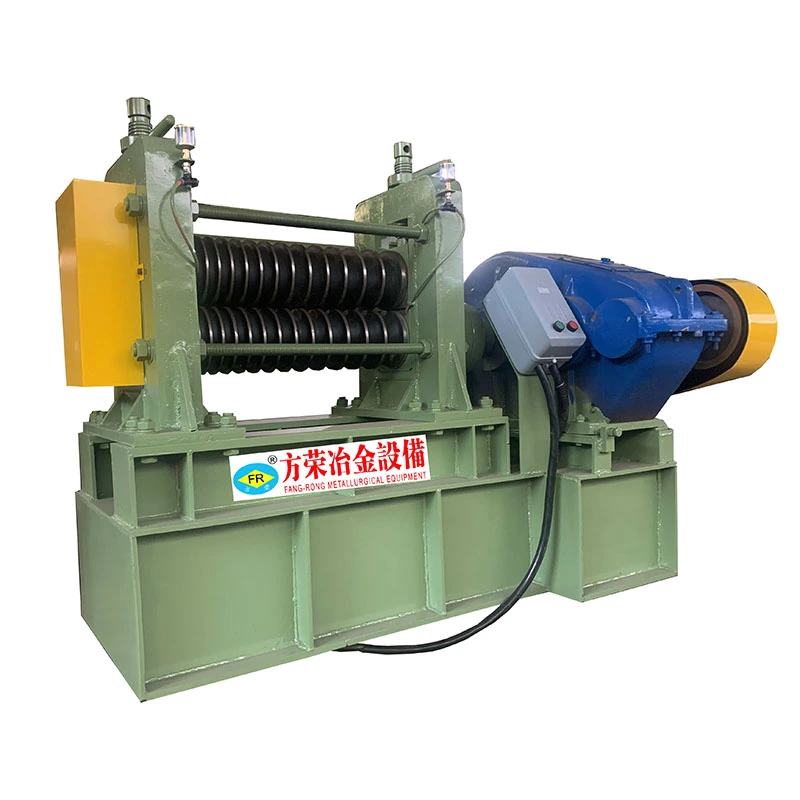
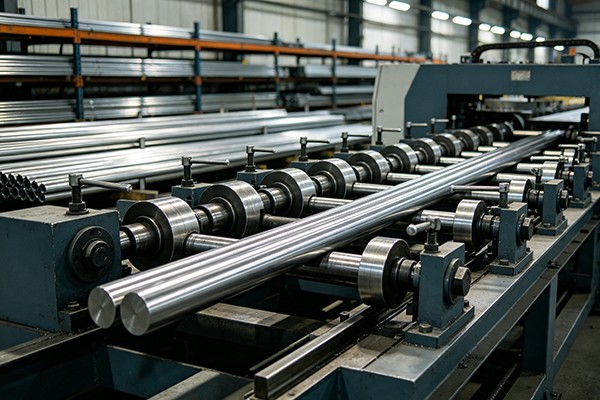
ФангРонгтікіТолық автоматты желімеңзеуді, салқын сызуды, түзетуді, кесуді және қиюды бір қосылған өндірістік желіге біріктіреді. Жартылай фабрикаттарды бөлек станоктар арасында жылжытудың орнына, материал қоректендіру ұшына кіреді және қажетті процестерден ретімен өтеді. Бұл конфигурация әсіресе қолмен тасымалдау және қайталап орналастыру қиынға соғатын тұрақты ұзындықтағы штангаларды немесе түтіктерді үлкен көлемде шығаратын зауыттар үшін пайдалы.
Бір сызық, шикі жолақтан дайын ұзындыққа дейін
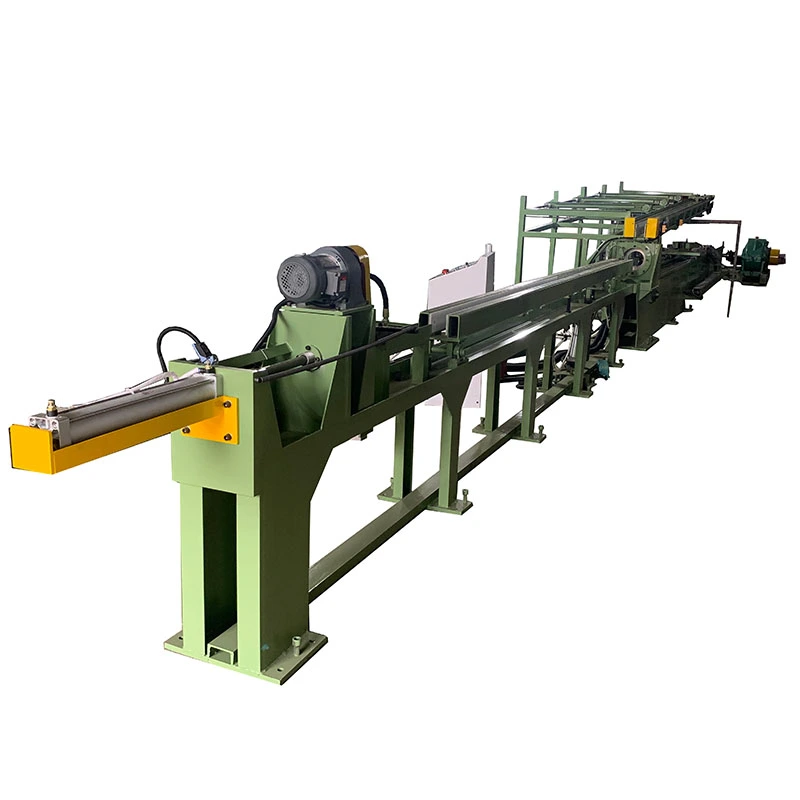
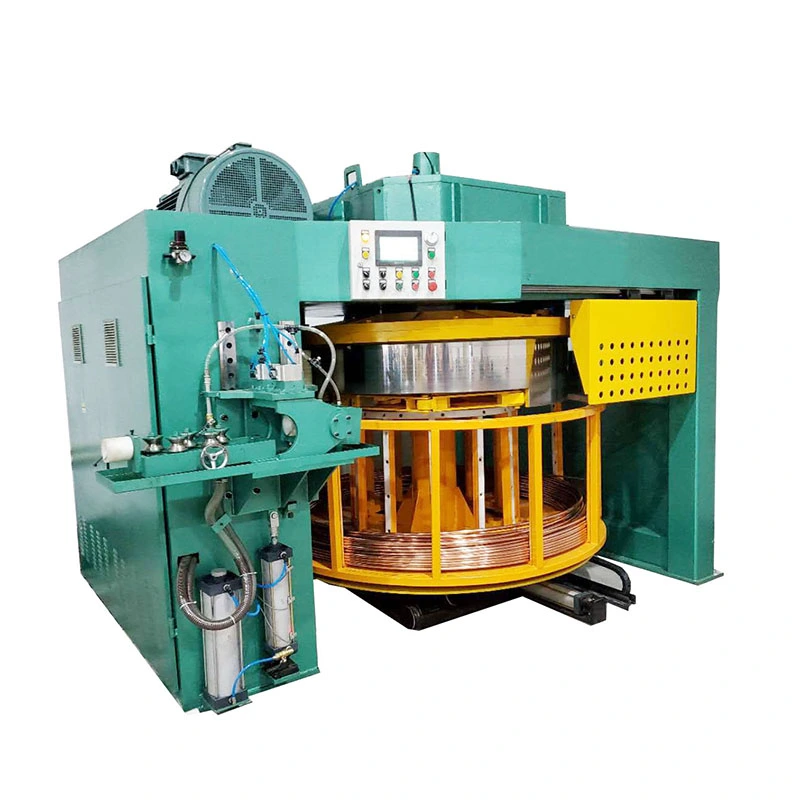
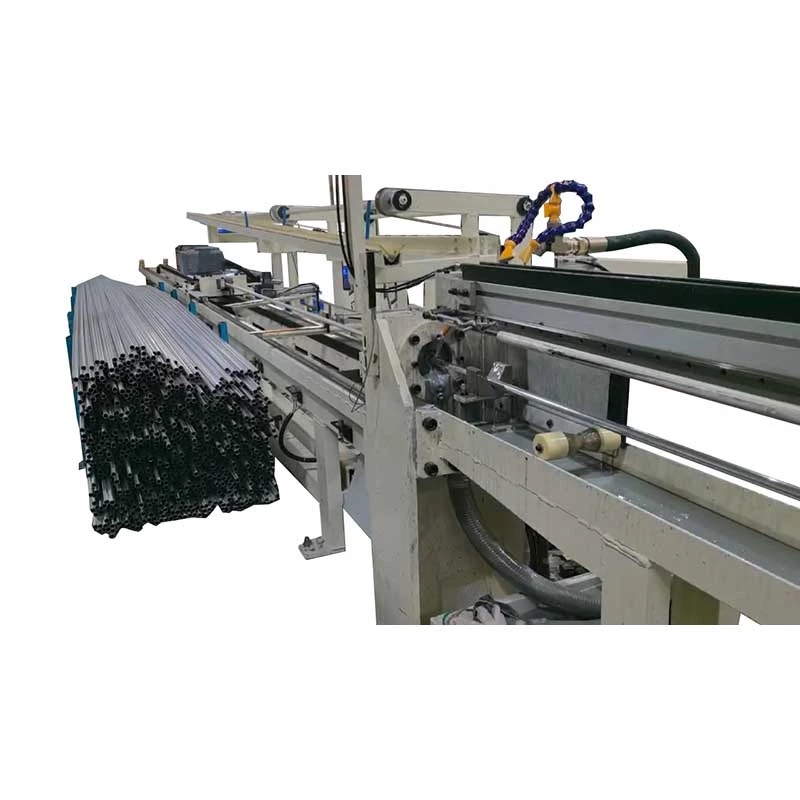
Процесс материалды сызуға дайындайтын гидравликалық итергіш бастиектен басталады, содан кейін негізгі сызу қондырғысы, көп роликті түзеткіш, ұшатын қайшы және автоматты фаскалық станция. Әрбір кезеңнің белгілі бір жұмысы бар: итеру бастиегі матрица арқылы материалды алады, сызу кесіндіні қысқартады, түзету қалдық қисықтықты түзетеді, кесу дайын ұзындықты белгілейді, ал фаскаларды кесу ұштарды келесі құрастыру немесе өңдеу операциясына дайындайды.
Меңзеу → Суық сызу → Түзету → Кесу → Фасканы кесу
Бұл әрекеттерді қосулы ұстау қысқартуы мүмкінаралық өңдеу, қолмен туралау және процестегі жұмысты сақтау. Бұл бір өнім бір спецификацияға қайта-қайта шығарылғанда және операторлар әйтпесе машиналар арасында материалды тасымалдауға және қалпына келтіруге көп уақыт жұмсайтын болса, бұл айқынырақ болады.
Артықшылық шеберханадағы станоктардың аз болуы емес. Қосылған өндіріс жолы сонымен қатар процестер арасындағы материалды өңдеу көлемін азайтып, жалпы жұмыс процесін басқаруды жеңілдетеді.
Сызба жүктемесінің айналасында салынған
Автоматты сызық диапазоны:FR-5T - FR-200T
Гидравликалық итеру күші:10Т - 300Т
Басты цилиндр:φ63×200мм – φ300×300мм
Негізгі сызу қозғалтқышының қуаты:22 кВт-тан 400 кВт-қа дейін
Гидравликалық май сорғысының қуаты:5,5 кВт-тан 160 кВт-қа дейін
Қолданылатын жолақ диаметрі:конфигурацияға байланысты шамамен 13–100 мм
Бұл сандар тәуелсіз опциялар емес. Бастапқы диаметрі, материал дәрежесі, сызбаның қысқаруы, дайын өлшем және өндірістік цикл қажетті тарту күшін, гидравликалық сыйымдылықты және қозғалтқыш қуатын анықтайды. Кішкентай дәлдіктегі жолақтарға арналған сызық, мысалы, үлкенірек жоғары берік болат секцияларының бір сызбасы сияқты конфигурацияны қажет етпейді.
Сондықтан FangRong машинаның номиналды сыйымдылығы бойынша әрбір модульді бөлек таңдамай, нақты сызу процесінің айналасында сызық жасайды. Бұл жабдықты қажет емес қуатты қоспай-ақ материал мен өндіріс талаптарына сәйкестендіруге көмектеседі.
Синхрондау қосымша автоматтандыруды қосудан гөрі маңызды
Бірнеше машина қосылғаннан кейін, қиын бөлігі оларды бір процесс ретінде жұмыс істеуге мәжбүр етеді. Егер материал әр станцияға дұрыс уақытта және дұрыс жерде келуі керек болса, сызу блогы, түзеткіш, кескіш және фаскалау станциясы дербес жұмыс істей алмайды.
FangRong орталықты пайдаланадыMitsubishi PLC басқару жүйесісервожетектерді, гидравликалық қондырғыларды және автоматты өңдеуді үйлестіру. Басқару жүйесі станциялар арасындағы жұмыс ретін басқарады, ал жылдамдық пен кернеу қажетсіз тоқтауларды, материалдардың жиналуын және сәйкес келмейтін қозғалыстарды азайту үшін үйлестіріледі.
Өнімді жиі өзгертуді қамтитын өндіріс үшін сақталған процесс параметрлері операторлар талап ететін қайталанатын реттеу көлемін де азайта алады. Бұл, әсіресе, бір желі бірнеше белгіленген өндірістік сипаттамалармен жұмыс істегенде пайдалы.
Толық автоматты желі мағынасы бар жерде
Желінің бұл түрі өндіріс жолы қайталанатын және дайын өнім қатарынан бірнеше операцияларды қажет ететін жағдайда ең қолайлы. Типтік қолданбаларға жатадыавтомобиль жетектерінің біліктері, велосипед рамаларының түтіктері, жиһаз аяқтары және электр өткізгіштері.
Әртүрлі өлшемдері бар аз көлемді өндіріс үшін толығымен біріктірілген желі әрқашан ең жақсы таңдау бола бермейді. Өнімдер жиі өзгерген кезде бөлек машиналар үлкен икемділікті қамтамасыз етуі мүмкін. Тұрақты сипаттамалар, жоғары өнімділік және қысқартылған қолмен өңдеу процестің максималды икемділігінен маңыздырақ болғанда автоматты желі тартымдырақ болады.
Неліктен толық желі үшін FangRong таңдау керек?
FangRong желідегі жеке машиналарды ғана жеткізіп қоймайды. Біздің тәжірибеміз толық реттілігін қамтидымеңзеу, сызу, түзету, кесу және қию, жабдықтың орналасуы мен басқару логикасын басынан бастап бірге қарастыруға мүмкіндік береді.
Тұтынушы үшін бір толық автоматты желі жобасы жабдықты таңдауды, желі схемасын, электр және гидравликалық үйлестіруді, орнатуды, іске қосуды және операторды оқытуды қамтуы мүмкін. Өндіріс талаптары кейінірек өзгерсе, жеке станцияларды бір-бірімен байланыссыз жабдық ретінде қарастырмай, бар процестің бөлігі ретінде бағалауға болады.
Гуандундағы металл қалыптау жабдықтары мен зауыттарында 30 жылдан астам тәжірибесі бар FangRong тапсырыс берушінің материалы, өлшемдері, шығарылымы және төменгі ағын талаптары айналасында сызу және әрлеу сызықтарын салуға бағытталған.
Мақсаты анық:процестер арасында аз өңдеу және кіріс материалдан дайын бөлшектерге дейін неғұрлым дәйекті жол.


 Whatsapp