Whatsapp
Біз әртүрлі салалардағы түтіктерге, штангаларға және сым материалдарына бейімделген түзету, салқын тарту, меңзеу, қиғаш кесу, кесу, жіптерді илемдеу станоктары мен сызғыш қалыптарды қоса алғанда, дәлме-дәл металл өңдеу жабдықтарының кең спектрін ұсынамыз.
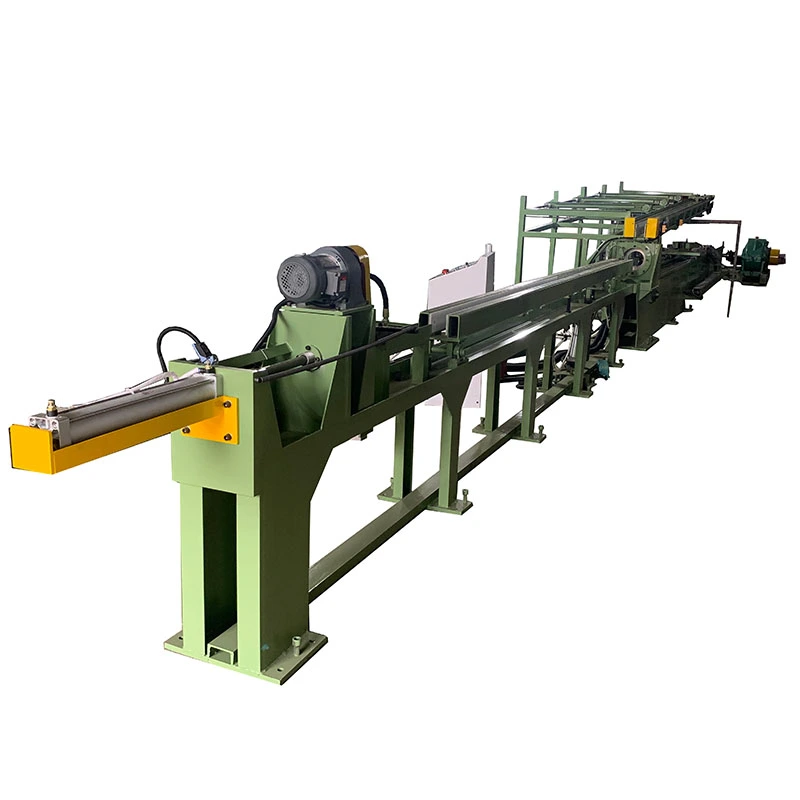
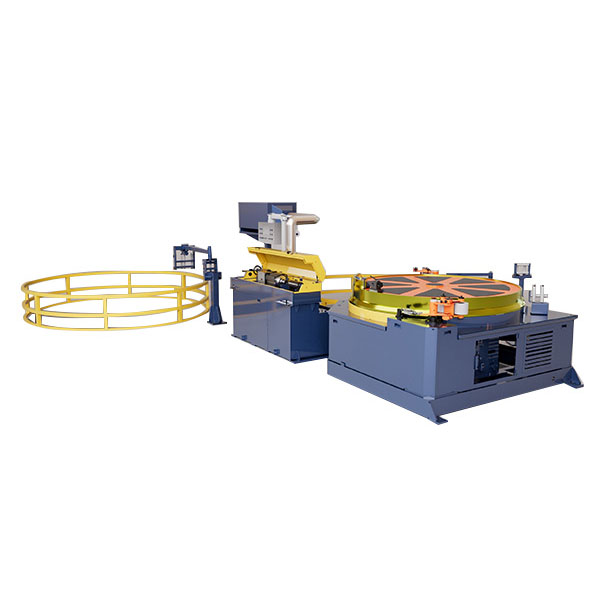
TheАвтоматты нүктелік итергіш сызу машинасыa пайдалану арқылы жолақты көрсетуді жоядыгидравликалық басқышнегізгі цилиндр қабылдамай тұрып толық өлшемді жолақты матрица арқылы беру үшін. Бұл азайтадыматериалдық шығын, құрал-саймандар және өңдеу. FR-5T - FR-200T үлгілері қамтамасыз етеді5–200 тонна тарту күшіжәне10–300 тонна итеру күшіүшінØ13–100 ммбарлар. Көміртекті болат, легирленген болат, тот баспайтын болат, мыс және алюминий үшін қолайлы.
TheАвтоматты нүктелік итергіш сызу машинасыгидравликалық суық сызу машинасы, әдеттегі меңзеу материалды жоғалтуды, қосымша өңдеуді немесе сызу алдында кедергілерді тудыратын штангаларды өндіруге арналған. Артқы гидравликалық итергіш бастиек штанганың ұшын бөлек меңзегіш машинамен кішірейтудің орнына, алдыңғы шеті сызу кареткасына кіргенше штамп арқылы итереді. Содан кейін арба өз қолына алып, штанганы матрица арқылы тартады.
Бұл итермелеу жүйесі әсіресе мыналар үшін пайдалықысқа жолақтар, жоғары көлемді дәлдіктегі штангалар және көрсету қиын немесе қымбат материалдар. FangRong FR сериялы машиналары шамамен Ø13-тен Ø100 мм-ге дейінгі тұтас дөңгелек жолақтарды жабатын 5Т-дан 200Т-ға дейін қол жетімді. Түтіктің сызбасын қолайлы оправкалар мен құралдармен де конфигурациялауға болады.
Theнүктені итергіш сызу машинасы бұл тығырықты жояды. Белгісіз жолақ штампқа тікелей итеріледі және алдыңғы шеті шыққаннан кейін тарту кареткасы өз орнын алады. Бұл материалдың шығымдылығы мен өңдеу уақыты сурет салу жылдамдығын арттырудан гөрі маңызды болған кезде өте маңызды.
Типтік өндірістік жағдай:Қысқа легирленген болат өзектермен жұмыс істейтін бекіткіш өндіруші меңзеу кезінде қолдануға болатын ұзындықтың айтарлықтай мөлшерін жоғалтуы мүмкін. Нүктелік итергіш жүйенің көмегімен жолақ алдымен өңдеусіз немесе ұшын жылжытпай-ақ сызу процесіне кіре алады, бұл сатып алынған жолақтардың көп бөлігі төменгі ағындағы суық тақырып үшін қолжетімді болып қалуға мүмкіндік береді.
1. Жүктелуде:Нүктесіз жолақ беру сөресіне қойылады және қалыппен тураланады.
2. Гидравликалық итеру:Артқы итеру басы жолақты қысады және оны қалып арқылы алға қарай итереді. Бұл бастапқы күш маңызды, себебі штанга ұштары көрсетілмеген, сондықтан матрицаға кірген кезде үлкен қарсылыққа тап болады.
3. Вагонды қабылдау:Қысқартылған алдыңғы шеті матрицадан шыққанда, негізгі тарту кареткасы жолақты ұстайды.
4. Үздіксіз сызу:Негізгі гидравликалық цилиндр штанганы қажетті сызу ұзындығы үшін матрица арқылы тартып жатқанда, итергіш басы босатылады немесе қайтарылады.
5. Қайтару және түсіру:Сурет салудан кейін каретка қайтып оралады және дайын жолақ келесі операцияға түсіріледі.
PLC және HMI басқару элементтері итеру, қысу, сызу және қайтару ретін үйлестіреді. Нақты итеру күші, тарту күші, инсульт және қалып конфигурациясы бастапқы диаметрге, дайын диаметрге, материал дәрежесіне және азайту кестесіне сәйкес таңдалады.
Артқы гидравликалық итергіш бастиек штрихсыз штангаға қалыпқа кіруге мүмкіндік береді, бұл бөлек меңзеу операциясының қажеттілігін жояды. Бұл қысқа жолақтарды немесе қымбат қорытпаларды өңдейтін зауыттар үшін өте маңызды, мұнда әр жолақ ұшынан материалды жоғалту кірістілікке тікелей әсер етеді.
Өндіріс мысалы:Қысқа легирленген болаттан жасалған дайындамаларды пайдаланатын подшипник-шығыршық өндірушісі сызба алдында ұшты бөлікті алып тастаудың орнына, пайдалы жолақ ұзындығын сақтай алады. Экономикалық пайда жолақ ұзындығына және меңзеу кезінде әдетте жойылатын сомаға байланысты, сондықтан оны белгіленген пайыз ретінде қабылдамай, нақты өндіріс деректерінен есептеу керек.
Кәдімгі меңзеу жолақ ұшының бір бөлігін алып тастайды немесе кейінірек кесілуі мүмкін кішірейтілген бөлікті қалдырады. Нүкте итеру процесі бұл дайындық қадамын болдырмайды. Жолақ неғұрлым қысқа болса және оның материалдық құндылығы неғұрлым жоғары болса, бұл функция соғұрлым маңыздырақ болады.
Ұзын жолақтар үшін ұшты ұшын жоюдан үнемдеу пайызы салыстырмалы түрде аз болуы мүмкін. Қысқа дәлдіктегі дайындамалар үшін бірдей 100-300 мм материал дайын бөліктің әлдеқайда көп пайызын көрсете алады.
Итергіш бастиек матрица арқылы белгіленбеген жолақты іске қосу үшін қажетті күшті қамтамасыз етеді, ал негізгі тарту цилиндрі қалған сызу жүрісі үшін күшті қамтамасыз етеді. Басу сыйымдылығы негізгі сызба тоннажына сәйкес емес, қалыпқа кіруге төзімділікке, материалдың беріктігіне, диаметріне және қысқаруына сәйкес таңдалады.
Неліктен бұл маңызды:Автоматты нүктелік итергіш сызу машинасы жеткілікті номиналды тарту тоннажына ие болуы мүмкін, бірақ бастапқы итеру күші қатты қорытпа немесе үлкен қысқарту үшін жеткіліксіз болса, әлі де жарамсыз болады. Сондықтан FangRong тұтынушының нақты материалы мен өлшемдерінен итеру және сызу талаптарын есептейді.
Модульдік қалып ұстағышы бір станокта әртүрлі жолақ диаметрлері өңделген кезде құралды өзгерту уақытын қысқартады. Бұл әсіресе бір ауысымда бірнеше өлшемді шығаратын цехтар мен зауыттар үшін пайдалы. Егер желі тек бір диаметрді үздіксіз шығаратын болса, тез өзгерту құралы дұрыс қызмет ету мерзімі мен тарту күшін таңдауға қарағанда маңызды емес.
Гидравликалық күш пен жылдамдықты материалға және өту кестесіне сәйкес реттеуге болады. Бұл операторларға тот баспайтын болат, легирленген болат немесе басқа да жоғары берік материалдар үшін жеткілікті күшті сақтай отырып, салыстырмалы түрде жұмсақ материалдарға шамадан тыс күш қолданбауға мүмкіндік береді.
Дәлдік білік өндірісінде бақыланатын сызу шарттары кенеттен жүктелуді және беттің зақымдалуын азайтуға көмектеседі. Соңғы түзулік пен өлшемдік дәлдік әлі де пішіннің дизайнына, кіріс жолақ күйіне, өту кестесіне және кейінгі түзету процесіне байланысты.
PLC итеру басының қозғалысы, ұстау, қалыпқа кіру, каретканы қысу, тарту және қайтару арасындағы ретті басқарады. Операторлар HMI арқылы негізгі процесс параметрлерін орнатып, бақылай алады.
Бұл бір машина әртүрлі материалдар немесе өлшемдермен жұмыс істегенде өте пайдалы. Бір өнім желісі үшін автоматтандырылған реттілікті басқару негізінен оператордың араласуын азайтады және белгіленген процестің қайталануын сақтауға көмектеседі.
Стандартты FR сериясы конфигурациясы тұтас дөңгелек жолақтарға арналған. Түтіктерді сызу қолайлы оправкалармен, тығындармен және қалып қондырғыларымен мүмкін болады. Құбырларды қолдануды жобалау кезінде растау керек, себебі қабырға қалыңдығы, оправка түрі және майлау талаптары қажетті тарту күші мен құралға әсер етеді.
Дұрыс үлгіні таңдау керекбастапқы диаметрі, дайын диаметрі, материалдың беріктігі, аумақты азайту және қажетті өндіріс өнімі. Машинаны таңдау үшін тек номиналды тоннаж жеткіліксіз.
| Үлгі | FR-5T | FR-10T | FR-20T | FR-30T | FR-40T | FR-50T | FR-60T | FR-80T | FR-100T | FR-120T | FR-150T | FR-200T |
| Тарту сыйымдылығы (тонна) | 5 | 10 | 20 | 30 | 40 | 50 | 60 | 80 | 100 | 120 | 150 | 200 |
| Гидравликалық басқыш (тонна) | 10 | 20 | 40 | 50 | 60 | 80 | 100 | 120 | 150 | 200 | 250 | 300 |
| Цилиндрді итеру | φ63×200 мм | φ80×200 мм | φ100×200 мм | φ125×200 мм | φ150×300 мм | φ160×700 мм | φ180×300 мм | φ200×300 мм | φ220×300 мм | φ250×300 мм | φ280×300 мм | φ300×300 мм |
| Май сорғысының қуаты (кВт) | 5.5 | 11 | 22 | 30 | 37 | 45 | 55 | 75 | 96 | 110 | 132 | 160 |
| Жолақ диаметрінің диапазоны (мм) | 13-20 | 15-30 | 15-50 | 20-50 | 25-55 | 30-60 | 30-65 | 35-70 | 35-75 | 40-80 | 45-90 | 50-100 |
| Негізгі қозғалтқыш қуаты (кВт) | 22 | 37 | 55 | 75 | 90 | 110 | 132 | 166 | 200 | 225 | 300 | 400 |
Стандартты сызба ұзындығы:10 м. Арнайы сызба ұзындықтарын тапсырыс берушінің өндіріс схемасына сәйкес жасауға болады.
Маңызды:Жоғарыда көрсетілген диаметр диапазоны машинаның қолданылатын жолақ диапазоны болып табылады, бұл әрбір материалды бір өтуде ең үлкен бастапқы диаметрден әрбір ықтимал дайын диаметрге дейін тартуға болатынына кепілдік бермейді. Нақты өту кестесі материалдың беріктігімен, әр өтудегі азаюмен, қалып геометриясымен және майлаумен тексерілуі керек.
Болттар, шпилькалар, бұрандалар, түйреуіштер және ұқсас құрамдас бөліктерге арналған салқын бағыттардағы жолақтар үшін қолданылады. Нүктелік итергіш конструкция қысқа дайындамалар меңзегіш қалдықтардың жоғары пайызын жасағанда әсіресе пайдалы.
Тұтынушы сценарийі:Бөлек меңзеу және сызу тізбегін ауыстыратын бекіткіш өндіруші FR-30T құрылғысын бір машина цикліне енгізу мен тартуды біріктіру үшін пайдалана алады, бұл суық тию алдында аралық өңдеуді азайтады.
Рульдік біліктерге, жетек шыбықтарына, клапанның құрамдас бөліктеріне және басқа бұрылған немесе өңделген бөлшектерге арналған дәлдіктегі штангалар үшін қолайлы. Маңызды параметрлерге тартылу күші, диаметрге төзімділік, беттің күйі және тұрақты өту кестесін сақтау мүмкіндігі жатады.
Тұтынушы сценарийі:Автокөлік жеткізушісі рульдік құрамдас бөліктерге арналған легирленген болаттан жасалған сызбаны FR-100T конфигурациясын пайдалана алады, мұнда үшкір ұштарды жою өңдеуден бұрын материалды пайдалануды жақсартады.
Сызу бақыланатын диаметрді және кейінгі тегістеу, пиллинг немесе өңдеу алдында жақсартылған бет жағдайын қамтамасыз ете алады. Мойынтіректерді қолдану үшін, алайда, тек сызу соңғы тегістеу процесінің өлшемдік және беттік талаптарын алмастырмайды.
Тұтынушы сценарийі:Мойынтірек өндірушісі FR-50T-ны роликті дайындамалар үшін пайдалана алады, мұнда тұрақты сызу әрлеу кезінде кейінірек жойылуы керек материалдың мөлшерін азайтады.
Беріктігі жоғары аспаптық болаттар үлкен тарту күшін және бір өтуде азаюды мұқият бақылауды қажет етеді. Сондықтан машина тек диаметрге емес, нақты материалдың беріктігі мен өту кестесінің есептеулерінен таңдалуы керек.
Тұтынушы сценарийі:Жоғары жылдамдықты болат шыбықтар тартатын аспаптық болаттан жасалған процессор деформацияға төзімділік кішірек тартқыштардың практикалық ауқымынан асып кеткенде жоғары қуатты FR моделін пайдалана алады.
Тот баспайтын болат, титан, никель қорытпалары және басқа да жоғары құнды материалдар бөлек меңзеу жұмысын жоюдың пайдасын көре алады. Артықшылық әсіресе материал қымбат болғанда немесе штанганың ұшын дәйекті түрде дайындау қиын болған кезде маңызды.
Тұтынушы сценарийі:Титан штангасын өндіру үшін әдеттегі механикалық сілтеуден аулақ болу алдыңғы жағын дайындау процесін жеңілдетеді және суық сызу алдында материалды өңдеуді азайтады.
Автоматты нүктелік итергіш сызу машинасын өлшемді азайту немесе бетті жақсарту үшін басқарылатын сызу қажет болатын мыс және алюминий штангалары қолданбалары үшін конфигурациялауға болады. Жұмсақ материалдар барынша қолжетімді итеру күшін қажет етпеуі мүмкін, сондықтан кішірек үлгіні таңдау қажетсіз орнатылған қуатты азайтуы мүмкін.
Баға ұсынысын сұрамас бұрын келесі ақпаратты жіберіңіз:
Материал:сорты, созылу күші немесе аққыштық күші және термиялық өңдеу жағдайы.
Бастапқы өлшем:сыртқы диаметрі және жолақ ұзындығы.
Аяқталған өлшем:мақсатты диаметр және өлшемдік төзімділік.
Қысқарту:қажетті аумақты азайту және сызба өту саны.
Өндіріс:сағатына қажетті дана немесе ауысымға тонна.
Өнім пішімі:қатты жолақ немесе түтік.
Автоматтандыру:қолмен тиеу немесе автоматты түрде беру, кесу, түзету және жинақтау.
Бұл бөлшектер қажетті тарту күшін, итеру күшін, қалып конфигурациясын және машина циклін баға белгілеу алдында тексеруге мүмкіндік береді. Машинаны оның номиналды тоннажының басқа жеткізушінің үлгісінен жоғары болғандықтан ғана таңдауға болмайды.
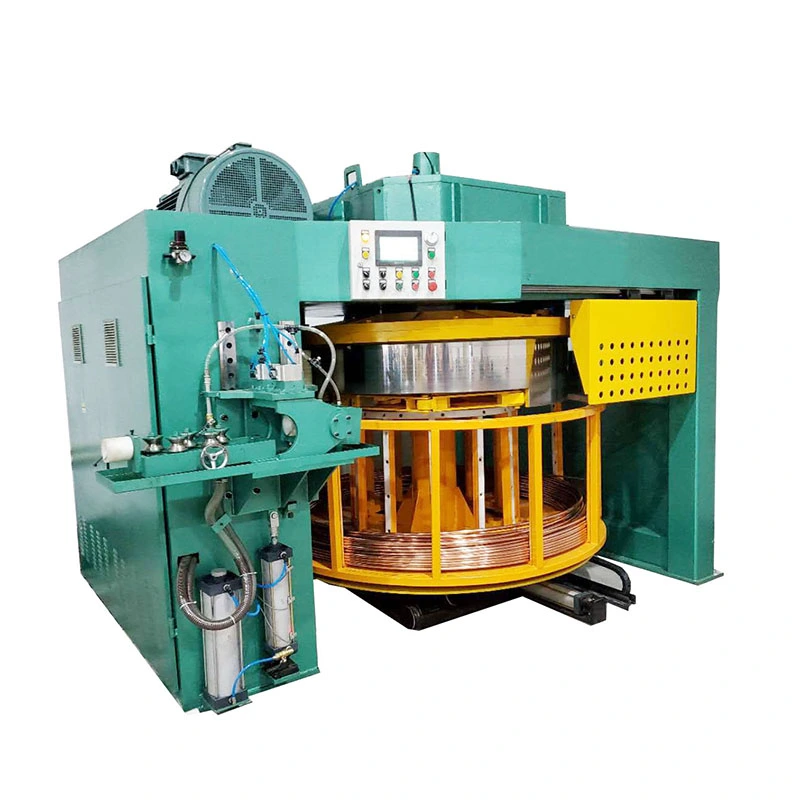
Стандартты автоматты нүктелік итергіш сызу машинасының бумасы әдетте мыналарды қамтидыстендтік жақтау, гидравликалық сызу жүйесі, гидравликалық итергіш бастиек, тарту арбасы, матрица ұстағыш, гидравликалық қуат блогы, электрлік басқару шкафы, PLC және HMI. Стандартты құрал келісілген конфигурацияға сәйкес жеткізіледі; Тапсырыс берушінің нақты өлшемдері үшін өндіріс штамптары баға ұсынысында бөлек расталуы керек.
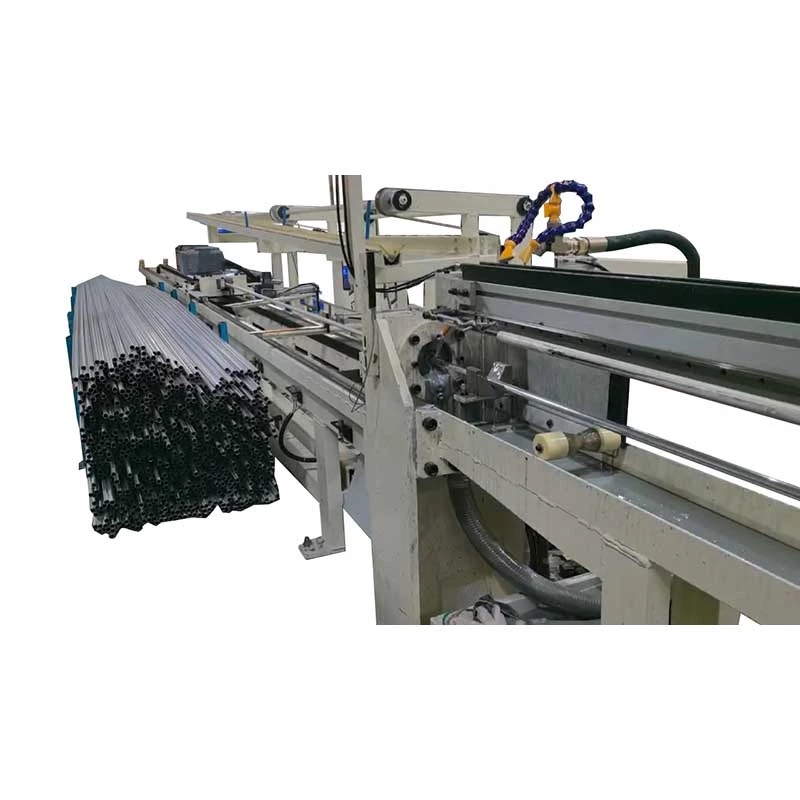
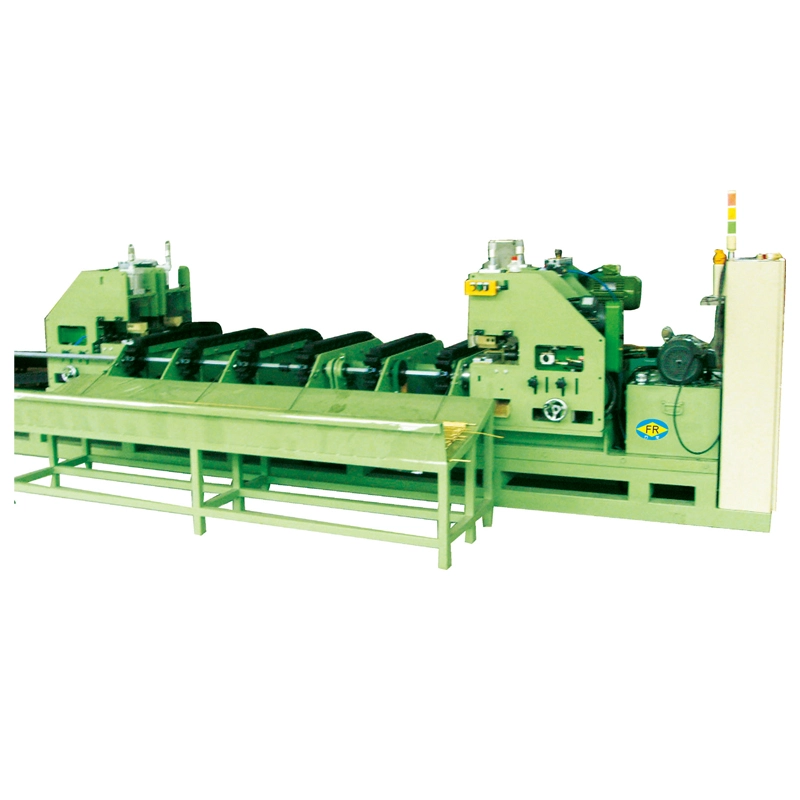
Қосымша жабдыққа автоматты беру, штангаларды өлшеу, кесу, түзету, түсіру және жинақтау жүйелері кіруі мүмкін. Тапсырыс беруші зауытқа не келетінін нақты білуі үшін түпкілікті ауқым коммерциялық баға ұсынысында тармақ бойынша көрсетілуі керек.
FangRong 1998 жылдан бері суық сызу жабдығын шығарады. Өндіріс өңдеу, гидравликалық құрастыру, электрлік біріктіру және машинаны сынауды қамтитын Дунгуан мен Янцзяндағы нысандарда жүзеге асырылады.
Механикалық туралау:соңғы құрастыру алдында бағыттаушы рельстердің, тартқыштың және матрицаның ұстағышының дұрыс туралануы тексеріледі.
Гидравликалық жүйе:іске қосу кезінде қысымның тұрақтылығы, цилиндрдің қозғалысы және ағып кетуі тексеріледі.
Электр жүйесі:PLC реттілігі, HMI функциялары, сенсорлар және қауіпсіздік тізбектері тексеріледі.
Сурет салу өнімділігі:тұтынушы материалы бар жерде итеру ретін және келісілген процесс параметрлерін тексеру үшін үлгі жолақтарын өңдеуге болады.
Бұл сынақ қарапайым жүксіз демонстрацияға қарағанда пайдалырақ, өйткені нақты тарту күші тұтынушының материалына, бастапқы диаметріне, кішірейтуге және құралға байланысты.
1. Инженерлік шолу:штанганың өлшемдері, материал, қысқарту және автоматтандыру талаптары өндіріс алдында қаралады.
2. Құрамдас бөліктерді тексеру:негізгі құрылымдық, гидравликалық және трансмиссиялық компоненттер өндіріс талаптарына сәйкес тексеріледі.
3. Дәл өңдеу:цилиндрлер мен механикалық бөлшектер олардың функционалдық рұқсаттарына сәйкес өңделеді және аяқталады.
4. Механикалық жинақ:жақтау, бағыттаушы жүйе, итергіш бастиек, тартпа кареткасы және матрица ұстағышы жинақталған және тураланған.
5. Гидравликалық және электрлік интеграция:цилиндрлер, клапандар, сорғылар, сенсорлар, PLC және HMI қосылып, іске қосылды.
6. Функционалдық тестілеу:итеру, қысу, тарту және қайтару реттері жөнелту алдында сыналады.
7. Қорытынды тексеру:гидравликалық қысым, электр қауіпсіздігі, машина өлшемдері және келісілген конфигурация тексеріледі.
ISO 9001:2015:сәйкес жобалау, өндіріс және қызмет көрсету процестерін қамтитын сапа менеджменті жүйесі. Сертификат № UQ231211R1.
CE белгісі:қолданылатын еуропалық машиналар талаптарына арналған стандартты машина конфигурациялары үшін қол жетімді. Сәйкестік құжаттамасы және қолданылатын стандарттар жеткізілген машинаның дәл конфигурациясы үшін расталуы керек.
Техника қауіпсіздігі:машинаның қауіпсіздік конструкциясы апаттық тоқтату схемаларын, қорғаныстарды, блоктауларды және қолданылатын техниканың қауіп-қатерін бағалаумен талап етілетін басқа қорғаныс құралдарын қамтуы мүмкін.
SGS инспекциясы:сатып алу шартында талап етілсе, үшінші тараптың тексеруі ұйымдастырылуы мүмкін.
Маңызды:CE UL сертификатымен бірдей емес. Құрылғы Америка Құрама Штаттарында немесе Канадада орнатылса және жоба UL/CSA тізіміндегі электрлік құрамдас бөліктерді немесе сертификаттауды қажет етсе, бұл электр шкафы мен құрамдас бөліктері сәйкесінше конфигурациялануы үшін өндіріс алдында көрсетілуі керек.
MOQ:1 толық машина.
| Тапсырыс саны | Баға негізі | Әдеттегі коммерциялық келісім |
| 1 машина | Стандартты баға | Жеке өндірістік желілер немесе сынақ жобалары үшін |
| 2-4 машина | Жоба санының бағасы | Көп сызықты кеңейту үшін қолайлы; саны бойынша жеңілдікті келісуге болады |
| 5+ машиналар | Көлемдік дәйексөз | Соңғы баға үлгі қоспасына, автоматтандыруға және жеткізу кестесіне байланысты |
Стандартты тапсырыс мерзімі:техникалық растаудан, шартты растаудан және келісілген депозитті алғаннан кейін шамамен 30-60 күн. Біріктірілген автоматтандыруы бар ірі машиналар немесе жүйелер ұзақ өндіріс уақытын қажет етуі мүмкін.
Жедел тапсырыс:жеделдетілген кесте ағымдағы зауыт қуатына, машина үлгісіне және құрамдастардың қолжетімділігіне қарай бағалануы мүмкін. Жеделдетілген жеткізу уақыты белгіленген кепілдік ретінде емес, тапсырысты орналастыру алдында жазбаша түрде расталуы керек.
Төлем:типтік келісім - бұл тапсырыс расталғаннан кейін 30% депозит және келісілген зауыттық қабылдау сынағынан кейін жөнелтуге дейінгі 70% қалдық. Соңғы шарттар сатып алу-сату шартына бағынады.
Кепілдік:Келісілген кепілдік шарттары бойынша іске қосудан бастап 12 ай.
Автоматты нүктелік итергіш сызу машинасы тиісті қорғаныс орауыштарымен, ашық өңделген беттер үшін коррозиядан қорғаумен және машина өлшемдері мен тасымалдау әдісіне негізделген орау қондырғыларымен экспорттауға дайындалған. Үлкен тартпалар контейнерлік шектеулерге және сайтқа кіруге байланысты секциялық жөнелтуді қажет етуі мүмкін.
Жеткізу алдында тұтынушы растауы керекзауыттың кіреберіс өлшемдері, іргетастың талаптары, көтеру қабілеті, электрмен жабдықтау және түсіру жабдықтары. Өндіріс алдында осы мәліметтерді беру келгеннен кейін орнатудың кешігуін болдырмауға көмектеседі.
Негізгі артықшылығы - сызу алдында штанганың ұшын механикалық түрде көрсетудің қажеті жоқ. Артқы гидравликалық итергіш бастиек алдыңғы ұшы шыққанша штамп арқылы итеріледі, содан кейін тарту кареткасы оны ұстап, тартып алады. Бұл материалдың жоғалуын азайтады және бөлек меңзеу операциясын болдырмайды, бұл әсіресе бір жолақ үшін 100–300 мм ұшты материал тасталатын үлкен көлемді штангаларды өндіру үшін пайдалы.
Иә. Автоматты нүктелік итергіш сызу машинасы әдеттегі алдын ала нұсқаусыз жолақтарды салу үшін арнайы жасалған. Дегенмен, конфигурацияны растамас бұрын дайындаманың материалы, бастапқы диаметрі, бір өтудегі қысқарту, қалып геометриясы және қажетті тарту күші тексерілуі керек. Өте қатты қорытпалар немесе әдеттен тыс үлкен қысқартулар басқа қалып дизайнын немесе өту кестесін қажет етуі мүмкін.
Машинаны таңдау тек жолақ диаметріне негізделмеуі керек. Қажетті тарту күші материалдың беріктігіне, бастапқы және аяқталған диаметрлерге, көлденең қиманың қысқаруына, үйкеліске, қалыптау бұрышына және тарту жылдамдығына байланысты. Мысалы, 50 мм көміртекті болаттан жасалған штанга мен 50 мм жоғары берік легирленген штанга айтарлықтай әртүрлі тарту күштерін қажет етуі мүмкін. FangRong FR үлгісін ұсынбас бұрын тұтынушының материалдық және өлшемдік деректерінен қажетті итеру және тарту күштерін есептей алады.
FR сериясы үлгіге байланысты шамамен 13–100 мм тұтас дөңгелек жолақтарды қамтиды. Типтік қолданбаларға көміртекті болат, легирленген болат, тот баспайтын болат, подшипник болат, аспаптық болат, мыс, алюминий және басқа да қолайлы суық сызу материалдары жатады. Түтіктер немесе арнайы профильдер әртүрлі құралдарды қажет етуі мүмкін және тапсырыс беру алдында оларды бөлек бағалау керек.
Үнемдеу бастапқы меңзеу ұзындығына, жолақ ұзындығына, диаметрге, материалға және өндіру әдісіне байланысты. Кәдімгі процесс ұшты ұшын жасау үшін әр жолақтан шамамен 100–300 мм алып тастауы мүмкін. Сондықтан бұл қадамды жою материал шығымдылығын арттыруы мүмкін, бірақ нақты үнемдеуді тіркелген пайыз ретінде қабылдамай, тұтынушының жолақ өлшемдері мен бар көрсеткіш мөлшерлемесінен есептеу керек.
Міндетті емес. Суық сызу өлшемдік дәлдікті және беттің күйін жақсартуы мүмкін, бірақ қатаң түзулік талаптары қолданылғанда, оны арнайы түзетуді алмастыру ретінде қарастыруға болмайды. Егер дайын өнім бақыланатын түзуді қажет етсе, сызбадан кейін өндірістік желіні бөлек түзету процесімен конфигурациялауға болады.
Баға ұсыныстарына дейін жеткізуші материалдың сыныбын, бастапқы диаметрін, дайын диаметрін, қажетті сызба ұзындығын, жолақ ұзындығын, талап етілетін өнімділікті, мақсатты өлшемдерге төзімділікті, белгілі болса, сызба рұқсаттарын және қол жетімді зауыттық қуат көзін алуы керек. Қолданыстағы ұшты жолақтың фотосуреттері немесе үлгілері сонымен қатар қалып енгізу шарттарын және қажетті итергіш бас конфигурациясын анықтауға көмектеседі.
Стандартты конфигурация әдетте гидравликалық қуат блогын, негізгі қозғалтқышты, артқы итергіш бастиекті, тарту цилиндрі мен каретканы, қалып ұстағышын, PLC және HMI басқару жүйесін және келісілген стандартты құралды қамтиды. Нақты матрицалар жиынтығы, электр бөлшектері, автоматты тиеу немесе түсіру жүйесі және басқа қосалқы жабдықтар техникалық баға ұсыныстарында расталуы керек, өйткені олар тапсырыс берушінің материалына, өлшемдеріне және автоматика талаптарына байланысты.
Мекенжай
NO.163, Шатонг жолы, Шабу 2-ші өнеркәсіптік аймағы, Даланг Таун, Дунгуан қаласы, Гуандун, Қытай
Тел
Электрондық пошта