Whatsapp
Біз әртүрлі салалардағы түтіктерге, штангаларға және сым материалдарына бейімделген түзету, салқын тарту, меңзеу, қиғаш кесу, кесу, жіптерді илемдеу станоктары мен сызғыш қалыптарды қоса алғанда, дәлме-дәл металл өңдеу жабдықтарының кең спектрін ұсынамыз.
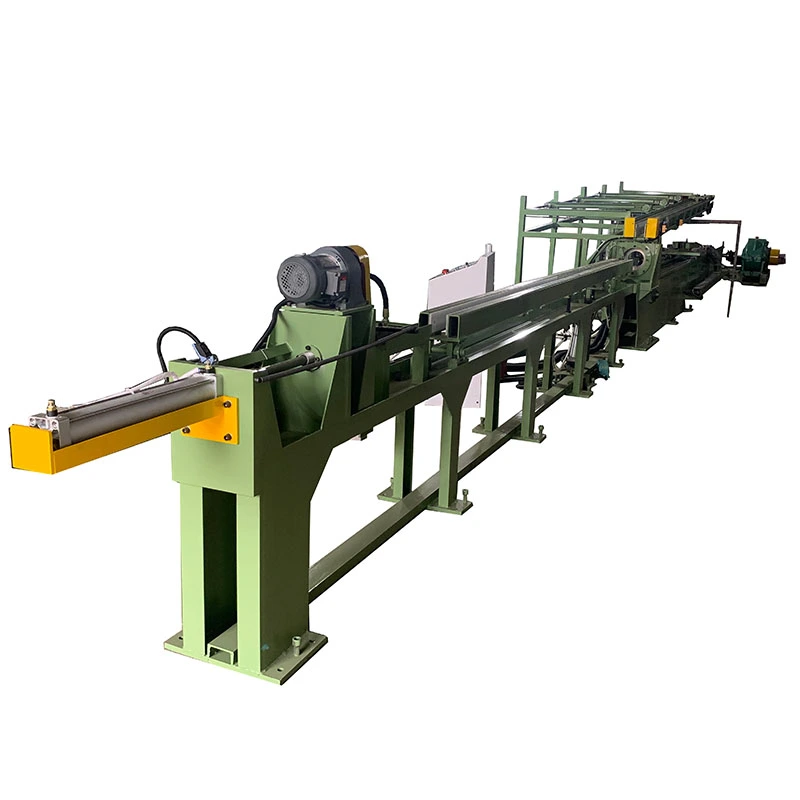
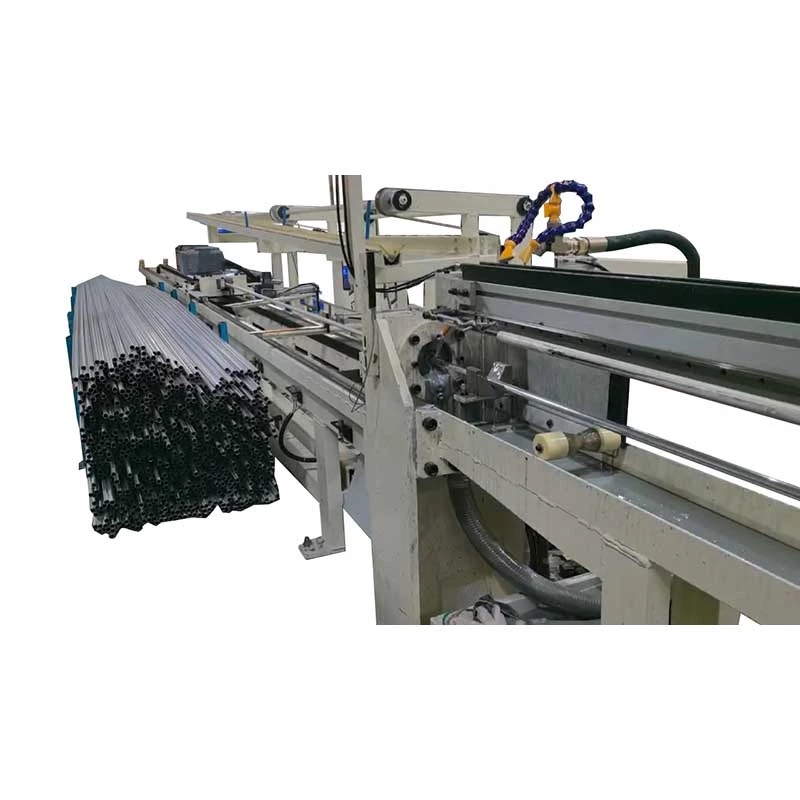
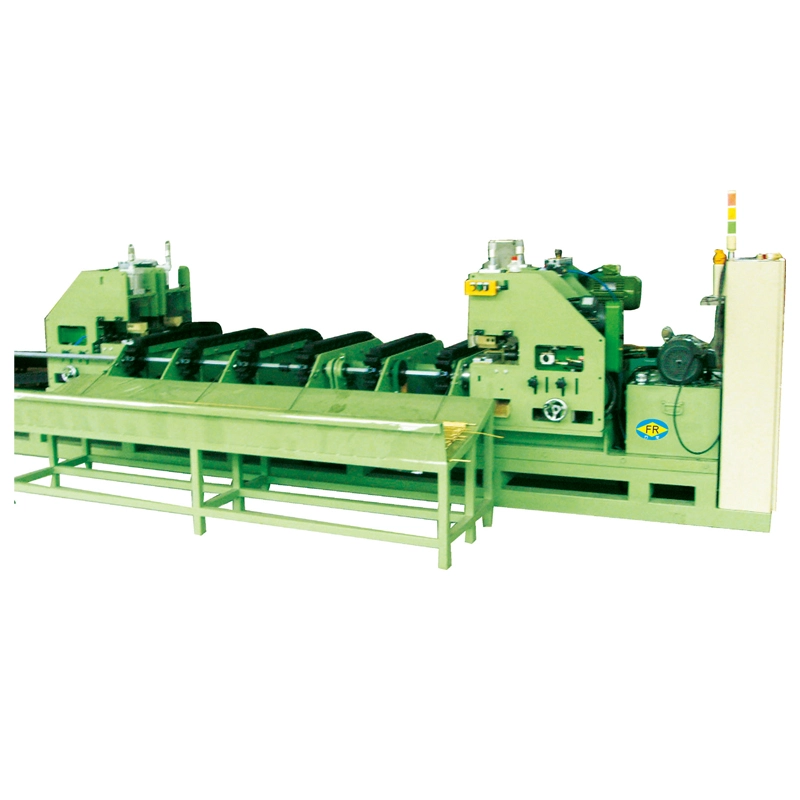
TheКөлденең мыс түзеткіш машинаэкструзиядан, сызудан, күйдіруден немесе өңдеуден кейін мыс түтіктерге, құбырларға, тұтас жолақтарға және профильдерге арналған көп роликті түзеткіш машина болып табылады. Ол бөлек түзету операциясын қажет етпей, садақ, қисықтық және шамалы сопақтықты түзету үшін бірнеше роликтер жиынтығы арқылы басқарылатын кері иілуді пайдаланады.
Мысқа болаттан басқа түзету жағдайлары қажет. Оның салыстырмалы түрде төмен шығымдылығы мен жұмсақ беті роликтің шамадан тыс қысымын беткі таңбалардың жалпы себебі етеді, ал әртүрлі температуралар әртүрлі түзету күштері мен сызық жылдамдығын талап етеді. Сондықтан FR сериясы конфигурацияланғаншығыршықтардың саны, дайындаманың диаметрі, мыс шынылығы, түзулікке төзімділік және бетті өңдеуге қойылатын талаптар.
Мыс түтік дәнекерленген, майыстырылатын, жалатылатын немесе автоматты түрде жиналатын өндірістік желілер үшін түзулік пен беттің күйі маңызды. Роликтің дұрыс геометриясы мен реттеу түтікті жаңа сызаттарсыз, шамадан тыс деформацияларсыз немесе шамадан тыс түзетулерсіз түзетуге көмектеседі.
FangRong компаниясының FR сериясына кіредіFR-20-дан FR-180-ге дейінгі 13 стандартты конфигурация, бастап мыс түтік диаметрлерін жабуφ4 мм-ден φ180 мм-ге дейінжәне қатты жолақтарφ10 мм-ден φ90 мм-ге дейін. Модельге байланысты машина пайдаланады14, 15, 16, 17 немесе 20 роликтер жинағы. Таңдалған 20 роликті конфигурациялар төменірек түзулікке қол жеткізе алады0,1 мм/м. Қозғалтқыштың жалпы қуаты: бастап3 кВт-тан 55 кВт-қа дейін, машина салмақтарымен шамамен700 кг-нан 25 000 кг-ға дейін.
Жабдық FangRong компаниясының Тайвань өндірушісімен ұзақ мерзімді ынтымақтастығы нәтижесінде жасалған түзету технологиясын қамтиды. FangRong 1998 жылы бірлескен кәсіпорын ретінде құрылды және 2013 жылы толығымен меншігіне айналды, бұл ынтымақтастық нәтижесінде қалыптасқан түзету және сызу инженерлік тәжірибесін сақтайды.
FR сериясы пайдаланадыкөп роликті кері иілу. Бір нүктедегі иілуді жоғары күшпен түзетудің орнына, дайындама кішірек басқарылатын түзетулерді қолданатын дәйекті роликтерден өтеді. Бұл түтік немесе жолақ бойымен деформацияны таратады және операторға тұрақты шамадан тыс иілу қаупі азырақ қажетті түзулікке жетуге мүмкіндік береді.
1. Тамақтандыру және теңестіру
Мыс түтік немесе жолақ бағыттаушы жүйе арқылы кіреді. Енгізуді дұрыс туралау маңызды, себебі дұрыс орналаспаған дайындама ролик параметрлері дұрыс болса да, сәйкес келмейтін түзулік тудыруы мүмкін.
2. Прогрессивті кері иілу
Бірнеше роликтер әртүрлі бағыттардан басқарылатын қысымды қолданады. Роликтің геометриясы мен реттеуі дайындаманың диаметріне сәйкес келеді. Көбірек роликтер жиынтықтары көбірек түзету нүктелерін қамтамасыз етеді және әдетте қатаңырақ түзу рұқсаттары қажет болғанда таңдалады.
3. Басқарылатын беттік байланыс
Мыс болаттан жұмсақ, әсіресе күйдірілген күйде. Роликті беттер сондықтан дәлдікпен өңделедібетті қорғайтын ролик опциялары қолжетімдіқолданба сызаттарды, қышуды немесе беткі іздерді қатаң бақылауды қажет еткенде.
4. Жылдамдықты реттеу
FR-76 және одан үлкен үлгілер қамтамасыз етеді0-60 м/мин ауыспалы жылдамдықжиілікті түрлендіргіш арқылы. FR-50 және одан кіші үлгілер таңдалатын жылдамдықтарды пайдаланады9/18/27/45 м/мин. Өндірістің нақты жылдамдығы максималды жылдамдықты пайдаланбай, мыс қорытпасына, температураға, түтік өлшемдеріне, түзу нысанына және бетке қойылатын талаптарға сәйкес таңдалуы керек.
5. Түзету және мөлшерлеу әсері
Басқарылатын ролик контактісі сонымен қатар шамалы сопақшалықты азайтып, өлшемдік консистенцияны жақсарта алады. Дегенмен, қатаң өлшемдік рұқсаттар қажет болғанда, түзетуді арнайы өлшемді өңдеу процесін алмастыру ретінде қарастыруға болмайды.
6. Разряд
Аяқталған түтік немесе жолақ машинадан көрсетілген түзулікпен шығады және кейінгі майыстыру, кесу, дәнекерлеу, қаптау, құрастыру немесе басқа өңдеу операцияларына дайын болады.
Түзету кезінде бетінің зақымдануы
Мысты жарамсыз роликті беттермен немесе шамадан тыс қысыммен оңай белгілеуге болады. HVAC түтіктері, электр шиналары және сәндік мыс бұйымдары үшін бұл белгілер бас тартуға немесе қосымша әрлеу жұмыстарына әкелуі мүмкін. Бетті қорғайтын ролик опциялары бұл тәуекелді азайтуға көмектеседі.
Әр түрлі мыс мінездері
Жұмсақ күйдірілген мыс және қатты тартылған мыс бірдей түзету параметрлеріне жауап бермейді. Деформацияны немесе қайталанатын өтуді болдырмау үшін роликтің қысымы мен өңдеу жылдамдығы материал жағдайына сәйкес болуы керек.
Экструзиядан және сызудан кейін иілу
Мыс түтіктер мен штангалар экструзия, салқын тарту, күйдіру, орау немесе тасымалдау кезінде қисықтықты дамыта алады. Көп роликті түзету материал келесі өндіріс кезеңіне өткенге дейін бұл қисықты түзетеді.
Түтіктің сопақтығы
Жіңішке қабырғалы мыс түтіктер қалыптау және өңдеу кезінде сопақша болуы мүмкін. Дұрыс реттелген роликтер түзулікті түзетіп, қосымша өлшем әсерін қамтамасыз ете алады. Қол жеткізілетін нәтиже түтік өлшемдеріне, материал жағдайына және бастапқы деформацияға байланысты.
Төменгі ағындағы жабдыққа сәйкес келмеуі
Шамадан тыс қисаю құбырды автоматты түрде майыстыруға, кесуге, дәнекерлеуге, дәнекерлеуге және құрастыруға кедергі келтіруі мүмкін. Бақыланатын түзету процесі азықтандыру дәйектілігін жақсартады және қолмен түзетуді азайтады.
Түтіктерді орнату проблемалары
HVAC, тоңазытқыш, сантехника және жылу алмастырғыш өндірісі үшін шамадан тыс иілу немесе сопақтық түтіктің орналасуына және буындарды орнатуға әсер етуі мүмкін. Тұрақты түзулік төменгі ағынды қалыптастыру мен біріктіруді қайталанатын етеді.
Мыс роликтен дайындамаға жанасуды мұқият бақылауды қажет етеді. Дәл тегістелген роликті беттер және қосымша бетті қорғайтын материалдар сызаттар мен қышуды қабылдауға болмайтын қолданбалар үшін қол жетімді.
FR-76 және одан да үлкен машиналарды қолдау0-60 м/минайнымалы жылдамдықтағы жұмыс. FR-50 және одан кіші үлгілер қамтамасыз етеді9/18/27/45 м/минтаңдауға болатын жылдамдықтар. Бұл әрбір мыс сипаттамасын бірдей параметр арқылы мәжбүрлеудің орнына желіні материалдың температурасына және өнім талаптарына сәйкес реттеуге мүмкіндік береді.
FR сериясы бар14, 15, 16, 17 немесе 20 ролик. Роликтердің жоғарырақ саны қосымша түзету нүктелерін қамтамасыз етеді және әдетте өндіріс желісі қатаңырақ түзулікті қажет еткенде қарастырылады. Мысалы, FR-50 20 роликті конфигурация үшін көрсетілген≤0,1 мм/мтүзулік.
Серия мыс түтіктерді қамтидыφ4 мм-ден φ180 мм-ге дейінжәне қатты жолақтарφ10 мм-ден φ90 мм-ге дейін. Бұл бірдей өнім ассортиментін шағын дәлдіктегі құбырларды, сондай-ақ ірі өнеркәсіптік мыс өнімдерін қамтуға мүмкіндік береді.
Мысты көлденең түзету машиналары сияқты таза мыс үшін конфигурациялануы мүмкінC11000 және C12200, сондай-ақ жез, қола, мельхиор және басқа мыс қорытпалары. Тігіссіз және дәнекерленген түтіктердің екеуін де олардың өлшемдері таңдалған машинаның жұмыс ауқымына сәйкес келген кезде өңдеуге болады.
Мыстың икемділігі салыстырмалы түрде жоғары түзету жылдамдығына мүмкіндік береді, бірақ максималды жылдамдық жалғыз таңдау критерийі болмауы керек. Жоғары көлемді өндіріс үшін ролик конфигурациясының, жылдамдықтың, қысымның және дайындама күйінің дұрыс үйлесуі желі жылдамдығын жай ғана арттырудан маңыздырақ.
Мысты түзету үшін машинаны келесіге сәйкес таңдаңызтүтік немесе штанганың диаметрі, қабырға қалыңдығы, мыс қорытпасы және қаттылығы, бастапқы қисықтық, қажетті түзулік, бетті өңдеу талабы және өндіріс жылдамдығы. Егер бір машина бірнеше өлшемді өңдейтін болса, тек ең үлкен диаметрге сәйкес таңдауды емес, толық өлшем ауқымын қарастырған жөн.
| Үлгі | Максималды түтік Ø (мм) | Мин түтік Ø (мм) | Максималды жолақ Ø (мм) | Түзулік (мм/м) | Роликтер жинағы | Жылдамдық (м/мин) | Жалпы қуат (кВт) | Салмағы (кг) | Өлшемдері L×W×H (мм) |
| FR-180 (17 ролик) | φ180 | φ60 | φ90 | ≤0,3 | 17 | - | 55 | 25 000 | 4200×1800×1500 |
| FR-150 (17 ролик) | φ150 | φ58 | φ70 | ≤0,3 | 17 | - | 30/37 | 12 000 | 4100×2280×1700 |
| FR-120 (14 ролик) | φ120×T3,0 | φ38 | φ50 | ≤0,3 | 14 | - | 30 | 9 000 | 3250×1450×1250 |
| FR-100 (14 ролик) | φ89×T3,0 | φ28 | φ32 | ≤0,3 | 14 | 0-60 | 15 | 5000 | 2350×1560×1160 |
| FR-100 (17 ролик) | φ89×T3,0 | φ28 | φ32 | ≤0,2 | 17 | 0-60 | 18 | 5000 | 2700×1560×1160 |
| FR-76 (14 ролик) | φ60×T3,0 | φ16 | φ22 | ≤0,3 | 14 | 0-60 | 11 | 2500 | 2250×1560×1160 |
| FR-76 (17 ролик) | φ76×T3,0 | φ18 | φ25 | ≤0,2 | 17 | 0-60 | 15 | 3500 | 2560×1560×1160 |
| FR-76 (20 ролик) | φ76×T3,0 | φ18 | φ25 | ≤0,2 | 20 | 0-60 | 15 | 5 400 | 3250×1500×1250 |
| FR-50 (14 ролик) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0,3 | 14 | 18.09.27.45 | 7.5 | 1500 | 1750×1120×1040 |
| FR-50 (20 ролик) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0,1 | 20 | 18.09.27.45 | 7.5 | 2000 | 2200×1120×1040 |
| FR-25 (14 ролик) | φ25 | φ6 | φ12 | ≤0,3 | 14 | 18.09.27.45 | 4 | 1000 | 1300×900×950 |
| FR-25 (16 ролик) | φ25 | φ6 | φ12 | ≤0,2 | 16 | 18.09.27.45 | 4 | 1100 | 1800×1100×950 |
| FR-20 (15 ролик) | φ16×T2.0 | φ4 | φ10 | ≤0,3 | 15 | 18.09.27.45 | 3 | 700 | 1100×1050×950 |
Техникалық ескертулер:T түтік қабырғасының қалыңдығын көрсетеді, мысалы T3.0 3.0 мм қабырға қалыңдығын білдіреді. FR-50 және одан кіші үлгілер 9/18/27/45 м/мин таңдалатын жылдамдықтарды пайдаланады. FR-76 және одан үлкен үлгілер жиілік түрлендіргіші арқылы 0-60 м/мин айнымалы жылдамдықты қамтамасыз етеді. Роликті беттік материалдар мыс өніміне және бет сапасына қойылатын талаптарға сәйкес белгіленуі мүмкін.
Ауа салқындату катушкаларына, тоңазытқыш жүйелеріне, буландырғыштарға, конденсаторларға және жылу алмастырғыштарға арналған мыс түтіктер U-тәрізді автоматты түрде иілу немесе құбырдан түтікшеге құрастыру алдында жиі түзетуді қажет етеді. Тұрақты түзулік төменгі ағынды жабдыққа қайталанатын беруді және орналастыруды сақтауға көмектеседі.
Мысты көлденең түзеткіш машина тарату құрылғыларында, трансформаторларда, электр тарату жабдықтарында және қуат жүйелерінде қолданылатын мыс шиналар, өткізгіштер және дөңгелек жолақтар үшін жарамды. Дайын мыстың жанасу бетін таза ұстауы керек жерде бетті қорғау әсіресе маңызды.
Автокөлік ауаны баптау жүйелерінде және EV салқындату тізбектерінде қолданылатын мыс құбырлар сызу немесе қалыптаудан кейін түзетуді қажет етуі мүмкін. Тиісті ролик конфигурациясы түтікті кейінгі иілу және құрастыру операцияларына дайындай алады.
Мыс су түтіктерін, газ құбырларын және басқа да құрылысқа қызмет көрсететін түтіктерді кесу, біріктіру және орнату алдында өлшемдердің сәйкестігін жақсарту үшін өндіру немесе өңдеуден кейін түзетуге болады.
Аспаптар мен сұйықтық жүйелерінде қолданылатын шағын диаметрлі мыс құбырлар түзулік пен беттің күйін мұқият бақылауды қажет етеді. FR-20 бастап түтік диаметрлеріне арналғанφ4 мм, арнайы түтік қабырғасының қалыңдығына және материал жағдайына байланысты.
Дәл осындай түзету принципі жезден, қоладан және мельхиордан жасалған бұйымдарды қоса алғанда, мыс қорытпасынан жасалған түтіктерге және қатты өзектерге де қолданылуы мүмкін. Роликтің соңғы параметрлерін қорытпадан, қаттылықтан, өлшемдерден, бастапқы қисықтықтан және қажетті түзуліктен анықтау керек.
Тікелей инженерияға 26+ жыл
FangRong 1998 жылы құрылды және сызу және түзету жабдықтарына маманданған Тайвань өндірушісімен бірлескен кәсіпорын ретінде басталды. Компания 2013 жылы толық меншігіне айналды және металл құбырлар мен штангаларды өңдеуге арналған түзету және тарту машиналарын дамытуды жалғастырды.
Екі өндіріс орны
Дунгуан және Янцзян өндіріс орындары жылдық қуаттылықты қамтамасыз етеді650 машина. Екі орындық өндіріс қондырғысы бірнеше жобалар мен үлкен тапсырыстар үшін бір уақытта өндірісті қолдайды.
Металл өңдеу бойынша тәжірибе
FangRong тұтынушыларға жеткізілген жабдықты хабарлайды70-тен астам ел, артық10 000 тұтынушыболат, тот баспайтын болат, мыс, жез, алюминий және арнайы қорытпаларды өңдеу бойынша.
Жеткізу алдында зауыттық сынақ
Әрбір машина жұмыс істемей тұрып, толық жүктемеде сынақтан өтеді. Тұтынушы үлгілері бар жерде сынау үшін нақты мыс түтіктерді немесе штангаларды пайдалануға болады. Тікелейлік, дөңгелектік, роликті туралау, діріл, қозғалтқыш тогы, беттің күйі, майдың ағуы және электр функциялары жөнелту алдында тексеріледі.
Мысқа арнайы инженерлік қолдау
Өндіріс алдында FangRong мыс қорытпасын, температураны, диаметрді, қабырға қалыңдығын, түзу мақсатын, бетке қойылатын талаптарды және роликтің сәйкес конфигурациясын, жылдамдық диапазонын және роликтің бетін өңдеуді анықтау үшін шығыс талаптарын бағалай алады.
Орнату және сатудан кейінгі қолдау
Қолдау орнатуды қадағалауды, іске қосуды, операторды оқытуды, қосалқы бөлшектерді жеткізуді, ақауларды қашықтан жоюды және техникалық көмекті қамтиды. Машинаны орнату үшін іргетастың сызбалары және анкерлік болттардың орналасулары қарастырылған.
1. Инженерлік шолу— Ролик конфигурациясы, жылдамдық диапазоны, бетті қорғау және машинаның орналасуы тапсырыс берушінің мыс спецификациялары мен өндіріс талаптарына сәйкес анықталады.
2. Материалды тексеру— Өңдеу алдында болат табақтар, біліктер, роликтер, тісті доңғалақтар және басқа да негізгі бөлшектер тексеріледі.
3. Дәл өңдеу— Роликті беттер мен станок жақтаулары қажетті геометрия мен туралау бойынша өңделеді.
4. Механикалық құрастыру— Ролик тораптары, беріліс қорабының құрамдас бөліктері, беріліс қорабы және жетек жүйесі жинақталған және тексерілген.
5. Электрлік интеграция— Мотор, инвертор, PLC, HMI, сенсорлар және қауіпсіздік басқару элементтері біріктірілген және тексерілген.
6. Машинаны сынау— Толық машина жөнелтуге дейін іске қосылады. Тұтынушының мыс үлгілері берілген кезде өнімділікті тексеру үшін пайдаланылуы мүмкін.
7. Қорытынды тексеру— Орау алдында түзулігі, дөңгелектігі, бетінің күйі, электр қауіпсіздігі, діріл, майдың ағуы тексеріледі.
8. Экспорттық қаптама— Халықаралық тасымалдау кезінде машиналар ылғалдан, коррозиядан және өңдеудің зақымдалуынан қорғалған.
ISO 9001:2015— Компанияның жобалау, өндіру, орнату және қызмет көрсету қызметін қамтитын сапа менеджменті жүйесі. Сертификат № UQ231211R1.
CE белгісі— Стандартты FR машиналары тиісті авариялық тоқтату және қорғау функцияларын қоса алғанда, қолданылатын техника қауіпсіздігі талаптарына CE сәйкестігімен қамтамасыз етілген.
SGS инспекциясы— Жоба талаптарына сәйкес машина өнімділігі мен қауіпсіздікті тексеру үшін тәуелсіз тексеру қызметтері қолжетімді.
Патенттелген технология— FangRong құралдың құрамдас бөліктері мен технологияларын қамтитын ұлттық өнертабыс пен пайдалы модель патенттеріне ие, соның ішінде тізбекті созу, көп тізбекті қалыптарды ұстау және тез ауыстырылатын оправка жүйелері.
Жөнелту алдында машина тексеріледі, коррозиядан қорғайды және халықаралық тасымалдау үшін буып-түйіледі. Буып-түю және жөнелту механизмдері машина өлшемдеріне, салмағына, тасымалдау әдісіне және тағайындалуына сәйкес анықталады.
Машина мыс және мыс қорытпасынан жасалған түтіктерге, құбырларға, тұтас дөңгелек жолақтарға және профильдерге арналған. Әдеттегі материалдарға C11000, C12200, жез, қола және мельхиор жатады. Өнімнің өлшемдері мен материалдың күйі таңдалған үлгіге сәйкес болған жағдайда жіксіз және дәнекерленген түтіктерді өңдеуге болады.
Модельді таңдау негізінен өнімнің максималды және минималды диаметріне, қабырға қалыңдығына, материалдың күйіне, қажетті түзулікке және өндіріс жылдамдығына байланысты. Мысалы, FR-20 және FR-25 кішірек түтіктер мен жолақтарға жарамды, ал FR-76, FR-100, FR-120, FR-150 және FR-180 үлкенірек өнімдерді қамтиды. 14, 17, 20 роликті конфигурацияны қатаңырақ түзулік немесе басқарылатын түзету қажет болғанда да таңдауға болады.
Стандартты конфигурациялар ≤0,3 мм/м көрсетілген, ал таңдалған көп роликті конфигурациялар ≤0,2 мм/м немесе ≤0,1 мм/м жетуі мүмкін. Нақты нәтиже түтік диаметріне, қабырға қалыңдығына, материалдың беріктігіне, бастапқы деформацияға және роликті реттеуге байланысты. Қажетті қосымшалар үшін түпкілікті спецификация тұтынушының нақты үлгілері арқылы расталуы керек.
Иә. Дегенмен, күйдірілген мыс және қатты тартылған мыс роликтің әртүрлі қысымын және машина параметрлерін қажет етеді. Жұмсақ материал шегіністерге және беткі белгілерге көбірек бейім, ал қаттырақ материал әдетте үлкен түзету күшін қажет етеді. Сондықтан түзету параметрлерін барлық өнімдер үшін бір бекітілген параметрді пайдаланбай, мыс қорытпасы, шыңдау және түтік өлшемдеріне сәйкес реттеу керек.
Мыс болаттан жұмсақ және роликтің қысымы, туралануы немесе бетінің жай-күйі жарамсыз болса, сызуға немесе белгілеуге болады. Машинаны роликті материалдармен және мыс өңдеуге сәйкес келетін бетті өңдеумен конфигурациялауға болады. HVAC түтіктері, сәндік жезден жасалған түтіктер немесе ашық мыс компоненттері сияқты сыртқы түрі маңызды өнімдер үшін өндіру алдында бетке қойылатын талаптар анықталуы керек.
Көп роликті түзету процесі иілуді түзету кезінде шамалы сопақшалықты азайтуға көмектеседі, бірақ ол арнайы түтік өлшемін немесе калибрлеу процесін алмастырмайды. Қолданбаның сыртқы диаметрі, қабырғасының қалыңдығы немесе дөңгелектігі бойынша қатаң талаптар болса, бұл рұқсаттарды машинаны таңдау кезінде бөлек бағалау керек.
Иә. Зауыттық сынақтарды тұтынушы берген мыс түтіктер, барлар немесе профильдер арқылы жүргізуге болады. Сынақ нақты материал жағдайында түзулікті, беттің күйін, роликті реттеуді, машинаның тұрақтылығын және жұмыс параметрлерін бағалай алады. Бұл жаңа мыс қорытпасын, жұқа қабырғалы құбырды немесе қатаң түзу талаптары бар өнімді өңдеу кезінде ұсынылады.
Мекенжай
NO.163, Шатонг жолы, Шабу 2-ші өнеркәсіптік аймағы, Даланг Таун, Дунгуан қаласы, Гуандун, Қытай
Тел
Электрондық пошта