Whatsapp
Біз әртүрлі салалардағы түтіктерге, штангаларға және сым материалдарына бейімделген түзету, салқын тарту, меңзеу, қиғаш кесу, кесу, жіптерді илемдеу станоктары мен сызғыш қалыптарды қоса алғанда, дәлме-дәл металл өңдеу жабдықтарының кең спектрін ұсынамыз.
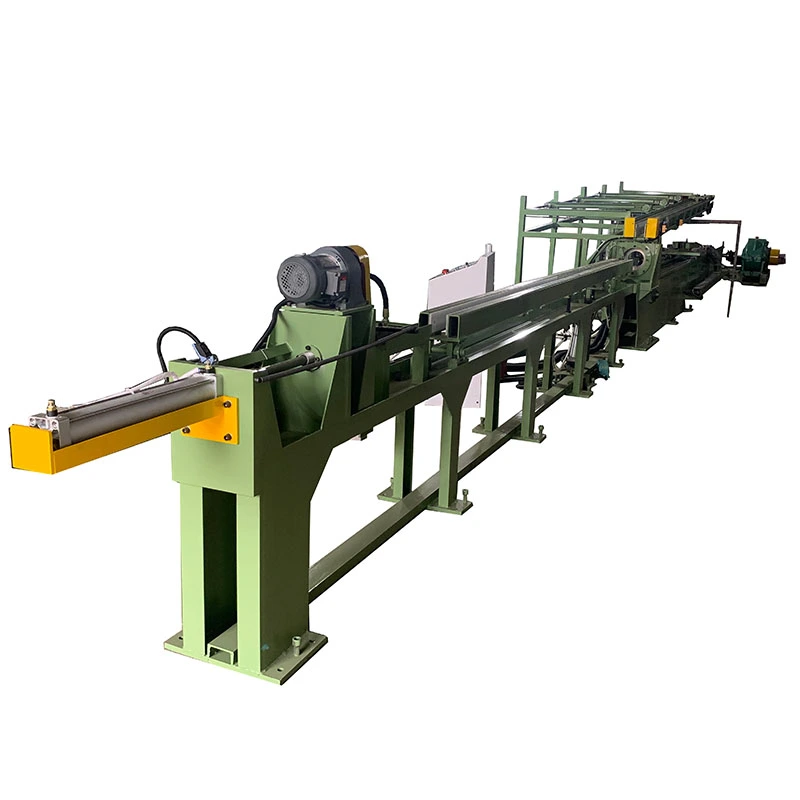
TheТөрт роликті илемдейтін сызу машинасысуық сурет салуға арналғанбағыттаушы рельстер, сырғытпалар және арнайы пішінді болат секциялар. -ның тарту күштерімен300–750 кНжәне дейін жылдамдатады13 м/мин, ол S55C, 20CrMo және созылу беріктігі 900 МПа дейінгі соған ұқсас болаттарды өңдейді. Theқос тізбекті жетек, пневматикалық қысқыш арба, реттелетін қалып ұстағышы және қатты C-қаңқасы тұрақты тартылу мен түзулікті қамтамасыз етеді.≤1 мм/м. PLC сенсорлық экранды басқару дәл жылдамдықты реттеуді қолдайды. үшін қолайлықұрылыс машиналары, автоматика құралдары және дәл болат секциялары.
TheТөрт роликті илемдейтін сызу машинасыарнайы пішінді болат қималарды, оның ішінде бағыттаушы рельстерді, сырғытпаларды, асимметриялық профильдерді және басқа да дөңгелек емес секцияларды дәл сызуға арналған шынжырмен басқарылатын суық тартпа. Дайындама алдыңғы ұшында алдын ала ұшталған және дәл сызғыш немесе домалау матрицасы арқылы тартылып, дайын профильді, өлшемдерді және түзуді бақылай отырып, көлденең қиманың ауданын азайтады.
Негізінен дөңгелек бұйымдарға арналған кәдімгі штанга сызу машинасынан айырмашылығы, бұл машина пішінді туралау, тарту тұрақтылығы және аяқталған түзулік маңызды болып табылатын профильдер үшін конфигурацияланған. Сфералық қалып ұстағышы сызылған бөліктің түзулігін түзетудің қосымша құралын қамтамасыз ете отырып, орнату кезінде қалып бұрышын реттеуге мүмкіндік береді.
Стандартты диапазонға номиналды тарту күші сәйкесінше 300 кН, 450 кН және 650 кН болатын FR-30, FR-45 және FR-65 үлгілері кіреді. FR-65 жоғары жүктемелі қолданбалар үшін қос тізбекті жетекті пайдаланады, ал FR-30 және FR-45 бір тізбекті конфигурацияларды пайдаланады.
Машина бір сызу циклінде басқарылатын тарту күшін, дәлдікпен басқаруды және материалды автоматтандырылған өңдеуді біріктіреді.
1. Материалды тиеу— S55C және 20CrMo сияқты болат шыбықтар немесе арнайы пішінді секциялар, әдетте, аспалы кранмен қабаттасатын үстелге жүктеледі. Содан кейін дайындама беру шығыршықтары үстеліне ауыстырылады және сурет салу үшін орналастырылады.
2. Дайындаманы дайындау және қалыпқа енгізу— Дайындаманың алдыңғы шеті алдын ала сүйірленген, сондықтан ол штамп саңылауынан өте алады. Қалып сфералық матрицаға орнатылады. Оның конустық тесігі, әдетте шамамен 6°, сызба бағытын басқару үшін қалып ұстағышын реттеуге мүмкіндік береді.
3. Сурет салу— Арба сүйір ұшын сына тәрізді пневматикалық қысқыш механизм арқылы ұстайды. Тұрақты ток қозғалтқышынан, беріліс қорабынан және ауыр тізбекті жүйеден тұратын негізгі жетек арбаны дәл өңделген бағыттаушы рельстер бойымен тартады.
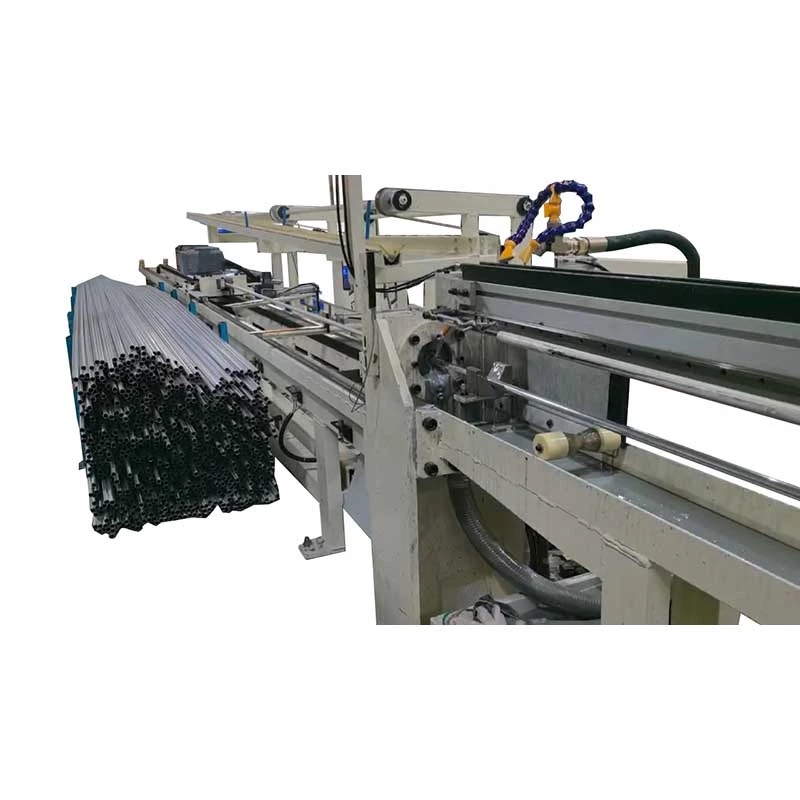
4. Бақыланатын түсіру— Сызу штрихы аяқталғаннан кейін каретка жақтары дайындаманы босатады. Дайын бөлік контакт зақымдануын азайту үшін нейлон роликтерімен жабдықталған қабылдау құрылғысына беріледі. Содан кейін бүйірлік тасымалдау механизмі өнімді сызу сызығынан алыстатады.
5. Вагонды қайтару— Тарту кареткасы келесі дайындаманың өндірістік циклге енуіне мүмкіндік беретін бастапқы орнына оралады.
Ыстық өңдеуден кейін бос өлшемдер— Ыстықтай илектелген және экструдталған секциялардың өлшемдік ауытқуы болуы мүмкін, бұл оларды дәл құрастыру үшін жарамсыз етеді. Суық сызу басқарылатын қалып саңылауы арқылы көлденең қиманы азайтады және біркелкі дайын өлшемдерді қамтамасыз етеді.
Түзуліктің вариациясы— Ұзын бағыттаушы рельстер мен асимметриялық профильдер алдыңғы өндіру және өңдеу операциялары кезінде иілуге сезімтал. Реттелетін сфералық қалып ұстағыш операторларға орнату кезінде сызу бағытының ауытқуларын өтеуге мүмкіндік береді.
Ыстық қалыптаудан кейінгі беттің күйі— Сызу материалды қалыппен бақыланатын контактіге келтіру арқылы дұрыс дайындалған дайындаманың бетінің күйін жақсарта алады. Дегенмен, салқын сызу барлық бет ақауларын автоматты түрде жоймайды, сондықтан сызба алдында ауыр масштабты, шұңқырларды, тігістерді немесе жарықтарды жою керек.
Ұзын профильдерге жоғары тарту жүктемелері— Арнайы пішінді болат секциялар, әсіресе беріктігі жоғары қорытпалармен немесе үлкенірек қысқартулармен жұмыс істегенде, айтарлықтай тарту күшін қажет етуі мүмкін. FR сериясы әртүрлі күш қуаттарын қамтамасыз етеді, FR-65 ауыр жүкті қолданбалар үшін қос тізбекті жетекті пайдаланады.
Сурет салудан кейін зақымдануды өңдеу— Ұзын дәлдіктегі секциялар металл беттерге тікелей түсіп кетсе, түсіру кезінде сызылып немесе ойылып қалуы мүмкін. Нейлон роликтері және бүйірлік тасымалдау жүйесі өнімді өңдеу кезінде соққыны және беттік жанасуды азайту үшін қолданылады.
FR-30, FR-45 және FR-65 тарту күшінің әртүрлі талаптарын қамтиды. Модельді таңдау тек тоннаға емес, материалдың беріктігіне, бастапқы және аяқталған көлденең қималарына, әр өтудегі қысқартуға және талап етілетін өнімге негізделуі керек.
FR-65 тартқыш жүкті арба бойымен біркелкі бөлу үшін екі ауыр жүкті тізбекті желіні пайдаланады. Оның негізгі тізбегі 200 мм қадамдық түзу пластина конструкциясын пайдаланады. Бұл конфигурация тарту күші жоғары және тұрақты жүктемені өткізу маңызды болатын қолданбаларға арналған.
Қалып ұстағышы матрицаны бұрыштық реттеуге мүмкіндік беретін сфералық жең орналасуын пайдаланады. Бұл операторларға пішінді қайта-қайта алып тастамай және қайта орнатпай сызба бағытын және аяқталған түзуді дәл реттеуге мүмкіндік береді.
Каретка дайындаманың сүйір ұшын ұстау үшін сына тәрізді пневматикалық қысқыш механизмді пайдаланады. Сызба инсультінен кейін иектер жүкті түсіру және каретканы қайтару үшін автоматты түрде босатылады.
С-типті жақтау құрылымдық болаттан дәнекерленген және өңдеу алдында кернеуден босатылған. Бағыттауыш беттер, монтаж беттері және тиісті негіз жазықтықтары арбаның қозғалысы мен штамптың орналасуына қажетті туралауды орнату үшін өңделеді.
Тарту кареткасы тұрақты ток қозғалтқышымен және ауыр редуктормен қозғалады. Модельге байланысты Parker немесе Siemens тұрақты ток жетектері пайдаланылады. Айнымалы жылдамдықты басқару дайындамаға және технологиялық талаптарға сәйкес сызу жылдамдығын реттеуге мүмкіндік береді.
Сызудан кейін дайындама нейлон роликтерімен жабдықталған қабылдау құрылғысына беріледі. Тізбек түріндегі бүйірлік тасымалдау механизмі содан кейін дайын бөлікті машинадан алыстатады, бұл сызу циклдері арасында қолмен өңдеуді азайтады.
Машина негізі сызба майын жинай алатын және оның шеберхананың еденіне тікелей таралуын болдырмайтын тығыздалған дәнекерленген тақталарды қамтиды. Орналасу сонымен қатар сызу сызығының айналасында тазалауды жеңілдетеді.
Электр жүйесі машинаның жұмысы, параметрді орнату, бақылау және қауіпсіздікке қатысты сигналдар үшін HMI сенсорлық экраны бар PLC негізіндегі басқаруды пайдаланады. Өндіріс процесіне сәйкес қолмен және автоматты жұмыс режимдерін конфигурациялауға болады.
Қалып ұстағышы вольфрам карбидті матрицаларды және илектеу қалыптарын орналастыра алады, бұл құралдың конфигурациясын дайындама материалына, профиль геометриясына және қысқарту талаптарына сәйкес келтіруге мүмкіндік береді.
Сызу машинасын номиналды қима өлшеміне емес, нақты тарту күшіне сәйкес таңдаңыз. Қажетті күшке материалдың маркасы, созылу күші, бастапқы және аяқталған өлшемдер, бір өтудегі азаю, үйкеліс, майлау және қалып геометриясы әсер етеді.
Үздіксіз өндіріс үшін, әдетте, абсолютті максималды күште үздіксіз жұмыс істеуден аулақ болған жөн. Нақты рұқсат етілген жұмыс жүктемесі күштерді есептеу және машина жасаушының инженерлік бағалауы арқылы расталуы керек.
| Параметр | FR-65 | FR-30 | FR-45 |
| Конфигурация | Қос тізбекті, бір жолды | Бір тізбекті, бір жолды | Бір тізбекті, бір жолды |
| Белгіленген тарту күші | 650 кН (65 т) | 300 кН (30 т) | 450 кН (45 т) |
| Максималды тарту күші | 750 кН 0–13 м/мин | 0–13 м/мин 350 кН | 550 кН 0–12 м/мин |
| Номиналды сурет салу жылдамдығы | Шамамен 13 м/мин | Шамамен 13 м/мин | Шамамен 12 м/мин |
| Жылдамдық диапазоны | 0–37 м/мин | 0–19 м/мин | 0–18 м/мин |
| Тиімді сурет ұзындығы | 12 м | 12 м | 12 м |
| Төсек ұзындығы | ≤16 м | жалпы 25 м | жалпы 25 м |
| Негізгі мотор | Z4-280-41, 166 кВт, 675/1900 айн/мин, тұрақты ток | 75 кВт, 1000/2000 айн/мин, тұрақты ток | 110 кВт, 1000/2000 айн/мин, тұрақты ток |
| Негізгі беріліс қорабы | ZFY560, қатынасы 112, 185 кВт кіріс | ZFY400-112 | ZFY500-160 |
| Негізгі тізбек | 200 мм қадам, ауыр салмақты тікелей пластина тізбегі | 180 мм қадам, түзу тізбек, 2 × 2 | 240 мм қадам, түзу тізбек, 2 × 2 |
| Тұрақты ток жетек | Siemens 6RA80 | Паркер | Паркер |
| PLC/HMI | Жаңашылдық | Жаңашылдық | Жаңашылдық |
| Шамамен Із | 31 м × 4,1 м | 25 м × 1,8 м | 25 м × 2,1 м |
Материал:Болаттың нақты маркасын, термиялық өңдеу жағдайын, созылу беріктігін және мүмкіндігінше аққыштық беріктігін қамтамасыз етіңіз. S55C, 20CrMo және басқа легирленген болаттар суық деформация кезінде әртүрлі әрекет етеді.
Бастапқы және аяқталған өлшемдер:Арнайы пішінді бөлімдер үшін тек номиналды профиль атауын емес, барлық маңызды өлшемдерді көрсететін сызбаларды қамтамасыз етіңіз.
Әр өту үшін қысқарту:Қысқарту материалдың беріктігі мен геометриямен бірге бағалануы керек. Жоғарырақ азайту әдетте тарту күшін арттырады және бірнеше өтуді немесе аралық термиялық өңдеуді қажет етуі мүмкін.
Қажетті түзулік:Өлшеу әдісімен және өнімнің ұзындығымен бірге түзулік талабын көрсетіңіз. Мәлімделген түзулік мәні тек тексеру әдісі мен өнім күйі анықталғанда ғана мәнді болады.
Өндіріс жылдамдығы:Тиісті тарту жылдамдығы материалға, қалып түріне, майлауға, азайтуға және бетке қойылатын талаптарға байланысты. Құрылғының максималды жылдамдығы автоматты түрде ұсынылған өндіріс жылдамдығы ретінде қарастырылмауы керек.
Қалып түрі:Процесс вольфрам карбиді матрицаны, домалақ матрицаны немесе басқа құрал-сайманды қолданатынын көрсетіңіз. Қалып түрі тартылу күшіне де, беттің күйіне де әсер етеді.
Құрылғы болат бағыттаушы рельстерді, сырғытпаларды және дайын түзулік пен өлшемдік консистенция маңызды болатын басқа сызықты қозғалыс бөліктерін салу үшін жарамды.
Бағыттаушы рельс өндіру үшін қалып профилі нақты көлденең қиманың айналасында жобалануы керек. Рельстің ені, биіктігі, ойықтың геометриясы, бұрыштық радиусы және тірек беттері сияқты маңызды өлшемдерді қалып сызбасына қосу керек.
Төрт роликті илектеу сызу машинасын дөңгелек емес болат бөліктерге, соның ішінде асимметриялық профильдерге, Т-секцияларға, арна түріндегі профильдерге, бұрыштық бөліктерге және суық сызу қолайлы болатын тұтынушыға арналған пішіндерге конфигурациялауға болады.
Суық тартылған профильдер басқарылатын өлшемдер мен түзулік қажет болатын таңдалған құрылымдық, шасси, аспа және механикалық компоненттер үшін пайдаланылуы мүмкін. Процестің жарамдылығы болаттың маркасына және қажетті азайтуға байланысты.
Қолданбаларға құрылыс жабдықтарында, бағыттаушы жүйелерде, құрылымдық жинақтарда және басқа да машина құрамдастарында пайдаланылатын арнайы профильдер кіреді, онда ұзын секциялар ыстық илектеу немесе экструзиядан кейін бақыланатын өлшемдерді қажет етеді.
Сондай-ақ, машинаны қажетті көлденең қима мен материалдың қасиеттері машинаның тарту күші диапазонында болған кезде дәлдіктегі штангалар қоры мен теңшелген өнеркәсіптік профильдер үшін пайдалануға болады.
S55C бағыттаушы рельстер:FR-65 қажетті тарту күші қос тізбекті жетекті қажет ететін ауыр жүкті бағыттаушы рельс сызбасы үшін конфигурациялануы мүмкін. Сфералық қалып ұстағышы орнату кезінде дайын түзуді бақылау үшін реттеу нүктесін қамтамасыз етеді.
20CrMo сырғытпа профильдері:Есептелген тарту күші машинаның сыйымдылығы шегінде қалған кезде FR-45 беріктігі жоғары легирленген болат профильдері үшін қарастырылуы мүмкін. Нақты қысқарту және беткі нәтижелер тұтынушының материалдық жағдайына, қалып дизайнына және майлау жүйесіне сәйкес тексерілуі керек.
FangRong 1998 жылы сызу жабдығы бойынша Тайваньдық маманмен бірлескен кәсіпорын құру арқылы суық сызу жабдықтары бизнесін бастады және 2013 жылы толық меншігіне айналды. Компания суық сызу, түзету және металды қалыптау жабдықтарына назар аударуды жалғастырды.
Dongguan Fangrong Metallurgical Equipment Co., Ltd. және Yangjiang Fangrong Machinery Co., Ltd. жабдықтарды өндіру мен құрастыруды қолдайды. Біріктірілген жылдық өндірістік қуаты 650-ден астам машинаны құрайды.
FangRong equipment has been exported to more than 70 countries and has been used by customers working with steel, stainless steel, copper, brass, aluminum, and specialty alloys.
Толық сызба жобасы үшін машинаны таңдау инженерлік жұмыстың бір бөлігі ғана. FangRong қалыптарды таңдауды, негізді жоспарлауды, орнатуды қадағалауды, іске қосуды, операторды оқытуды, қосалқы бөлшектерді жеткізуді және ақауларды қашықтан жоюды қолдай алады.
Dongguan Fangrong Metallurgical Equipment Co., Ltd.— Дунгуан қаласындағы Даланг қаласында орналасқан бұл нысан салқын сызу машиналарына, түзететін жабдықтарға, жіптерді илемдейтін станоктарға және металды өңдеуге арналған жабдықтарға бағытталған.
Yangjiang Fangrong Machinery Co., Ltd.— Янцзян қаласы, Яндонг ауданында орналасқан екінші нысан өндіріс қуатын кеңейтіп, үлкенірек жабдық жобаларын қолдайды.
1. Материалды тексеру— Құрылымдық болат табақтар мен секциялар дайындау алдында тексеріледі.
2. Кесу және қалыптау— Рамалық және құрылымдық бөлшектер инженерлік сызбалар бойынша кесіліп, дайындалады.
3. Жақтауды дәнекерлеу— С-тәрізді жақтау мен негіз кернеуді жою алдында дәнекерленген және тексерілген.
4. Стресстен құтылу— Дәнекерлеуден кейінгі кернеуді жою дәл өңдеу алдында қалдық дәнекерлеу кернеуін азайту үшін орындалады.
5. Интегралды өңдеу— Қажетті туралауды орнату үшін бағыттаушы беттер, монтаж беттері және сыни негіз жазықтықтары өңделеді.
6. Механикалық құрастыру— Беріліс қорабы, шынжыр жүйесі, каретка, матрица ұстағыш, қабылдау механизмдері жинақталған.
7. Электрлік және пневматикалық интеграция— Қозғалтқыштар, жетектер, PLC, HMI, сенсорлар және пневматикалық құрамдас бөліктер қосылып, сыналған.
8. PLC бағдарламалау— Басқару логикасы, жұмыс реті, бақылау функциялары және қауіпсіздікке қатысты сигналдар конфигурацияланған.
9. Машинаны сынау— Машинаның қозғалысы, сызу жүйесі, арбаның жұмысы, түсіру, беру, басқару функциялары тексеріледі.
10. Қорытынды тексеру— Механикалық туралау, электр қауіпсіздігі, басқару функциялары және тиісті машина өнімділігі жөнелту алдында тексеріледі.
11. Экспорттық қаптама— Жүк тиеу алдында машина коррозиядан, соққыдан және тасымалдау зақымдануынан қорғалған.
Жүк тиеу алдында машинаны келісілген техникалық ерекшелікке сәйкес жүксіз жұмыс және сызба сынақтары арқылы тексеруге болады. Тұтынушы дайындаманың нақты үлгілерін ұсынатын болса, өндіріс сынағы тартылу күшін, арбаның қозғалысын, жылдамдықты, штампты орнатуды, түсіруді және дайын өнім талаптарын тексеру үшін пайдаланылуы мүмкін.
Қатаң түзулік немесе өлшемдік талаптары бар қолданбалар үшін материалдың жай-күйін, өнімнің ұзындығын, төзімділікті, өлшеу әдісін және сынақ мөлшерін қоса алғанда, қабылдау критерийлері алдын ала анықталуы керек.
ISO 9001:2015— Сәйкес жобалау, өндіру, орнату және қызмет көрсету әрекеттерін қамтитын сапа менеджменті жүйесі. Сертификат № UQ231211R1.
CE белгісі— Қолданылатын стандартты FR сериялы жабдық техниканың қауіпсіздік талаптарына сәйкес келетін CE құжаттамасымен жабдықталған.
SGS инспекциясы— Жоба талаптарына сәйкес тәуелсіз тексеру қызметтерін ұйымдастыруға болады.
Ұлттық патенттер— FangRong 32 өнертабыс патентіне және жабдық құрылымдары мен сәйкес технологияларды қамтитын 100-ден астам пайдалы модель патентіне ие.
Төрт роликті илектеу сызу машинасы құрылымдық қорғаныс, коррозияға қарсы және құрамдас бөліктерге арналған орауышпен ұзақ қашықтыққа тасымалдауға дайындалған. Машинаның үлкен бөліктерін соңғы жабдық конфигурациясына және сайттың логистикалық талаптарына сәйкес жөнелтуге болады.
Жоба көлеміне сәйкес жөнелту алдында іргетас сызбалары, анкерлік болттардың схемалары, жабдықтың құжаттамасы, электрлік ақпарат және орнатуға қатысты басқа да құжаттар ұсынылуы мүмкін.
Машина негізінен бағыттаушы рельстер, сырғытпалар, рельстер және көлденең қималары дөңгелек емес басқа профильдер сияқты арнайы пішінді болат бөліктерін суық сызу үшін қолданылады. Нақты жарамдылық профиль геометриясына, материал дәрежесіне, кіріс өлшемдеріне, қажетті азайтуға және тарту күшіне байланысты. Машина мен қалыптарды таңдау үшін үлгі профилі немесе егжей-тегжейлі қима сызбасы ұсынылуы керек.
Модельді таңдау тек профиль өлшеміне емес, есептелген тарту күшіне негізделуі керек. FR-30, FR-45 және FR-65 максималды күш қуаттарымен сәйкесінше 300 кН, 450 кН және 650 кН номиналды тарту күштерін қамтамасыз етеді. Сәйкес үлгіні анықтаған кезде материалдың беріктігі, көлденең қиманың қысқаруы, матрицаның үйкелісі, тарту жылдамдығы және өндіріс талаптары ескерілуі керек.
Сфералық қалып ұстағышы матрицаның орналасуы мен бұрышын нақты сызба бағытына реттеуге мүмкіндік береді. Бұл әсіресе асимметриялық профильдер үшін пайдалы, мұнда кішігірім туралау қателері біркелкі емес жүктемені, өлшемдік ауытқуды немесе бет белгілерін тудыруы мүмкін. Қалыпты дұрыс теңестіру сонымен қатар ұзақ өндірісте тұрақты сызу шарттарын сақтауға көмектеседі.
Сызу өлшемдердің сәйкестігі мен түзулігін жақсарта алады, бірақ түпкілікті нәтиже тек сызғышпен анықталмайды. Кіріс материалының түзулігі, профильдің дәлдігі, қалдық кернеу, қалып геометриясы, әр өтудегі қысқарту, машинаны туралау және сызу параметрлері нәтижеге әсер етеді. Тығыз түзулік талаптары үшін нысанды машина конфигурациясын аяқтамас бұрын үлгі сызбасы және өлшеу арқылы тексеру керек.
Иә, профильдер машинаның күшіне, жұмыс ұзындығына, кареткаға және қалып өлшемдеріне сәйкес келетін болса. Әртүрлі профильдер әдетте арнайы сызбаларды немесе құрал-саймандарды қажет етеді, ал бірдей тартпаны бірнеше өнім үшін пайдалануға болады. Өнімді жиі өзгерту үшін станокты таңдау кезінде қалып ұстағышының қол жетімділігі мен құралды ауыстыру уақыты да ескерілуі керек.
Ең пайдалы ақпарат материал сыныбын, кіріс профиль өлшемдерін, дайын өлшемдерді, профиль сызбасын немесе АЖЖ бөлімін, бастапқы және аяқталған ұзындықты, қажетті қысқартуды, мақсатты түзулік пен беттің күйін, өндіріс көлемін және қалаған сызу жылдамдығын қамтиды. Бұл параметрлер тырнақшаға дейін қажетті тарту күшін, қалып конфигурациясын, машина үлгісін және қосалқы өңдеу жүйесін бағалауға мүмкіндік береді.
Мекенжай
NO.163, Шатонг жолы, Шабу 2-ші өнеркәсіптік аймағы, Даланг Таун, Дунгуан қаласы, Гуандун, Қытай
Тел
Электрондық пошта