Өнімдер
Өнімдер

Біз әртүрлі салалардағы түтіктерге, штангаларға және сым материалдарына бейімделген түзету, салқын тарту, меңзеу, қиғаш кесу, кесу, жіптерді илемдеу станоктары мен сызғыш қалыптарды қоса алғанда, дәлме-дәл металл өңдеу жабдықтарының кең спектрін ұсынамыз.

Өнімдер
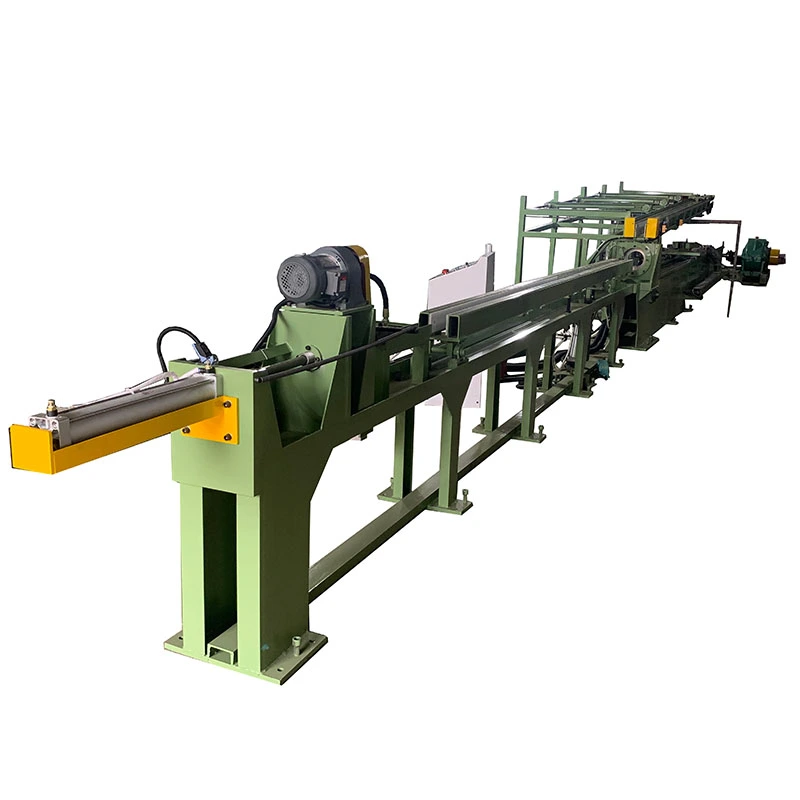
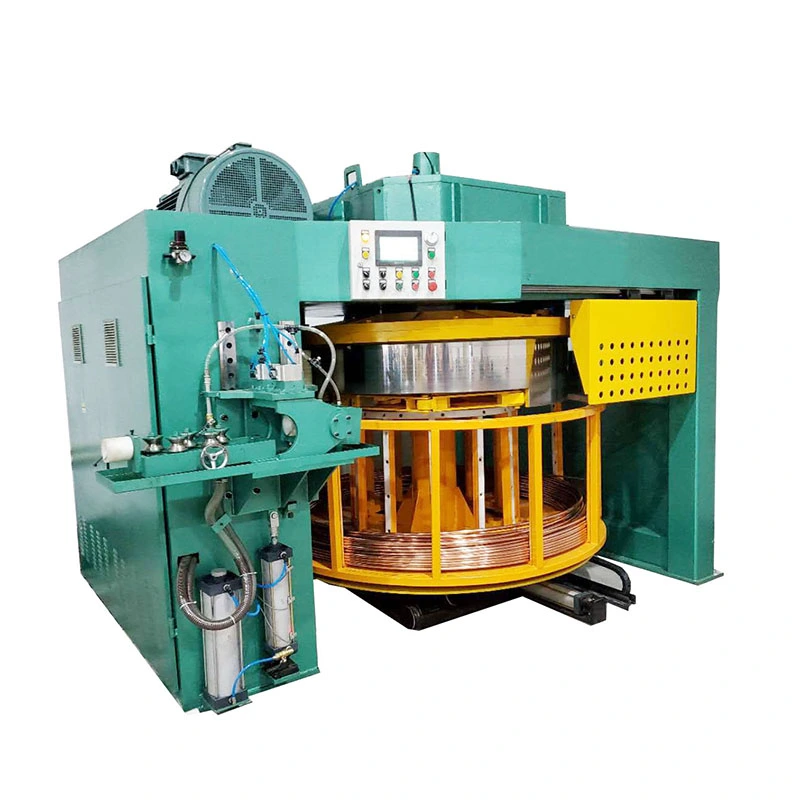
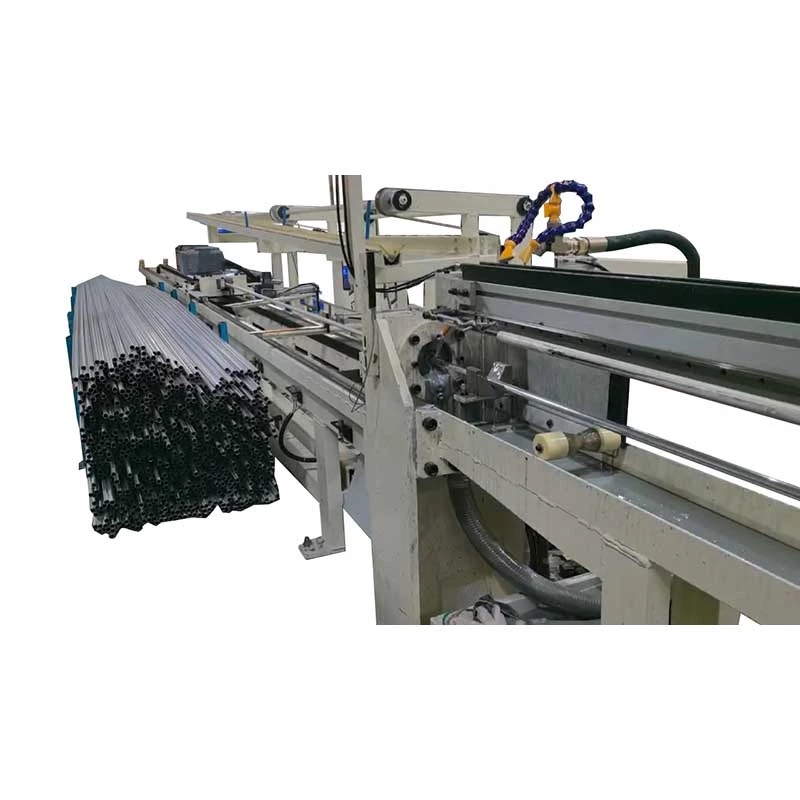
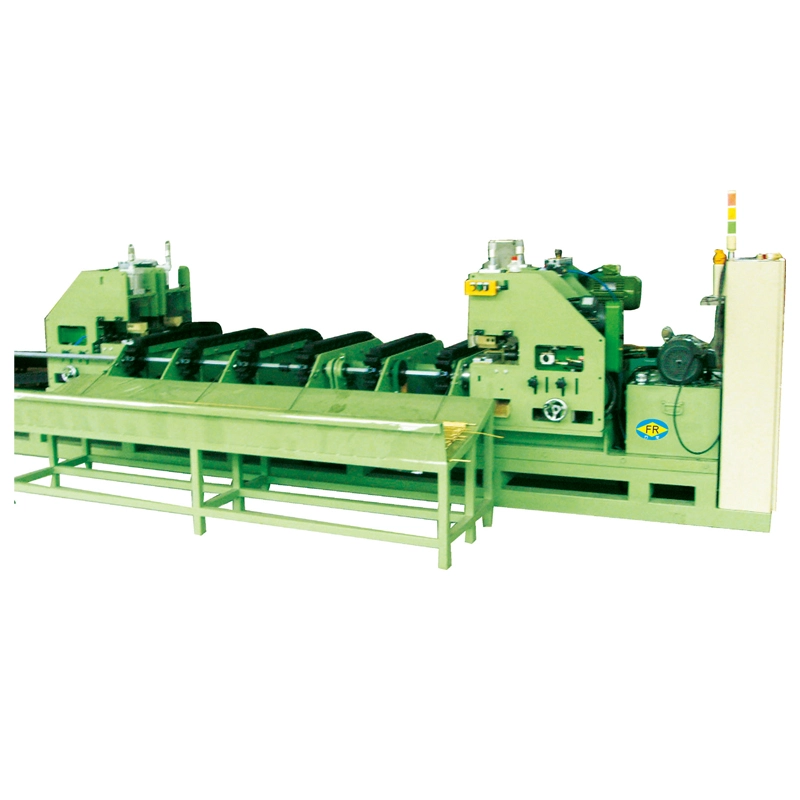
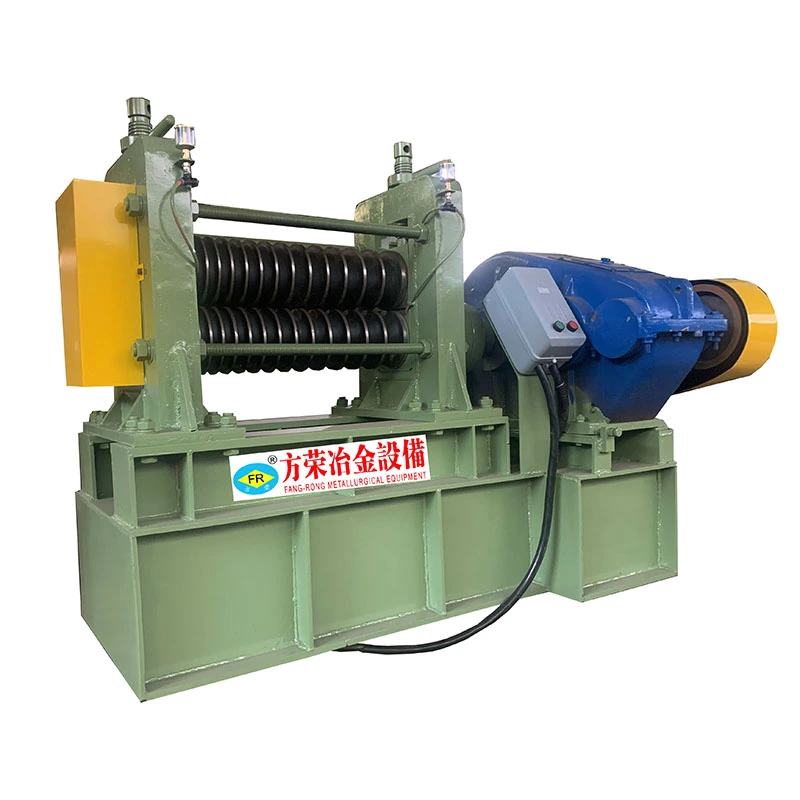
Мыс тік көп роликті түзеткіш машина
  • Мыс тік көп роликті түзеткіш машинаМыс тік көп роликті түзеткіш машина
  • Мыс тік көп роликті түзеткіш машинаМыс тік көп роликті түзеткіш машина
  • Мыс тік көп роликті түзеткіш машинаМыс тік көп роликті түзеткіш машина
  • Мыс тік көп роликті түзеткіш машинаМыс тік көп роликті түзеткіш машина

Мыс тік көп роликті түзеткіш машина

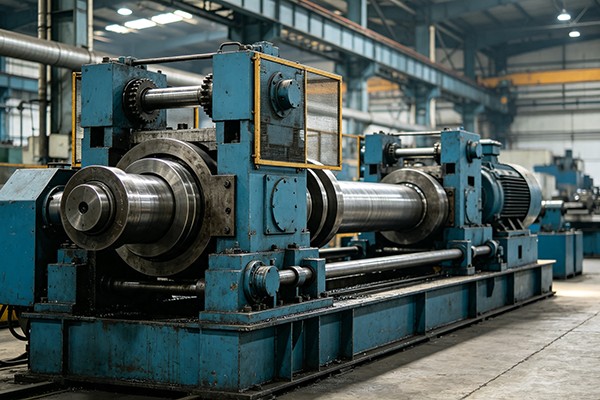
Мыс тік көп роликті түзеткіш машина мыс жолақтарындағы, түтіктердегі, жолақтардағы және профильдердегі иілу, бұралу және жергілікті деформацияны тарту, күйдіру, орау немесе кесуден кейін түзету үшін қолданылады. Бірнеше тік роликтер пішіні мен өлшемдерін сақтай отырып, материалды реттеу үшін үздіксіз қысым жасайды. Ол мыс өңдеу, электр, автомобиль, HVAC, электроника және дәл өңдеу қолданбалары үшін жарамды.
Рейтинг: 5.0
(Рейтинг саны: 1)

Мыс тік көп роликті түзеткіш машина мыс түтіктеріндегі, шыбықтардағы, штангалардағы және мыс қорытпасының таңдалған бұйымдарындағы иілу, камбар және басқа деформацияларды түзетуге арналған. Ол дәйекті байланыс нүктелерінде басқарылатын иілуді қолдану үшін бірнеше түзеткіш роликтерді пайдаланады, бұл бірнеше нүктелердегі ауыр қысымға сүйенбей, деформацияны біртіндеп түзетуге мүмкіндік береді.

Мыс көміртекті болаттан әртүрлі түзетуді бақылауды қажет етеді, өйткені оның төменгі қаттылығы мен жоғары икемділігі өңдеу кезінде беткі белгілерді, жергілікті деформацияларды және өлшемдік өзгерістерді енгізуді жеңілдетеді. Роликтің геометриясын, контакт қысымын, материал диаметрін, түтік қабырғасының қалыңдығын және бастапқы деформацияны машинаны таңдағанда бірге ескеру қажет.

Copper Multi-Roller Straightening MachineCopper Multi-Roller Straightening MachineCopper Multi-Roller Straightening MachineCopper Multi-Roller Straightening Machine

Мысты түзету процесі қалай жұмыс істейді

Бірнеше роликті контактілер арқылы прогрессивті түзету

Мыс түтік немесе жолақ жоғарғы және төменгі ролик топтары арқылы үздіксіз өтеді. Әрбір ролик алдыңғы байланыс нүктесіне қатысты иілудің бақыланатын мөлшерін енгізеді. Иілу бағытын бірнеше рет өзгерту бастапқы деформацияны бірте-бірте азайтады және материалды қажетті түзулікке жақындатады.

Мыс өнімдері үшін мақсат жай ғана көбірек күш қолдану емес. Шамадан тыс жергілікті қысым ролик іздерін қалдыруы немесе түтіктің көлденең қимасына әсер етуі мүмкін. Роликтің орны, ашылу қашықтығы, көлбеу бұрышы және беру жылдамдығы материалдың өлшеміне және күйіне сәйкес болуы керек, осылайша түзету бірнеше байланыс нүктелеріне таратылады.

Неліктен тік орналасу маңызды?

Тік роликтің орналасуы өңдеудің ықшам орналасуын қамтамасыз етеді және ролик бөлімі арқылы дәйекті материал жолын сақтауға көмектеседі. Бұл көлденең өңдеу кезінде тіреусіз материал салбырап кетуі мүмкін ұзын мыс түтіктер мен жолақтарды өңдеу кезінде пайдалы. Нақты өңдеу және тіреу құрылымы әлі де материалдың ұзындығына, салмағына және өндіріс желісінің орналасуына сәйкес таңдалуы керек.

Мысты түзету проблемалары әдетте пайда болатын жерлерде

Сызу, экструзия немесе илемдеуден кейін иілу

Мыс түтіктер мен штангалар бойлық иілу, камбар немесе біркелкі емес деформациямен тарту, экструзия, құю немесе илемдеу процестерін қалдыруы мүмкін. Егер бұл жағдай түзетілмесе, ол кейінгі операцияларда азықтандыруға, кесуге, қалыптауға, құрастыруға және өлшемді тексеруге әсер етуі мүмкін. Көп роликті түзету осы қателерді азайту үшін бірнеше дәйекті деформация нүктелерін қамтамасыз етеді.

Жұмсақ мыс бетіндегі белгілер

Мыс көптеген болаттан жасалған бұйымдарға қарағанда көрінетін ролик белгілеріне сезімтал. Сондықтан түзеткіш машина түзету күшін арттырмай, бақыланатын шығыршық қысымы мен сәйкес ролик беттерін қажет етеді. Қатаң сыртқы түрі немесе өткізгіштік талаптары бар өнімдер үшін машинаны конфигурациялау кезінде ролик материалы, бетінің әрлеуі және байланыс жағдайлары ескерілуі керек.

Түтік қабырғасының қалыңдығы мен көлденең қимасын бақылау

Мыс түтіктер үшін тек сыртқы диаметрі машинаны таңдау үшін жеткіліксіз. Қабырғасының қалыңдығы түтіктің қаттылығына және қалаусыз сопақсыз немесе жергілікті тегістеусіз қолданылуы мүмкін деформация мөлшеріне әсер етеді. Мыс тік көп роликті түзеткіш машинаны таңдау үшін түтік диаметрін, қабырға қалыңдығын, материалдың беріктігін және бастапқы түзулігін бірге ескеру қажет.

Кесуден кейін қайта пайда болатын деформация

Алдыңғы қалыптау және тарту операцияларының қалдық кернеуі кесу немесе одан әрі өңдеуден кейін түтіктің немесе жолақтың пішінін өзгертуге әкелуі мүмкін. Бақыланатын көп нүктелі иілу осы кернеудің әсерін азайтуы мүмкін, бірақ қол жеткізілетін нәтиже материалдың жағдайына және бастапқы деформация мөлшеріне байланысты. Тікелей төзімділікке қатысты талаптар репрезентативті үлгілермен тексерілуі керек.

Мысқа арнайы дизайнды қарастыру

Бөлінген түзетуге арналған бірнеше роликтер

Қол жетімді ролик конфигурациялары қарапайым екі немесе үш нүктелі түзетуге қарағанда материал жолы бойында көбірек байланыс нүктелерін қамтамасыз етеді. Бұл түзету жүктемесін дайындама бойынша бөлуге мүмкіндік береді, бұл әсіресе шамадан тыс жергілікті қысым бетті зақымдауы немесе қиманың геометриясын өзгертуі мүмкін мыс өнімдерін өңдеу кезінде пайдалы.

Реттелетін роликтің орналасуы және еңкейуі

Роликті ашу қашықтығы мен көлбеу бұрышы әрбір түйісу нүктесінде қанша иілу енгізілетініне әсер етеді. Бұл параметрлерді барлық спецификациялар үшін бір параметрді пайдаланбай, мыс диаметріне, түтік қабырғасының қалыңдығына, материалдың беріктігіне және қажетті түзулікке сәйкес реттеу қажет.

Өткізгіш мыс бұйымдарының бетін қорғау

Электрлік мыс жолақтар, шыбықтар және бетінің жай-күйі маңызды басқа өнімдер үшін қажетсіз шегіністерді немесе сызаттарды болдырмау үшін роликтің жанасуын бақылау керек. Роликтің сипаттамалары мен бетті өңдеу мыс маркасы мен дайын өнім талаптарына сәйкес таңдалуы мүмкін.

Айнымалы жылдамдықты азықтандыру

Айнымалы жиілікті жетегі жұмыс жылдамдығын әрбір модельдің белгіленген диапазонында реттеуге мүмкіндік береді. Материалдың өлшемдеріне, деформация деңгейіне және қажетті өндіріс жылдамдығына сәйкес төмен немесе жоғары беру жылдамдығын таңдауға болады. Оңтайлы параметр тек жылдамдықпен емес, нақты материалдық сынақтар арқылы орнатылуы керек.

Техникалық сипаттамалар

FR сериясы кіші диаметрлі өнімдерден үлкен бөліктерге дейінгі әртүрлі мыс түтіктер мен қатты жолақ өлшемдерін қамтиды. Төмендегі кестеде стандартты анықтамалық конфигурация тізімі берілген. Машинаны түпкілікті таңдау мыс маркасына, диаметріне, түтік қабырғасының қалыңдығына, ұзындығына, созылу беріктігіне, бастапқы түзулігіне және талап етілетін дайын түзуге негізделуі керек.

Үлгі FR-20 FR-30 FR-40 FR-50 FR-60 FR-80 FR-100 FR-130 FR-150 FR-180
Роликтер саны. 7+7 роликтер 7+7 роликтер 10+1 роликтер 6+6 роликтер 10+1 роликтер 10+1 роликтер 10+1 роликтер 10+1 роликтер 10+1 роликтер 10+1 роликтер
Түтік диапазоны / мм φ5-φ10
Қабырғасының қалыңдығы 1-7
φ10-φ30
Қабырғасының қалыңдығы 1-7
φ10-φ40
Қабырғасының қалыңдығы 1-5
φ18-φ50
Қабырғасының қалыңдығы 1-4
φ18-φ60
Қабырғасының қалыңдығы 3-12
φ30-φ80
Қабырғасының қалыңдығы 2-7
φ40-φ100
Қабырғасының қалыңдығы 2,5-10
φ50-φ130
Қабырғасының қалыңдығы 2,5-10
φ40-φ100
Қабырғасының қалыңдығы 2,5-10
φ80-φ180
Қабырғасының қалыңдығы 3-20
Қатты жолақ диапазоны / мм φ5-φ10 φ10-φ15 φ10-φ25 φ10-φ25 φ18-φ30 φ30-φ45 φ16-φ55 φ16-φ60 φ16-φ55 φ80-95
Шикізат ұзындығы / мм ≥2000 >2000 ≥2000 ≥2000 >2000 >2000 ≥2000 ≥2500 ≥2500 ≥2000
Созылу күші / МПа ≤800 ≤800 ≤800 ≤800 ≤980 ≤650 ≤1000 ≤1000 ≤1000 ≤1000
Шикізат түзулігі / мм/м ≤20 ≤20 ≤20 ≤20 ≤20 ≤20 ≤20 ≤20 ≤20 ≤20
Дайын материалдың түзулігі / мм/м ≤0,3-0,5 ≤0,3-0,5 ≤0,3-0,5 ≤0,3 ≤0,8 ≤0,7 ≤0,6 ≤0,6 ≤0,65 ≤0,7
Ролик өлшемі / мм φ68*90 φ115*160 φ130*210 φ136*260 φ150*260 φ200*300 φ220*300 φ250*360 φ220*300 φ320*460
Ролик өлшемі / мм 200 250 360 360 430 450 600 650 600 780
Жоғарғы және төменгі роликті ашу қашықтығы / мм 35 45 55 65 75 75 85 85 95 95
Реттелетін көлбеу диапазоны 27°-33° 27°-33° 27°-33° 27°-33° 27°-33° 27°-33° 27°-33° 27°-33° 27°-33° 27°-33°
Негізгі қозғалтқыш қуаты / кВт 2,2*2 5,5*2 11*2 11*2 15*2 22*2 45*2 55*2 75*2 90*2
Айнымалы жиілікті жетек / кВт 5 11 22 30 37 75 90 110 150 180
Көтеру қозғалтқышының қуаты / кВт / / 0.75 0.75 1.1 1.1 1.5 2.2 2.2 3
Жұмыс жылдамдығы / м/мин 10-30 10-30 10-40 0-20 10-30 10-30 10-30 10-30 10-30 10-30
Орталық биіктігі / мм 750 750 790 830 830 830 830 870 890 890
Салмағы / Т (анықтама) 4 5 6 8 10 11 12 14 22 27

Дұрыс мыс түзеткіш машинаны қалай таңдауға болады

Мыс түтіктерге арналған

Сыртқы диаметрді, қабырғаның қалыңдығын, материалдың дәрежесін немесе күйін, түтік ұзындығын, бастапқы түзулігін және талап етілетін дайын түзуді қамтамасыз етіңіз. Қабырғасының қалыңдығы өте маңызды, өйткені жұқа қабырғалы және ауыр қабырғалы құбырлар роликтің қысымына әртүрлі жауап береді.

Мыс штангалары мен өзектерге арналған

Негізгі таңдау факторлары диаметр, созылу күші, материалдың күйі, бастапқы деформация және аяқталған түзулік болып табылады. Үлкенірек қатты жолақтар үшін қажетті түзету күші қиманың өлшеміне және материалдың беріктігіне қарай артады, сондықтан үлгіні таңдау тек диаметрге негізделмеуі керек.

Аралас өлшемді өндіріске арналған

Бірнеше мыс сипаттамалары бір машинада өңделетін болса, тек ең үлкен диаметрді емес, толық өлшем ауқымын қамтамасыз етіңіз. Роликтің жұмыс диапазоны, реттеу әдісі және өндіріс реттілігі содан кейін өнімнің нақты қоспасымен салыстырылуы мүмкін.

Мысты өңдеуге арналған типтік қолданбалар

Мыс тік көп роликті түзеткіш машинаны келесі жағдайларда қолданылатын мыс пен мыс қорытпасынан жасалған бұйымдарды түзету үшін пайдалануға болады:

Электр және қуат компоненттері:Тікелей және бетінің күйі төменгі ағынды қалыптауға немесе құрастыруға әсер ететін мыс жолақтар, өзектер және өткізгіш компоненттер.

Тоңазытқыш және кондиционер:Қажетті құбыр диаметріне, қабырға қалыңдығына және материал жағдайына байланысты жылу тасымалдағыш және салқындатқыш жүйелер үшін қолданылатын мыс құбырлар.

Электроника және электротехника өндірісі:Кесу, қалыптау немесе өңдеу алдында бақыланатын геометрияны қажет ететін мыс сырықтар, өзектер және қосқыш материалдар.

Жаңа энергетикалық жабдық:Батареяларда, қозғалтқыштарда және электр қосылымдарында қолданылатын мыс шиналар және басқа мыс компоненттері.

Сантехника және құрылыс өнімдері:Кейіннен дайындау және орнату үшін түзу материалды қажет ететін мыс құбырлар, өзектер және профильдер.

Металл өңдеу:Экструзия, тарту, прокаттау немесе басқа қалыптау процестерімен өндірілетін мыс және мыс қорытпалары.

FangRong мыс түзеткіш машина өндірісі

FangRong Copper Straightening Machine Manufacturer

FangRong 1998 жылдан бері түзеткіш станоктарды, суық тарту жабдықтарын және соған байланысты металлургиялық машиналарды шығарады. Компания Дунгуан мен Янцзяндағы өндіріс орындарын басқарады және 60-тан астам елдер мен аймақтардағы тұтынушыларды жабдықпен қамтамасыз етеді.

Біздің жабдық ассортименті металл құбырлар мен штангаларды өңдеу қолданбаларын қамтиды. Машина конфигурациясын әрбір мыс өнімі үшін бірдей роликті орнатуды пайдаланбай, тұтынушының материал өлшемдері, өндіріс талаптары және дайын түзу мақсатына қарай әзірлеуге болады.

FangRong Straightening Machine Factory

Екі өндіріс орны

Dongguan Fangrong Metallurgical Equipment Co., Ltd.-- Даланг қаласында, Дунгуан қаласында орналасқан, өндірісі түзететін станоктарды, суық сызғыш машиналарды және металды өңдеуге қатысты жабдықтарды қамтиды.

Yangjiang Fangrong Machinery Co., Ltd.-- Янцзян қаласы, Яндонг ауданында орналасқан, жабдық өндірісі мен өндірістік қуатына қолдау көрсетеді.

Цех, құрастыру және машинаны сынау

Copper Straightening Machine Workshop

Машинаның рамалары мен құрылымдық құрамдас бөліктері таңдалған конфигурацияға сәйкес дайындалады және өңделеді. Түзеткіш роликтер, жетек тетіктері мен реттеу механизмдері өңдеуден және тексеруден кейін жиналады.

Жеткізу алдында мыс тік көп роликті түзеткіш машина роликті реттеуге, жетек жұмысына, жылдамдықты реттеуге, майлауға, электрлік функцияларға және жалпы жұмыс жағдайына тексеріледі. Қажет болса, түзету әсерін тексеру және жұмыс параметрлерін орнатуға көмектесу үшін үлгі мыс түтіктерін немесе штангаларды пайдалануға болады.

Сапаны бақылау нүктелері

Мыс түзететін жабдық үшін роликті туралауға, ашуды реттеуге, жетекті синхрондауға және роликтің жұмыс беттерінің күйіне ерекше назар аударылады. Бұл факторлар материалды қадағалауға, түзету консистенциясына және бетті таңбалау қаупіне тікелей әсер етеді.

Сертификаттар және өндірістік куәліктер

FangRong Straightening Machine Certification

ISO 9001:2015:Сапа менеджменті жүйесін сертификаттау, Сертификат № UQ231211R1.

CE:CE белгісі бар жабдық қолданылатын машина конфигурациясы мен талаптарына сәйкес жеткізілуі мүмкін.

SGS:Тапсырыс беруші немесе жоба талап еткенде, үшінші тараптың тексеруін ұйымдастыруға болады.

Патенттер:FangRong өзінің машина конструкцияларына қатысты өнертабыстар мен пайдалы модель патенттеріне, соның ішінде жабдық құрамдас бөліктері мен өңдеу механизмдерін қамтитын патенттерге ие.

Қаптама және халықаралық тасымалдау

Copper Straightening Machine Packaging and Shipping

Машина құрылымы мен жөнелту әдісіне сәйкес халықаралық тасымалдауға дайындалған. Ірі жабдық қажет болған жағдайда, контейнерді жөнелту үшін дайындалған қорғаныс орамасы мен экспорттық құжаттамасы бар қолайлы көлік бөлімдеріне бөлінеді.

Жиі қойылатын сұрақтар

Машина мыс түтіктерді де, тұтас мыс сырықтарды да түзете ала ма?

Иә. FR сериясы түтіктер мен тұтас жолақтарға арналған конфигурацияларды қамтиды. Дегенмен, қолданылатын диапазон әр модель үшін әртүрлі және машинаны таңдағанда түтік қабырғасының қалыңдығын ескеру қажет.

Түтік қабырғасының қалыңдығы неліктен мысты түзету үшін маңызды?

Қабырғасының қалыңдығы түтіктің қаттылығына және оның роликтің қысымына реакциясына әсер етеді. Қабырғасы жұқа мыс түтік сопақшалыққа немесе жергілікті деформацияға бейім болуы мүмкін, ал қалыңырақ түтік үлкенірек түзету күшін қажет етеді. Сондықтан машинаны сұрағанда диаметрі мен қабырғасының қалыңдығы бірге көрсетілуі керек.

Мыс бұйымдарындағы ролик белгілерін қалай азайтуға болады?

Роликтің дұрыс жұмыс бетін пайдаланыңыз, шамадан тыс жергілікті қысымды болдырмаңыз және роликтің саңылауды материал өлшемі мен жағдайына сәйкес реттеңіз. Бетіне қатаң талаптары бар мыс бұйымдары үшін машинаны конфигурациялау кезінде роликті материал мен бетті өңдеуді талқылау керек.

Машина қандай түзулікке қол жеткізе алады?

Анықтамалық сипаттамалар үлгіге байланысты ≤0,3 мм/м-ден ≤0,8 мм/м-ге дейінгі дайын түзу мәндерін тізімдейді. Нақты нәтиже мыс маркасына, өлшемдерге, бастапқы деформацияға, роликті реттеуге және өндіріс жағдайларына байланысты.

Бір машина бірнеше мыс құбыр диаметрін өңдей ала ма?

Иә, өлшемдер таңдалған үлгінің жарамды жұмыс ауқымына түскенде. Өндіріс ауқымы кең болса, роликтің конфигурациясы мен реттеу ауқымын бағалау үшін түтіктердің барлық диаметрлері мен қабырғаларының қалыңдығын қамтамасыз етіңіз.

Модельді ұсыну үшін қандай ақпарат қажет?

Мыстың сортын немесе күйдіргіштігін, түтік диаметрін және қабырғасының қалыңдығын немесе тұтас жолақ диаметрін, материалдың ұзындығын, бар болса, созылу беріктігін, бастапқы түзуді, талап етілетін дайын түзуді және күтілетін өндіру жылдамдығын көрсетіңіз. Үлгілер немесе сызбалар өнімнің өлшемдік немесе беттік талаптары қатаң болған кезде пайдалы.

Мыс тік көп роликті түзеткіш машинаны белгілі бір мыс өнімі үшін теңшеуге бола ма?

Иә. Роликті конфигурациялау, реттеуді реттеу, жетек жүйесі және басқа машина бөлшектері материал мен өндіріс талаптарына сәйкес әзірленуі мүмкін. Теңшеу тек материал атауына емес, нақты өнімнің өлшемдері мен түзету мақсаттарына негізделуі керек.

Түзету машинасын мыс өңдеу желісіне біріктіруге бола ма?

Иә. Машинаны үздіксіз материал беру үшін ұйымдастыруға болады және өндіріс процесіне сәйкес жоғары немесе төменгі ағынды жабдықпен сәйкестендірілуі мүмкін. Интерфейс пен автоматтандыру талаптары жобаны жобалау кезінде расталуы керек.

Мыс түзеткіш машинаның бағасы немен анықталады?

Бағасы негізінен машина үлгісіне, материалдың жұмыс ауқымына, ролик конфигурациясына, жетек қуатына, реттеу жүйесіне, автоматтандыру талаптарына және басқа теңшелген функцияларға байланысты. Жобаға қатысты баға ұсынысы үшін мыс өнімінің техникалық сипаттамаларын және өндіріс мақсатын жіберіңіз.

Стандартты кепілдік мерзімі қандай?

Стандартты кепілдік мерзімі - 12 ай. Техникалық қолдау және қосалқы бөлшектер қызметтері келісілген қызмет көрсету шарттарына сәйкес жеткізілгеннен кейін қол жетімді.

Түзету сынағы үшін нені қамтамасыз ету керек?

Өкілдік мыс түтіктер немесе жолақтар, материал дәрежесі, өлшемдері, бастапқы түзулігі және қажетті дайын түзулігі ұсынылады. Күрделі өнімдер үшін нақты үлгілер роликтің орналасуын және жұмыс параметрлерін дәлірек бағалауға мүмкіндік береді.

Сұрау жіберу
Байланыс ақпараты
  • Мекенжай

    NO.163, Шатонг жолы, Шабу 2-ші өнеркәсіптік аймағы, Даланг Таун, Дунгуан қаласы, Гуандун, Қытай

  • Электрондық пошта

    frsale@dgfangrong.com

Материалыңыз, өнім сипаттамалары, өндіріс процесі және жабдыққа қойылатын талаптар туралы айтып беріңіз. FangRong қолайлы суық сызу машинасын, сызу қалыптарын, түзету машинасын және қолданбаңыз үшін теңшелген шешімдерді талқылай алады.
Рейтинг:
5.0
X
Біз cookie файлдарын сізге жақсырақ шолу тәжірибесін ұсыну, сайт трафигін талдау және мазмұнды жекелендіру үшін пайдаланамыз. Осы сайтты пайдалану арқылы сіз cookie файлдарын пайдалануымызға келісесіз. Құпиялылық саясаты
ҚабылдамауҚабылдау