Whatsapp
Біз әртүрлі салалардағы түтіктерге, штангаларға және сым материалдарына бейімделген түзету, салқын тарту, меңзеу, қиғаш кесу, кесу, жіптерді илемдеу станоктары мен сызғыш қалыптарды қоса алғанда, дәлме-дәл металл өңдеу жабдықтарының кең спектрін ұсынамыз.
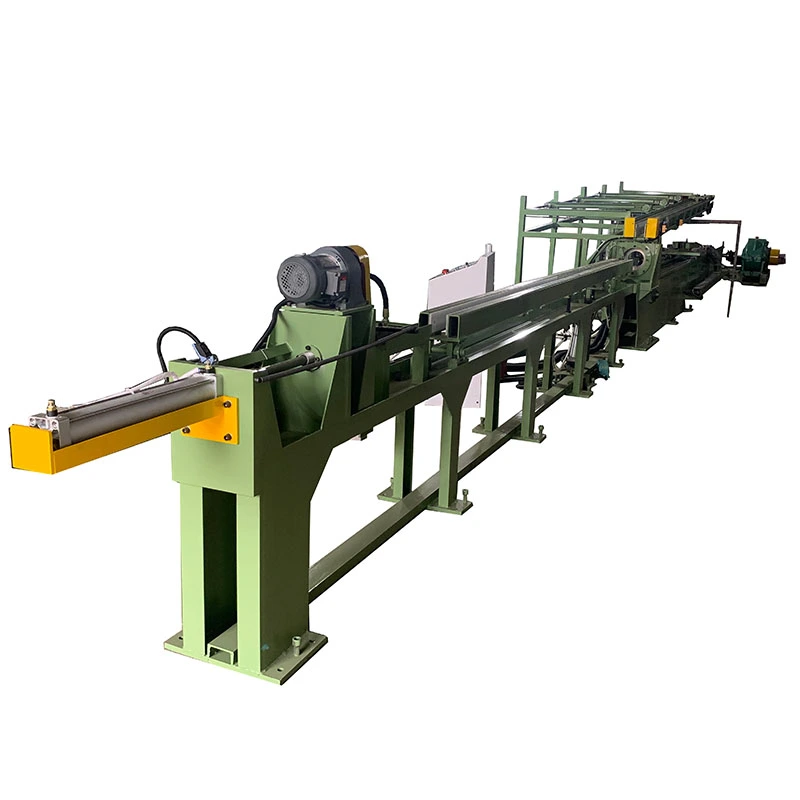
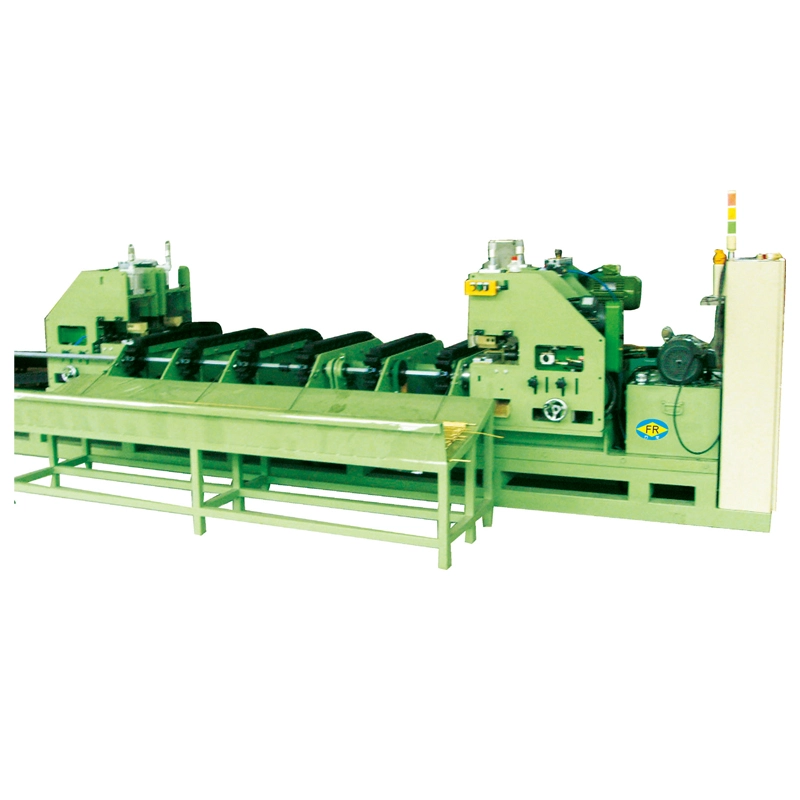
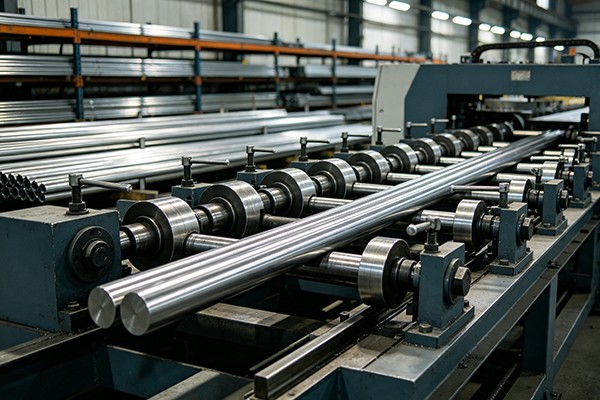
TheТұрақты емес тізбекті суық сызу машинасыдөңгелек түтіктерді немесе тұтас жолақтарды түрлендіредішаршы, тікбұрышты, алтыбұрышты, сегізбұрышты, сопақ, арна, бұрыш, T-тәрізді және арнайы асимметриялық профильдербақыланатын суық сызу арқылы. Тізбекпен басқарылатын тартпа қамтамасыз етеді7–1000 кН тарту күші, дейін жылдамдатады28 м/мин, және дейін штрихтар10 м. Multi-strand configurations can draw 1–5 pieces at once, while precision dies control profile dimensions, corner definition, and surface finish. Көміртекті болат, тот баспайтын болат, легирленген болат, мыс, алюминий, титан және басқа да арнайы қорытпалар үшін қолайлы.
TheТұрақты емес тізбекті суық сызу машинасыдөңгелек емес түтіктер мен қатты профильдерді дәлме-дәл штамп арқылы салқын тартуға арналған механикалық тартпа. Ол төртбұрышты, тікбұрышты, алтыбұрышты, сегізбұрышты, сопақша, арналы, бұрышты, T-қималы және басқа да таңдамалы асимметриялық профильдерге арналған, олар әдетте ыстық пішінделген материалмен қамтамасыз ете алатынға қарағанда қатаң өлшемдерді, басқарылатын бұрыш геометриясын және дәйекті бетті қажет етеді.
Бұл машина шешетін негізгі мәселе металл қиманың пішінін өзгерту ғана емес. Бұл өндірушілерге қолайлы дөңгелек түтіктен немесе жолақтан бастауға және болжамды өлшемдері мен бетінің күйі бар дайын тұрақты емес профильді алу үшін бақыланатын суық деформацияны қолдануға мүмкіндік береді. Бұл әсіресе гидравликалық цилиндр түтіктері, құрылымдық профильдер, дәлме-дәл механикалық бөлшектер, мыс және алюминий секциялары, автомобиль бөлшектері және кейіннен өңдеу операциясы қажет болатын арнайы қорытпа өнімдері үшін өте пайдалы.
FangRong компаниясының FR сериясы FR-16-дан FR-250-ге дейінгі 10 стандартты үлгілерді қамтиды, максималды тарту күші 7-ден 1000 кН-ға дейін және тарту жылдамдығы 28 м/мин дейін. Модельге, құрал-сайманға және өнім өлшемдеріне байланысты бір уақытта 1-ден 5-ке дейін түтіктер немесе жолақтар тартылуы мүмкін. Сондай-ақ, машинаны қайталанатын өндіріс үшін автоматты беру, кесу және қабылдау жабдығымен конфигурациялауға болады.
Ыстық илемдеу және экструзия негізгі профильдерді өндіру үшін тиімді, бірақ олар өлшемдік дәлдікті, беттің күйін немесе дәлдікпен қажет ететін бұрыштарды анықтауды қамтамасыз ете алмайды. Егер дайын бөлік кейіннен өңделсе, өндіруші сонымен қатар қосымша материалды алуды, өңдеу уақытын және сынықтарды есепке алуы керек.
Суық сызу кесіндіні бақыланатын тарту күшімен қалып арқылы өзгертеді. Қалып сыртқы профильді анықтайды, ал сызбаны азайту өлшемді өлшемдерді және жұмысты күшейтуді қамтамасыз етеді. Қуыс профильдер үшін ішкі өлшемдерді және қабырғаның таралуын басқару үшін оправка немесе тығынды да пайдалануға болады.
Бұл процесс тұтынушыға жай құрылымдық пішін емес, қайталанатын дайын профиль қажет болғанда өте құнды. Мысалы, төртбұрышты гидравликалық цилиндр түтіктерін шығаратын өндіруші тегістеу немесе басқа өңдеу операциялары алдында сыртқы өлшемдерді және ішкі геометрияны соңғы талапқа жақындату үшін суық сызуды пайдалана алады. Егер өнім қарапайым, дәлдігі төмен құрылымдық қима болса, ыстық қалыптау неғұрлым үнемді процесс болып қала береді.
Процесс әдетте дайындалған дөңгелек түтіктен немесе қатты жолақтан басталады. Алдыңғы ұшы кішірейтілген немесе сүйірленген, сондықтан ол сызбаға кіріп, кареткамен ұстай алады. Содан кейін дайындама дөңгелек емес матрицадан өтеді, ал шынжырмен басқарылатын арба оны дәлдікпен басқарылатын рельстер бойымен тартады.
Материал матрица арқылы қозғалған кезде оның көлденең қимасы бір уақытта кішірейіп, пішінін өзгертеді. Материал қажетті шаршы, тікбұрышты, алтыбұрышты немесе тапсырыс бойынша геометрияны құра отырып, қалып қуысына ағып кетеді. Қуыс секциялар үшін ішкі оправка немесе тығын саңылауды басқарады және қабырға қалыңдығын бөлуді басқаруға көмектеседі.
Тізбекті жетек, редукциялық беріліс қорабы және каретка бір жүйе ретінде жұмыс істеуі керек. Тарту күші тұрақсыз болса немесе каретка нашар тураланса, бұрыш өлшемдері, түзулік және бет сапасы сәйкес келмеуі мүмкін. Сондықтан машина сыйымдылығын тек дайын профиль өлшемдерінен емес, нақты материалдан және азайту кестесінен таңдау керек.
Әдеттегі өндіріс сценарийі:Дәл тікбұрышты түтіктерді шығаратын тұтынушы бірнеше түтіктер бірдей материалды және сызу кестесін ортақ пайдаланған кезде көп тізбекті конфигурацияны пайдалана алады. Бұл бір сызбаның инсультінің шығуын арттырады. Тұтынушы профиль өлшемдерін жиі өзгертетін болса, бір тізбекті орнату тиімдірек болуы мүмкін, себебі пішінді өзгерту және орнату реттеулері оңайырақ.
| Өндіріс мәселесі | Суық сурет қалай көмектеседі | Ең маңызды кезде |
|---|---|---|
| Ыстық қалыптаудан кейін бос өлшемдер | Сызба пішіні суық деформация кезінде қиманың өлшемін анықтайды. | Бақыланатын құрастыру саңылауын немесе өңдеуге рұқсатты қажет ететін компоненттер үшін маңызды. |
| Бұрыштың дұрыс емес геометриясы | Қалып сыртқы профильді және бұрыштық пішінді басқарады. | Біріктіру немесе құрылымдық құрамдас бөліктер ретінде пайдаланылатын шаршы, тікбұрышты және пайдаланушы профильдері үшін маңызды. |
| Қалыптаудан кейін қосымша өңдеу | Аяқтауға жақын профиль кейінгі өңдеуді азайтуы мүмкін. | Өңдеу бар өндіріс құнының маңызды бөлігі болып табылатын кезде ең құнды. |
| Қуыс профильдердегі қабырғалардың сәйкес келмеуі | Опка немесе аша құралы сурет салу кезінде ішкі қолдауды қамтамасыз етеді. | Қысым түтіктері, цилиндр түтіктері және дәлдіктегі қуыс секциялар үшін маңызды. |
| Бір бөлікті өңдеуден төмен өнім | Көп жіпті құрал бір штрихта бірнеше бөлікті тарта алады. | Тұрақты өлшемдері және қайталанатын аспаптары бар жоғары көлемді өнімдер үшін пайдалы. |
1. Дөңгелек емес профильдердің дәлдігін бақылау
Матрица және бағыттаушы сызу кареткасы материал сызу аймағынан өткен кезде профильді басқарады. Бұл әсіресе ені, биіктігі және бұрыш өлшемдері құрастыруға әсер ететін тікбұрышты және шаршы қималар үшін пайдалы. Кәдімгі құрылымдық немесе механикалық құрамдас қолдануда профильді қатаң бақылау сызудан кейін түзеткіш өңдеу көлемін азайтуы мүмкін.
2. Сызу жылдамдығы 28 м/мин дейін
Тізбекпен басқарылатын тартпалар қолайлы материалдар мен кішірек профильдерде жоғары тарту жылдамдығын қамтамасыз ете алады. Бір өнім үздіксіз көп мөлшерде өндірілгенде жоғары жылдамдық пайдалы болады. Майлау, қалыптың тозуы және деформацияның тұрақтылығы практикалық тарту жылдамдығын шектейтін беріктігі жоғары қорытпалар немесе тартылуы қиын материалдар үшін маңызды емес.
3. 1-ден 5-ге дейінгі сызба
Өнімнің өлшемдері мен матрицаның орналасуы рұқсат еткенде, бір вагон жүрісі кезінде бірнеше профильді салуға болады. Мыңдаған ұқсас бөліктерді басқаратын мыс, алюминий немесе болат профиль өндірушісі үшін көп тізбекті сызу сызықтық сурет салу жылдамдығын арттырмай-ақ шығаруды арттыра алады. Өлшемі жиі өзгеретін шағын көлемді тапсырыстар үшін бір жолды сызба оңай ауыстыруды қамтамасыз етуі мүмкін.
4. Басқарылатын беттің күйі
Суық сызу дұрыс дайындалған дайындаманың бетінің күйін жақсарта алады, себебі материал ыстық күйде қалмай, дәлме-дәл қалып арқылы өтеді. Дегенмен, оны әрбір жарықшақты, шұңқырды немесе ақаулықты автоматты түрде жою деп сипаттауға болмайды. Сызудан кейінгі бет сапасы әлі де түсетін материалдың күйіне, тұздауға немесе бетті дайындауға, майлауға, қалып күйіне және таңдалған қысқартуға байланысты.
5. Тұрақты емес түтіктерге арналған ішкі бақылау
Қуыс профильдер үшін оправка немесе штепсельдік құрал ішкі геометрияны басқарады, ал сыртқы пішін сыртқы пішінді анықтайды. Бұл гидравликалық және пневматикалық цилиндр түтіктері үшін маңызды, онда ішкі саңылау және қабырғаның таралуы кейінгі өңдеу және пайдалану өнімділігіне тікелей әсер етеді.
6. Ауыр жүкті шынжыр және беріліс қорабының жетегі
FR сериясы тарту күші талаптарына сәйкес әртүрлі тізбек қадамдары мен беріліс қорабы конфигурацияларын пайдаланады. Үлкенірек тізбекті жүйелер ауыр жүктемелерге арналған. Елеулі тарту күшін қажет ететін берік болат профиль үшін максималды тарту жылдамдығына қарағанда шынжыр сыйымдылығы мен беріліс қорабын таңдау маңыздырақ болады.
7. Арбаны қайтару үшін бөлек жетек
Қайтару қозғалтқышы сызба инсультінен кейін каретканы бастапқы күйіне қайтарады. Бұл машинаның деформациялану қабілетін арттырмайды, бірақ ол тартылмайтын уақытты қысқартады, сондықтан шағын сериялы өндіріске қарағанда қайталанатын өндірісте маңыздырақ.
8. Қосымша өндірісті автоматтандыру
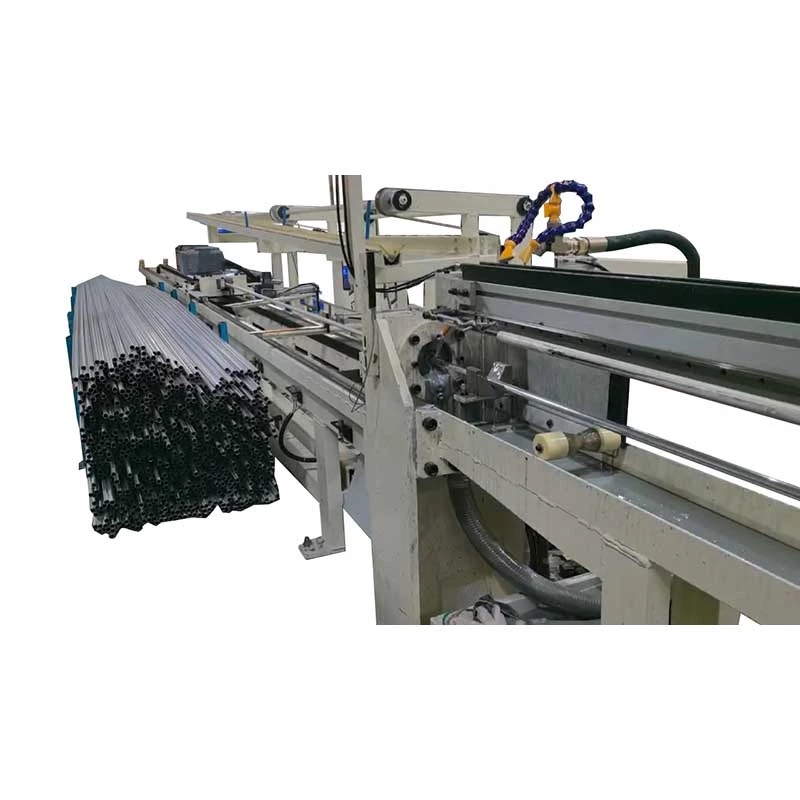
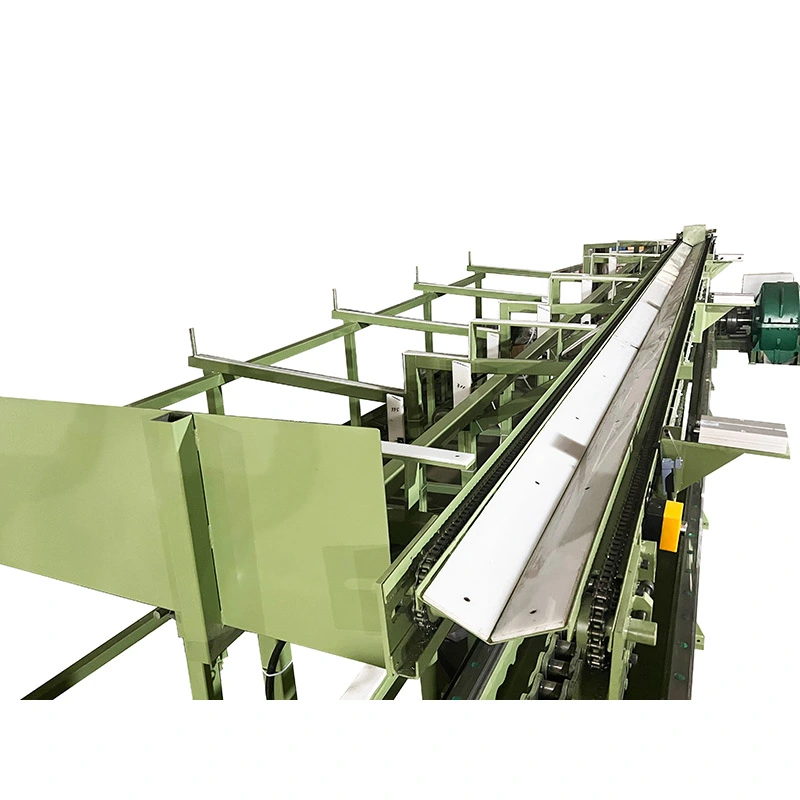
Автоматты азықтандыру, кесу және қабылдау жүйелері өндіріс схемасына сәйкес біріктірілуі мүмкін. Автоматтандыру өнімнің өлшемдері ұзақ өндірісте тұрақты болған кезде өте пайдалы. Прототип жұмысы немесе профильді жиі өзгерту үшін қолмен жүктеу үнемді болуы мүмкін.
Модельді таңдау кезінде ең маңызды параметрлер талап етілетін тарту күші, өнімнің өлшемдері, материалдың беріктігі, бір өтудегі қысқарту, тарту жылдамдығы, инсульт ұзындығы және жіптердің саны. Тарту күшін тек көлденең қиманың қарапайым формуласын қолданбай, нақты процестен есептеу керек, өйткені үйкеліс, материалдың күйі, деформация геометриясы және майлаудың барлығы қажетті күшке әсер етеді.
| Үлгі | Макс. Тарту күші (кН) | Макс. Сурет салу саяхаты (м) | Сурет салу жылдамдығы (м/мин) | Қайтару қозғалтқышы (кВт) | Редуктор | Тізбек қадамы | Негізгі қозғалтқыш (кВт) |
|---|---|---|---|---|---|---|---|
| FR-16 | 7 | 7 | 28 | 0.75 | ZQ250 | 1,5" | 4 |
| FR-25 | 10 | 8 | 28 | 0.75 | ZQ400 | 2" | 7,5 / 11 |
| FR-50 | 50 | 8 | 25 | 1.1 | ZQ500 | 2,5" | 22 |
| FR-76 | 100 | 9 | 25 | 2.2 | ZQ650 | 3" | 30 / 37 |
| FR-100 | 150 | 10 | 12 | 3 | ZQ850 | 4" | 45 |
| FR-120 | 200 | 10 | 12 | 3 | ZQ850 | 3 "қос | 55 |
| FR-150 | 400 | 10 | 10 | 3 | ZQ1000 | 4 "қос | 75 |
| FR-180 | 600 | 10 | 10 | 4 | ZQ1250 | 5 "қос | 98 |
| FR-200 | 800 | 10 | 10 | 4 | ZQ850 × 2 | 4" Үштік | 55 × 2 |
| FR-250 | 1000 | 10 | 10 | 4 | ZQ1450 | 5" Үштік | 132 |
Стандартты конфигурация:құбырды тартуға арналған оправка жүйесі, негізгі жетек, редукциялық беріліс қорабы, тарту арбасы, штамп ұстағыш және басқару жүйесі. Автоматты бергіш, кескіш және қабылдау сөресі қосымша болып табылады. Жіптер саны: 1–5. Сызу штрихтары мен құрал-саймандарды өндіріс талаптарына сәйкес реттеуге болады.
Машина үлгісі сәйкес жұмыс маржасы бар максималды есептелген тарту күшіне сәйкес таңдалуы керек. Тек алаңның қысқаруына және аққыштық беріктігіне негізделген қарапайым есептеу біркелкі емес профильдер үшін жеткіліксіз, өйткені материалдың пішіні қалып ішінде де өзгертілуде.
Мысалы, аз көміртекті болаттан жасалған тікбұрышты түтік орташа азаюы бар кішірек FR үлгісінде ыңғайлы жұмыс істей алады, ал бірдей дайын өлшемдері бар тот баспайтын болаттан немесе никель қорытпасынан жасалған профиль айтарлықтай көбірек тарту күшін қажет етуі мүмкін. Сондықтан практикалық таңдау материалдың беріктігін, бастапқы және соңғы қимасын, геометрияны, үйкелісті, майлауды, қысқарту кестесін және өндіріс жылдамдығын ескеруі керек.
Әдеттегі тұтынушы сценарийі:өндіруші дөңгелектен тіктөртбұрышты сызбадан күрделірек асимметриялық қимаға ауысқанда, дайын көлденең қиманың ауданы ұқсас болса да, машина жоғары күш көрсеткішін қажет етуі мүмкін. Өйткені, материал бұдан әрі бұрыштарға және өзгеретін секция геометриясының айналасына ағуы керек.
Шаршы, тікбұрышты және басқа дөңгелек емес цилиндрлі түтіктер бақыланатын ішкі және сыртқы өлшемдерді қажет етеді, өйткені соңғы саңылау және қабырға қалыңдығы жонуға, тығыздауға және жұмыс өнімділігіне әсер етеді. Бұл түтіктерді шығаратын тұтынушы аяқтау алдында қажетті түзету мөлшерін азайту үшін оправка көмегімен сызбаны пайдалана алады.
Тіктөртбұрышты, сопақша және арнайы секциялар құрылымдық құрамдас бөліктерде, рульге қатысты бөліктерде, аккумуляторды салқындату жүйелерінде және басқа көлік құралдарында қолданылады. Мыңдаған бірдей профильдер қажет болғанда, көп тізбекті сызу және автоматты беру өнімділікті жақсартады. Төмен көлемді прототипті өндіру үшін бұл автоматтандыру опциялары қосымша инвестицияны ақтамауы мүмкін.
Мыс және алюминий тікбұрышты секциялар шиналар, қосқыштар және жылу-басқару компоненттері үшін қолданылады. Профиль алдын ала анықталған электрлік немесе механикалық жинаққа сәйкес келуі керек болса, өлшемдік консистенция маңызды. Сурет салу жылдамдығы әдетте беттің күйіне, өлшемді қайталануға және материалдың деформациясын бақылауға қарағанда маңызды емес.
Шаршы және төртбұрышты жолақтарды бағыттаушы компоненттер, машина құрылымдары, телескопиялық бөлшектер және басқа механикалық жинақтар үшін пайдалануға болады. Суық сызу профиль өрескел құрылымдық сипаттамаға сәйкес келмей, ұзақ ұзындықта басқарылатын сыртқы өлшемді сақтауы қажет болғанда пайдалы.
Титан, никель қорытпалары және жоғары берік болаттар мұқият бақыланатын қысқартуларды қажет етуі мүмкін, өйткені бір өтудегі шамадан тыс деформация жұмыстың қатаюын арттырып, құралдың қызмет ету мерзіміне әсер етуі мүмкін. Бұл қолданбаларда машина тек дайын профиль өлшемімен емес, қалып дизайнымен және өту кестесімен бірге таңдалуы керек.
Кейінгі өңдеу немесе қалыптау үшін қайталанатын өлшемдер мен бет сапасы қажет болған кезде тот баспайтын болаттан және титаннан жасалған алтыбұрышты немесе арнайы профильдерді салқын сызуға болады. Медициналық қолданбалар үшін материалдың қажетті сертификаты мен бетінің сипаттамасы сатып алушының сапа бөлімімен бөлек расталуы керек.
Жиһаз жақтаулары, дисплейлер және архитектуралық компоненттер үшін арнайы шаршы, сопақ және асимметриялық профильдерді пайдалануға болады. Мұнда сыртқы түрі мен өлшемді қайталану мүмкіндігі максималды тарту күшінен маңыздырақ болуы мүмкін, бұл материалды салу оңай болған кезде кішірек жоғары жылдамдықты FR үлгісін жақсырақ етеді.
Жоғары көлемді төртбұрышты түтіктер үшін:бірнеше түтік өлшемдері мен сызу кестесі бірдей болса, көп жіпті құралды пайдаланыңыз. Өнімділіктің негізгі артуы машинаның жылдамдығын жай ғана арттырудың орнына бір соққыға бірнеше бөліктерді өңдеуден келеді.
Қалың қабырғалы тот баспайтын болаттан жасалған профильдер үшін:максималды жылдамдықтан бұрын тарту күшін, арбаның қаттылығын, қалып материалын және майлауды бірінші орынға қойыңыз. Тым агрессивті жүгіру матаның тозуын және бетінің ақауларын арттыруы мүмкін.
Гидравликалық цилиндр түтіктері үшін:оправкаларды таңдауға, қабырға қалыңдығын бөлуге және сызудан кейін қалған әрлеу мөлшеріне ерекше назар аударыңыз. Машинаны оқшауланған операция ретінде қарастырмай, құбырды өңдеудің толық процесіне сәйкестендіру керек.
Алюминий және мыс профильдері үшін:жоғарырақ тарту жылдамдығы өндіріс тиімділігі үшін пайдалы болуы мүмкін, бірақ қалып күйі мен майлау маңызды болып қала береді, себебі беткі белгілер дайын электрлік немесе сәндік бұйымдарда көрінуі мүмкін.
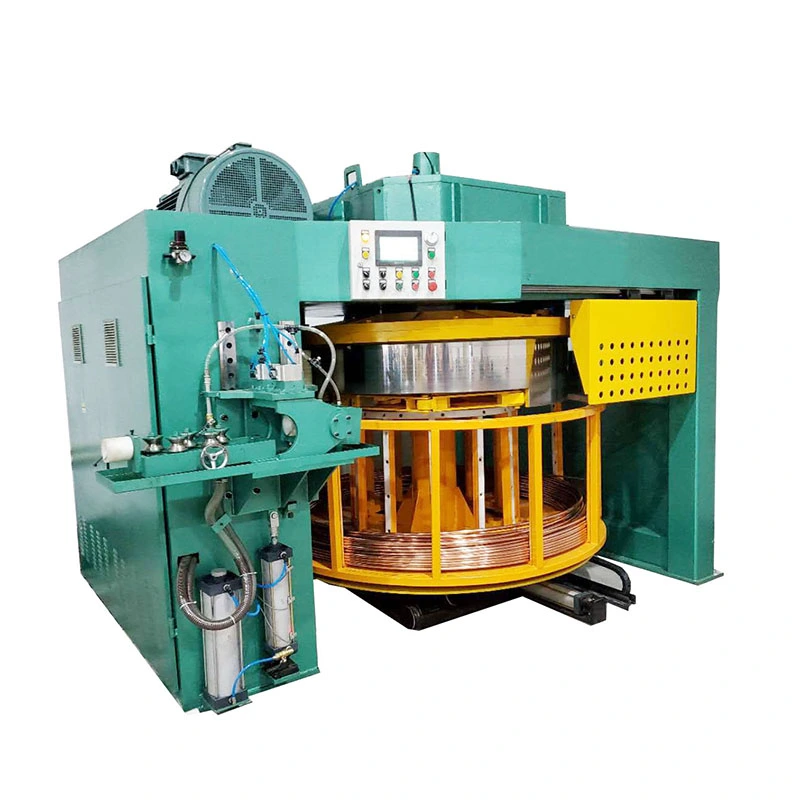
Құрылғы мыналармен қамтамасыз етілуі мүмкін:
Толық автоматты желі әдетте бір профиль үздіксіз өндірілгенде және қолмен жүктеу еңбек құнының маңызды бөлігіне айналғанда ақталады. Тұтынушы шағын партияларда көптеген әртүрлі профильдерді шығарса, жартылай автоматты конфигурация ауыстыру күрделілігін және бастапқы инвестицияны азайтады.
Стандартты тұрақты емес тізбекті суық сызу машинасы пакеті расталған FR үлгісіне және жоба спецификациясына сәйкес конфигурацияланған. Негізгі машинаның құрамына тарту жетекі, редукциялық беріліс қорабы, шынжырлы жүйе, каретка, матрица ұстағыш және басқару жүйесі кіреді. Түтік сызу конфигурациялары қажетті оправка орналасуын қамтиды.
Профильге арналған штамптар, арнайы оправкалар, автоматты беру, кесу және қабылдау жабдықтары әдетте тапсырыс берушінің өндірістік талаптарына сәйкес конфигурацияланады. Жөнелту алдында машина құрастырылып, жұмысы тексеріледі. Тұтынушы үлгілері қол жетімді болған жағдайда, жіберу алдында таңдалған процесс конфигурациясын тексеру үшін сынақ сызбасын ұйымдастыруға болады.
Экспортқа жөнелту үшін негізгі компоненттер ылғал мен коррозиядан қорғалған және келісілген тасымалдау әдісіне сәйкес оралған. Негіз сызбалары, орнату туралы ақпарат және іске қосу талаптары жобалық құжаттаманың бөлігі ретінде берілген.
FangRong өндіріс процесі қолданбалы инженерияны, шикізатты тексеруді, өңдеуді, механикалық құрастыруды, электрлік интеграцияны, PLC бағдарламалауды, сынақтан өткізуді және қорытынды тексеруді қамтиды. Ұзын инсультті тартпа үшін бағыттағышты туралау және каретканың жүруі әсіресе маңызды, себебі кішігірім туралау қателері бүкіл сурет ұзындығы бойынша профильге әсер етуі мүмкін.
Зауыттық сынақтар бос жұмысты, номиналды жүктемені сынауды, тізбекті және арбаны тексеруді, діріл мен шуды бақылауды, май температурасын тексеруді, электр қауіпсіздігін тексеруді және үлгілер берілген кезде сынақ өнімдерінің өлшемдерін тексеруді қамтуы мүмкін.
Dongguan Fangrong Metallurgical Equipment Co., Ltd.Даланг Таун, Дунгуан қаласында орналасқан және суық сызу және металды өңдеуге арналған жабдықтардың негізгі өндірістік базасы ретінде қызмет етеді.
Yangjiang Fangrong Machinery Co., Ltd.Янцзян қаласындағы Яндонг ауданында орналасқан және үлкенірек және теңшелген жабдық жобалары үшін қосымша өндірістік қуатты қамтамасыз етеді.
ISO 9001:2015— Сапа менеджменті жүйесі. Сертификат № UQ231211R1.
CE белгісі— Қолданыстағы еуропалық нарықтық конфигурацияларға арналған жабдық тиісті талаптарды қанағаттандыру үшін жеткізілуі мүмкін.Машиналар туралы директива 2006/42/EC, машина конфигурациясына сәйкес енгізілген қолданылатын техника қауіпсіздігі шараларымен.
SGS инспекциясы— Сатып алу келісім-шартында немесе жобада талап етілсе, үшінші тараптың тексеруін ұйымдастыруға болады.
Патенттер— FangRong өнертабыстар мен пайдалы модель патенттері туралы хабарлады, мысалы, тізбекті созу, көп тізбекті қалып ұстағыштар және оправка жүйелері. Патенттік құжаттама қажет болған жағдайда тексеру үшін ұсынылуы мүмкін.
UL:UL сертификаты бұл құрылғы үшін стандартты шағым ретінде қамтылмаған. UL тізімінде бар электрлік құрамдас бөліктер немесе арнайы UL сәйкестік пакеті тағайындалған нарық үшін қажет болса, электр конфигурациясын сәйкесінше жобалай алатындай талап баға ұсынысына дейін расталуы керек.
| MOQ | 1 жиынтық |
|---|---|
| 1 деңгей бағасы | 1 жиынтық — стандартты белгіленетін бірлік бағасы |
| 2-деңгей бағасы | 2–4 жиынтық — баға ұсынысы бойынша қол жетімді мөлшерге негізделген жеңілдікті баға |
| 3-деңгей бағасы | 5+ жиынтық — жоба/том бағасы қолжетімді |
| Төлем шарттары | 30% депозит; Сатып алу-сату шартында өзгеше көзделмесе, зауыттық қабылдау сынауынан кейін жөнелтуге дейінгі 70% қалдық. |
| FOB | Нақты жөнелту порты жарияланғанға дейін коммерциялық баға ұсыныстарында және сатып алу-сату шартында расталуы керек. |
| Стандартты тапсырыс беру уақыты | Стандартты FR-16 және FR-100 конфигурациялары үшін шамамен 30–60 күн; үлкенірек немесе теңшелген машиналар шамамен 90–120 күнді қажет етуі мүмкін. |
| Жеделдетілген тапсырыс беру уақыты | Ағымдағы зауыт қуатына, машина үлгісіне және құрамдас бөліктердің қолжетімділігіне байланысты жеделдетілген өндіріс қол жетімді. Жылдам жеткізудің расталған күні тапсырысты қарап шыққаннан кейін баға ұсынысында көрсетіледі. |
| Кепілдік | Келісілген кепілдік шарттары бойынша іске қосудан бастап 12 ай. |
| Орнату | Жоба көлеміне сәйкес орнатуды қадағалау, іске қосу және операторды оқыту қамтамасыз етілуі мүмкін. |
Тұрақты емес тізбекті суық сызу машинасын шаршы, тікбұрышты, алтыбұрышты, сегізбұрышты, сопақша, арналы, бұрыштық, T-қималы және реттелетін асимметриялық профильдер үшін конфигурациялауға болады. Нақты профиль ауқымы қол жетімді тарту күшіне, қалып өлшемдеріне, материалға және құралдың дизайнына байланысты.
Иә. Қатты жолақтар қатты профильді матрицаларды және тиісті ұстау қондырғыларын пайдаланады, ал түтіктер қажетті оправка немесе тығын конфигурациясымен бірге матрицаны пайдаланады. Құрал бастапқы және аяқталған өлшемдерге сәйкес таңдалуы керек.
Материалдың сыныбын, бастапқы өлшемдерін, дайын профиль сызбасын, бір өтуге қысқартуды, өнімнің ұзындығын және мақсатты өнімділікті қамтамасыз етіңіз. FangRong қажетті тарту күшін есептеп, қолайлы үлгіні ұсына алады. Машинаны дәл таңдау үшін тек дайын профиль өлшемі жеткіліксіз.
Машина үлгісі, каретка ені, қалып орналасуы және өнім өлшемдері мүмкіндік беретін бес жіпке дейін конфигурациялауға болады. Көп тізбекті сызу материалы мен технологиялық кестесі бірдей жоғары көлемді өнімдер үшін ең үнемді болып табылады.
Әмбебап қысқарту пайызы жоқ. Материалдың беріктігі, қиманың геометриясы, қалып конструкциясы, майлау және жұмысты қатайту - барлығы рұқсат етілген азайтуға әсер етеді. Жоғары берік тот баспайтын болат, титан немесе никель қорытпалары үшін консервативті көп өту кестесі қажет болуы мүмкін.
Кәдімгі шынжыр сызбасы, әдетте, қалыпқа кіру және каретканы ұстау үшін жетекші ұшын жеткілікті түрде қысқартуды талап етеді. Өндіріс желісі басқа мақұлданған соңғы дайындау әдісін қолданбаса, бөлек меңзегіш машина қажет болуы мүмкін. Меңзегіш жабдық қажет болған жағдайда автоматтандырылған желіге біріктірілуі мүмкін.
Стандартты жабдықтау әдетте негізгі тарту машинасын, жетек жүйесін, беріліс қорабын, шынжырды, каретканы, қалып ұстағышын, басқару жүйесін және қажет болған жағдайда түтіктің оправка орналасуын қамтиды. Профильге арналған штамптар, арнайы оправкалар және автоматты беру, кесу немесе қабылдау жабдықтары жобаға сәйкес бөлек конфигурацияланады.
Стандартты FR-16 - FR-100 машиналары әдетте шамамен 30–60 күнді қажет етеді. FR-150 және одан үлкен машиналар, теңшелген конфигурациялар және арнайы автоматтандыру шамамен 90–120 күнді қажет етуі мүмкін. Жедел жеткізу өндірістік қуат пен құрамдас бөліктердің қолжетімділігіне қарай жеке бағаланады.
Материалдың сыныбын, бастапқы бөлігін, дайын профиль сызбасын немесе өлшемдерін, түтіктердің қабырғасының қалыңдығын, өнімнің ұзындығын, қажетті өнімді, жіптер санын және автоматтандырудың қолайлы деңгейін көрсетіңіз. Үлгі немесе CAD сызбасы профиль асимметриялы немесе қатаң бұрыш талаптары болған кезде пайдалы.
Иә. Машинаның конфигурациясы мен электр жүйесі белгіленген нарыққа бейімделуі мүмкін. 2006/42/EC машиналар директивасына сәйкес CE талаптарын қолданылатын еуропалық конфигурациялар үшін шешуге болады. Егер UL-ге қатысты электр талаптары қолданылса, олар басқару құрамдас бөліктері мен электр дизайнын сәйкесінше таңдауға болатындай етіп өндіру алдында көрсетілуі керек.
Жоба шарттары рұқсат етсе, үлгі негізіндегі процесті бағалауды ұйымдастыруға болады. Нақты материалды және дайын профильге қойылатын талаптарды қамтамасыз ету тек теориялық есептеулерге сүйенгеннен гөрі тарту күшін, құрал-саймандарды және өту кестесін дәлірек бағалауға мүмкіндік береді.
Сатып алушы іргетастың беріктігін, машинаның ізін, сызу саңылауын, электр қуатын, материалды беру кеңістігін, өнімді қабылдау аймағын және кранның немесе көтерудің қол жетімділігін растауы керек. FangRong соңғы машина конфигурациясына сәйкес негіз және орнату ақпаратын бере алады.
Нақты баға ұсынысы үшін мынаны жіберіңізматериалдың сорты, бастапқы профиль, дайын профиль, қажет болса, түтік қабырғасының қалыңдығы, өнімнің ұзындығы, қажетті шығу және жіптер саны. Содан кейін FangRong машинаны тек профиль өлшемінен таңдаудың орнына қажетті тарту күшін, FR үлгісін, матрица мен оправка конфигурациясын, инсульт пен автоматтандыру деңгейін бағалай алады.
Мекенжай
NO.163, Шатонг жолы, Шабу 2-ші өнеркәсіптік аймағы, Даланг Таун, Дунгуан қаласы, Гуандун, Қытай
Тел
Электрондық пошта